إجابة سريعة
لقمة الحفر الماسية ذات الرأس العائم تنقش عن طريق خدش السطح، وليس قطعه. اضبط عمق Z ضحلًا، واترك الطرف المحمّل بنابض يتبع تغيرات المواد، واستخدم معدلات تغذية بطيئة للحصول على نتائج حادة.
لماذا استخدام لقمة السحب بدلاً من لقمة النقش الدوارة؟
لقمة السحب ذات الرأس العائم لا تدور لإزالة المواد. تستخدم طرفًا ماسيًا لخدش خط رفيع (بعرض ~0.005 بوصة) بينما تتحرك آلة CNC عبر السطح. هذا ينتج لا رقاقات ولا غبار ولا نتوءات، مما يجعلها مثالية للأجزاء النهائية، والصفائح المعدنية الرقيقة، والمواد الحساسة مثل الزجاج أو الجرانيت.
نظرًا لأن اللقمة تحتوي على رأس عائم محمّل بنابض، يمكنها متابعة تفاوتات السطح الطفيفة دون كسر الطرف أو القطع بعمق كبير. هذا يجعل الإعداد أبسط من لقمة النقش القياسية، لكنك لا تزال بحاجة إلى ضبط نقطة الصفر Z ومعدل التغذية بشكل صحيح.
الاختيار بين ساق 1/4 بوصة و1/2 بوصة
كلا حجمي الساق يعملان في أي جهاز توجيه CNC أو مطحنة يمكنها حملهما. ساق 1/4 بوصة أكثر شيوعًا في أجهزة التوجيه الهواة والمغازل الأصغر؛ ساق 1/2 بوصة توفر صلابة إضافية للأعمال الإنتاجية أو الآلات كبيرة الحجم. لا يغير أي منهما أداء النقش—الطرف والتجميع الزنبركي متطابقان.
إعداد لقمة السحب والنقش خطوة بخطوة
- 1. قم بتركيب اللقمة واضبط نقطة الصفر Z على سطح العمل: أدخل لقمة السحب في الكوليت وشدها بإحكام. اخفض الطرف حتى يلامس سطح المادة بالكاد. اضبط نقطة الصفر Z عند تلك النقطة. خطأ شائع: ضبط نقطة الصفر Z على الطاولة بدلاً من سطح العمل، مما يعرضك لخطر النقش بعمق كبير أو كسر الطرف. اضبط دائمًا نقطة الصفر Z على قطعة العمل الفعلية، وليس على لوحة الحماية.
- 2. اضبط عمق نقش ضحل (0.005 بوصة – 0.010 بوصة): في برنامج CAM الخاص بك، اضبط عمق النقش على 0.005 بوصة – 0.010 بوصة تحت السطح. سيعوض الرأس العائم عن الاختلافات الطفيفة. الذهاب أعمق من 0.010 بوصة يمكن أن يتسبب في سحب الطرف أو كسره على المواد الصلبة.
- 3. استخدم معدل تغذية بطيء (30 – 60 بوصة/دقيقة للمعادن، 60 – 100 للبلاستيك): ابدأ بـ 40 بوصة/دقيقة للألمنيوم أو الفولاذ، و80 بوصة/دقيقة للأكريليك أو النحاس الأصفر. السرعة الزائدة تتسبب في تخطي الطرف أو إنتاج خط باهت؛ السرعة البطيئة جدًا تخاطر بحرق البلاستيك. اضبط بناءً على صلابة جهازك. اختبر خطًا قصيرًا أولاً، ثم اضبط معدل التغذية بزيادات 10 بوصة/دقيقة.
- 4. قم بتمريرة واحدة—لا تستخدم تمريرات متعددة: لقمة السحب تخدش السطح؛ التمريرات المتعددة ستوسع الخط بشكل غير متساوٍ وقد تضعف الطرف الماسي قبل الأوان. تمريرة واحدة بالعمق ومعدل التغذية الصحيحين تعطي أنظف نتيجة.
- 5. تحقق من جودة الخط واضبط زاوية الطرف إذا لزم الأمر: الطرف المرفق بزاوية 120 درجة ينتج خدشًا أوسع وأضحل. إذا كنت بحاجة إلى تفاصيل أدق أو نقش أعمق على المعادن الصلبة، فانتقل إلى الطرف الاختياري بزاوية 90 درجة (يُباع بشكل منفصل). خطأ شائع هو استخدام الطرف بزاوية 120 درجة لنص صغير على الفولاذ والحصول على نتيجة ضبابية. اشترِ الطرف بزاوية 90 درجة للحروف الصغيرة أو العلامات العميقة على الفولاذ المقسى.
لقمة السحب الموصى بها
-
لقمة النقش الماسي بالسحب × ساق 1/4 بوصة – Widgetworks (250-CNCDRAG): استخدم جهاز التوجيه CNC أو المطحنة CNC للنقش الماسي على البلاستيك، والنحاس الأصفر، والألمنيوم، والفولاذ، والزجاج، والجرانيت. قطر الساق: 1/4 بوصة. عرض خط النقش: ~0.005 بوصة. يتضمن طرفًا بزاوية 120 درجة؛ الطرف بزاوية 90 درجة يُباع بشكل منفصل. ساق 1/4 بوصة يناسب معظم مغازل CNC للهواة، والطرف المرفق بزاوية 120 درجة يعطي خطًا نظيفًا ودقيقًا على المعادن والبلاستيك دون الحاجة إلى شراء منفصل.
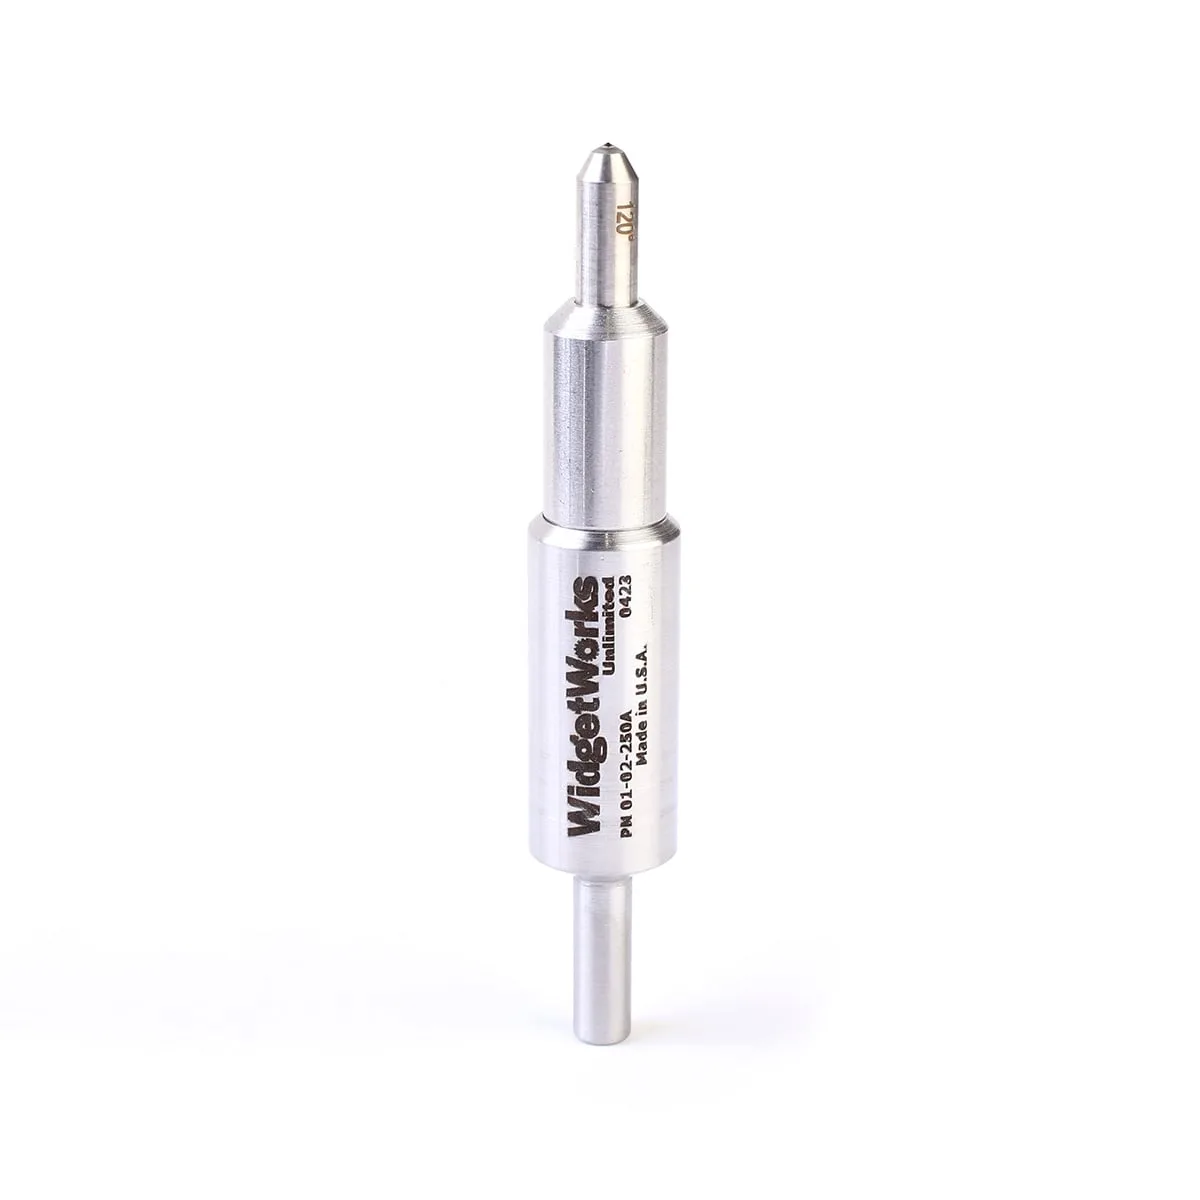
لقمة النقش الماسي بالسحب × ساق 1/4 بوصة – Widgetworks (250-CNCDRAG)