إجابة سريعة
استخدم لقمة حلزونية كروية لنحت 3D عن طريق ضبط عمق قطع ضحل، وتشغيل معدل تغذية معتدل، ومطابقة قطر اللقمة مع حجم التفاصيل الخاصة بك. ابدأ بلقمة أكبر للتخشين، ثم انتقل إلى لقمة أصغر للتشطيب.
لماذا يهم قطر اللقمة لنحت 3D
يعتمد نحت 3D على الطرف الكروي للقمة لإنشاء خطوط ناعمة ومستديرة. لقمة ذات قطر أكبر مثل لقمة كروية 3/8 بوصة تزيل المواد بشكل أسرع للممرات الخشنة ولكنها لا تستطيع الوصول إلى الزوايا الضيقة. لقمة أصغر مثل لقمة كروية 1/16 بوصة تنحت التفاصيل الدقيقة والفتحات الضيقة ولكنها تتطلب معدلات تغذية أبطأ وممرات أكثر لتجنب الكسر.
مفاضلة: حلزوني لأعلى مقابل أخدود مستقيم
اللقم الحلزونية الكروية ذات التصميم الحلزوني لأعلى تسحب الرقائق إلى الأعلى، مما يساعد على إزالة النفايات من الجيوب العميقة ويقلل من تراكم الحرارة. المقابل هو سطح خشن قليلاً على الحافة العلوية مقارنة باللقم الحلزوني لأسفل أو الأخدود المستقيم. بالنسبة لنحت 3D حيث يكون السطح العلوي هو الوجه النهائي، فإن هذا مقبول عادةً إذا اتبعت بتمريرة تشطيب خفيفة.
خطوة بخطوة: استخدام لقمة حلزونية كروية لنحت 3D
- اختر حجم اللقمة المناسب للمهمة: اختر لقمة أكبر (مثل 3/8 بوصة) للتخشين ولقمة أصغر (مثل 1/16 بوصة) لتشطيب التفاصيل. طابق قطر اللقمة مع أصغر نصف قطر في النموذج الخاص بك. استخدام لقمة أكبر من أصغر تفصيل سيترك مواد غير مقطوعة.
- اضبط عمق القطع لكل تمريرة: للقمة 3/8 بوصة، ابدأ بـ 0.04–0.06 بوصة لكل تمريرة في الخشب الصلب. للقمة 1/16 بوصة، قلل إلى 0.01–0.02 بوصة لكل تمريرة. لا تتجاوز أبدًا نصف قطر اللقمة لكل تمريرة. القطع العميق جدًا على لقمة صغيرة هو السبب الأكثر شيوعًا للكسر.
- اضبط معدل التغذية وسرعة المغزل: شغّل اللقمة 3/8 بوصة عند 16,000 دورة في الدقيقة مع معدل تغذية 80–120 بوصة في الدقيقة للتخشين. للقمة 1/16 بوصة، أبطئ التغذية إلى 30–50 بوصة في الدقيقة عند 18,000–20,000 دورة في الدقيقة. استمع لصوت قطع ثابت دون خشخشة. إذا صرخت اللقمة أو اهتزت الآلة، قلل معدل التغذية أو عدد الدورات في الدقيقة.
- برمج تمريرة خشنة وتمريرة تشطيب: في برنامج CAM الخاص بك، قم بإنشاء مسار أدوات خشونة مع تجاوز أكبر (40–50% من قطر اللقمة) ومسار أدوات تشطيب مع تجاوز 5–10%. استخدم الطحن الصاعد لتمريرة التشطيب لتقليل التمزق. تخطي تمريرة التخشين على النماذج العميقة يضغط على اللقمة ويمكن أن يسبب انحرافًا.
- تحقق من تصريف الرقائق وتبريد اللقمة: للجيوب العميقة، استخدم استراتيجية النقر أو الغوص الحلزوني لتصريف الرقائق. يساعد الحلزوني لأعلى، ولكن إذا تراكمت الرقائق حول اللقمة، قلل العمق أو أضف فترة توقف بين الممرات. الرقائق المتراكمة تسبب ارتفاع الحرارة وتقلل من عمر اللقمة؛ اللقمة المطلية مثل AstraHP تعمل بشكل أكثر برودة ولكنها لا تزال بحاجة إلى تصريف.
خيارات اللقمة لنحت 3D
-
لقمة حلزونية كروية 3/8 بوصة – ساق 1/4 بوصة (مطلية بـ AstraHP): لقمة كروية 3/8 بوصة مع ساق 1/4 بوصة، كربيد صلب مطلي بـ AstraHP، طول قطع 1 بوصة، حلزوني لأعلى، 2 أخاديد، عدد الدورات الموصى به 16,000 دورة في الدقيقة. جيدة لممرات التخشين وخطوط 3D متوسطة التفاصيل؛ القطر الأكبر يقطع بشكل أسرع ولكنه يترك تشطيبًا خشنًا.
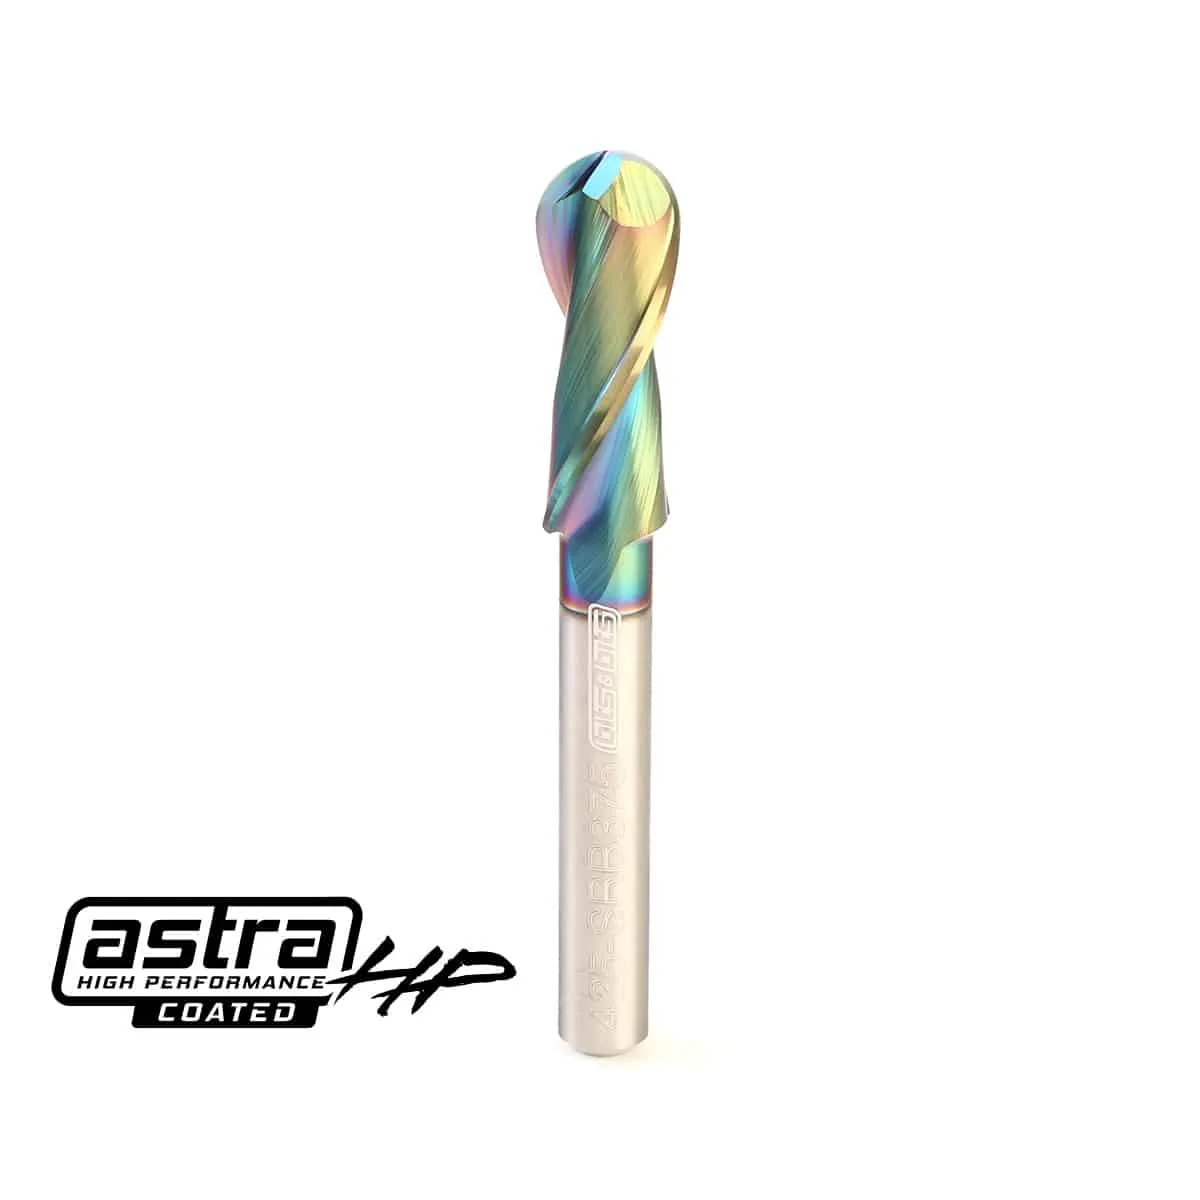
لقمة حلزونية كروية 3/8 بوصة – ساق 1/4 بوصة (مطلية بـ AstraHP)
-
لقمة حلزونية كروية 1/16 بوصة (مطلية بـ AstraHP): لقمة كروية 1/16 بوصة مع ساق 1/4 بوصة، كربيد صلب مطلي بـ AstraHP، طول قطع 1/4 بوصة. مثالية للتفاصيل الدقيقة والعمل بنصف قطر ضيق؛ الطرف الصغير يتطلب تغذية أبطأ وممرات متعددة لتجنب الكسر.
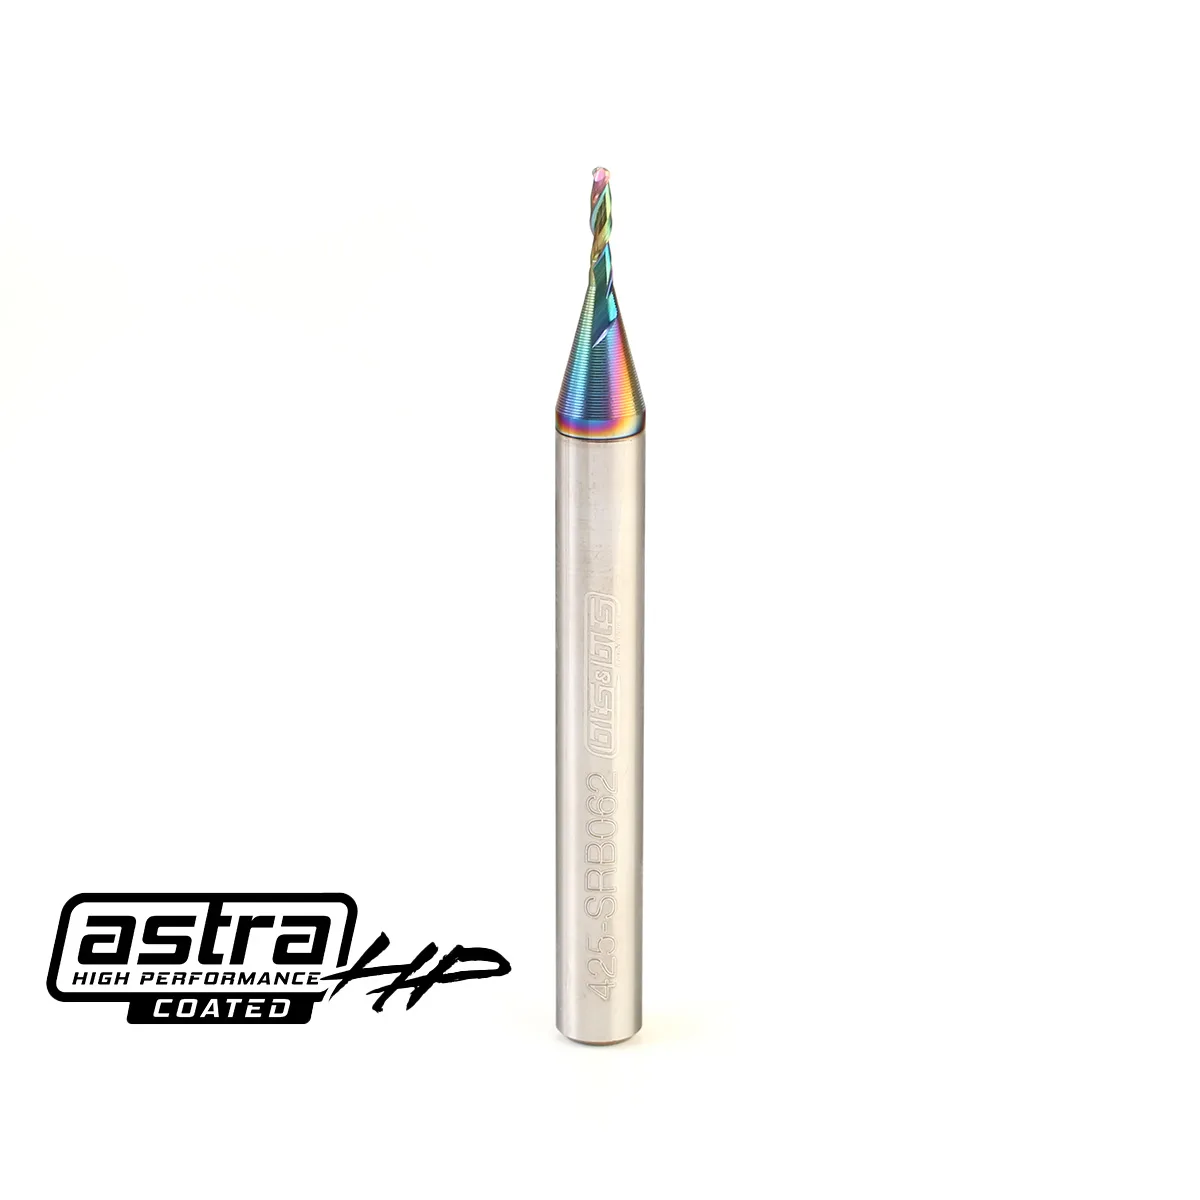
لقمة حلزونية كروية 1/16 بوصة (مطلية بـ AstraHP)