إجابة سريعة
يحدث تمزق الخشب عند استخدام لقمة راوتر الألواح البارزة عندما تلتقي القاطعة بحبيبات خشب غير مدعومة أو عند السرعة والتغذية الخاطئة. أصلح ذلك بإبطاء معدل التغذية، ومطابقة عدد الدورات في الدقيقة مع قطر اللقمة، وإضافة لوح داعم خلف قطعة العمل. إذا استمر التمزق، فقد تكون اللقمة باهتة أو المادة غير مناسبة.
العرض: زغب أو قطع مفقودة على طول الحافة
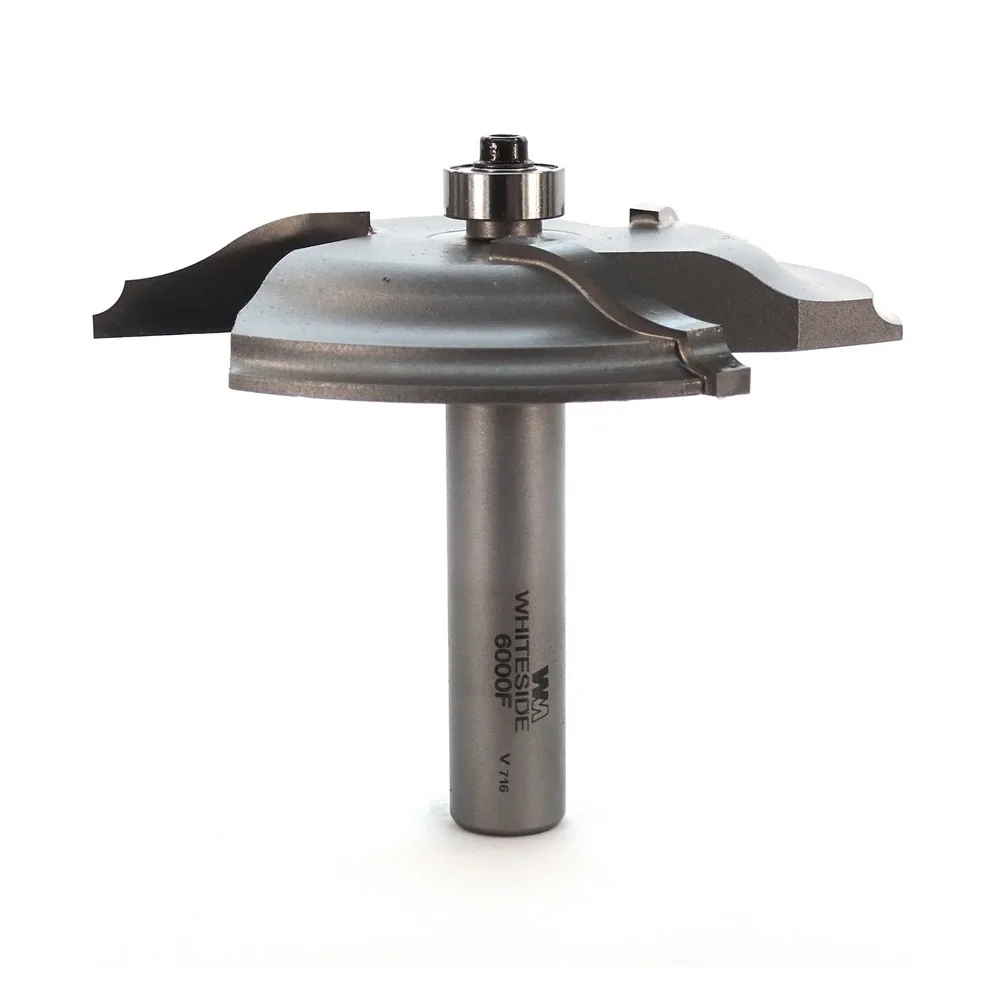
يظهر التمزق على باب اللوحة البارزة عادةً كحبيبات خشب ضبابية أو قطع مفقودة على طول الحافة المنحنية. وغالبًا ما يظهر على الحبيبات الطرفية أو حيث تخرج القاطعة من الخشب. يخبرك هذا أن ألياف الخشب تُرفع بدلاً من قطعها بشكل نظيف.
السبب المحتمل: معدل التغذية سريع جدًا أو بطيء جدًا
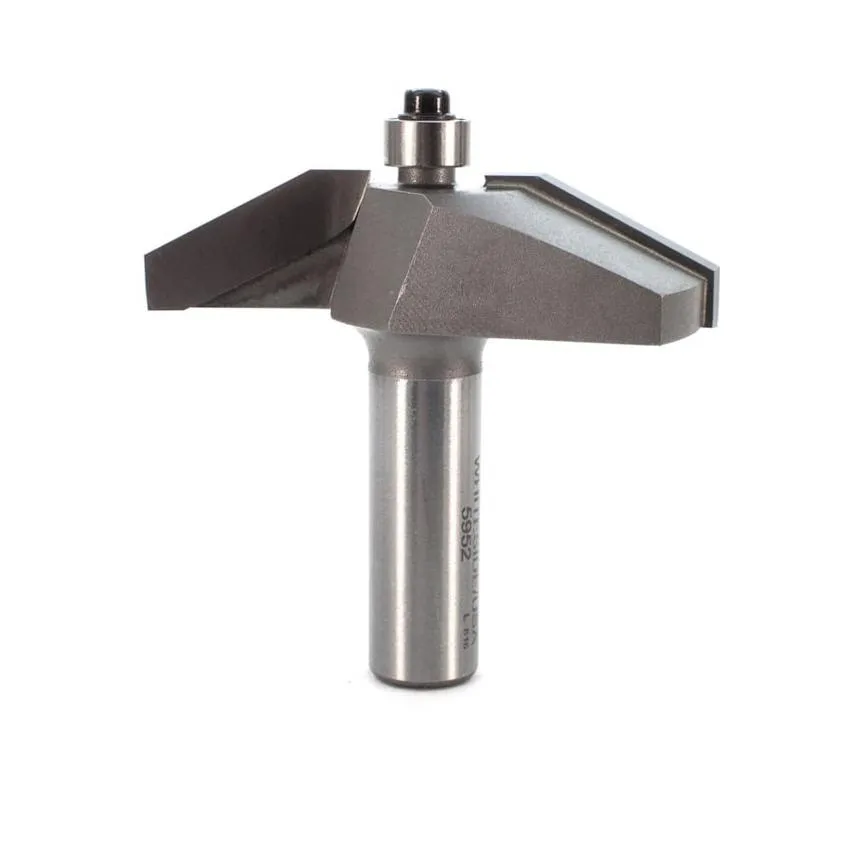
دفع اللوحة بسرعة كبيرة يجعل القاطعة تقطع بدلًا من القص، بينما التغذية البطيئة جدًا تجعل اللقمة تحتك وتسخن، مما يبهت الحافة. للقمة بزاوية 27 درجة مثل Whiteside 5952، فإن عدد الدورات الموصى به هو 10,000–12,000 دورة في الدقيقة. عند هذه السرعة، فإن التغذية الثابتة والمتوسطة التي تحافظ على قطع اللقمة—وليس حرقها—تعطي عادةً أنظف النتائج. استمع إلى القطع: الطنين المنتظم يعني تغذية جيدة؛ والصرير الحاد يعني أن السرعة بطيئة جدًا.
الإجراء التصحيحي: دعم القطع ومطابقة السرعة
أضف لوحًا داعمًا خلف قطعة العمل لدعم الألياف عند خروج اللقمة. للألواح البارزة، استخدم قطعة تضحية من نفس المادة. أيضًا، تحقق من سرعة الراوتر. إذا كان الراوتر يدور عند 24,000 دورة في الدقيقة، يجب خفضها إلى النطاق الموصى به للقمة. للقمة Whiteside 5952، اضبط 10,000–12,000 دورة في الدقيقة. إذا كان الراوتر يفتقر إلى سرعة متغيرة، استخدم جهاز تحكم بالسرعة أو اختر لقمة بقطر أصغر.
متى تتوقف وتختار خيارًا آخر
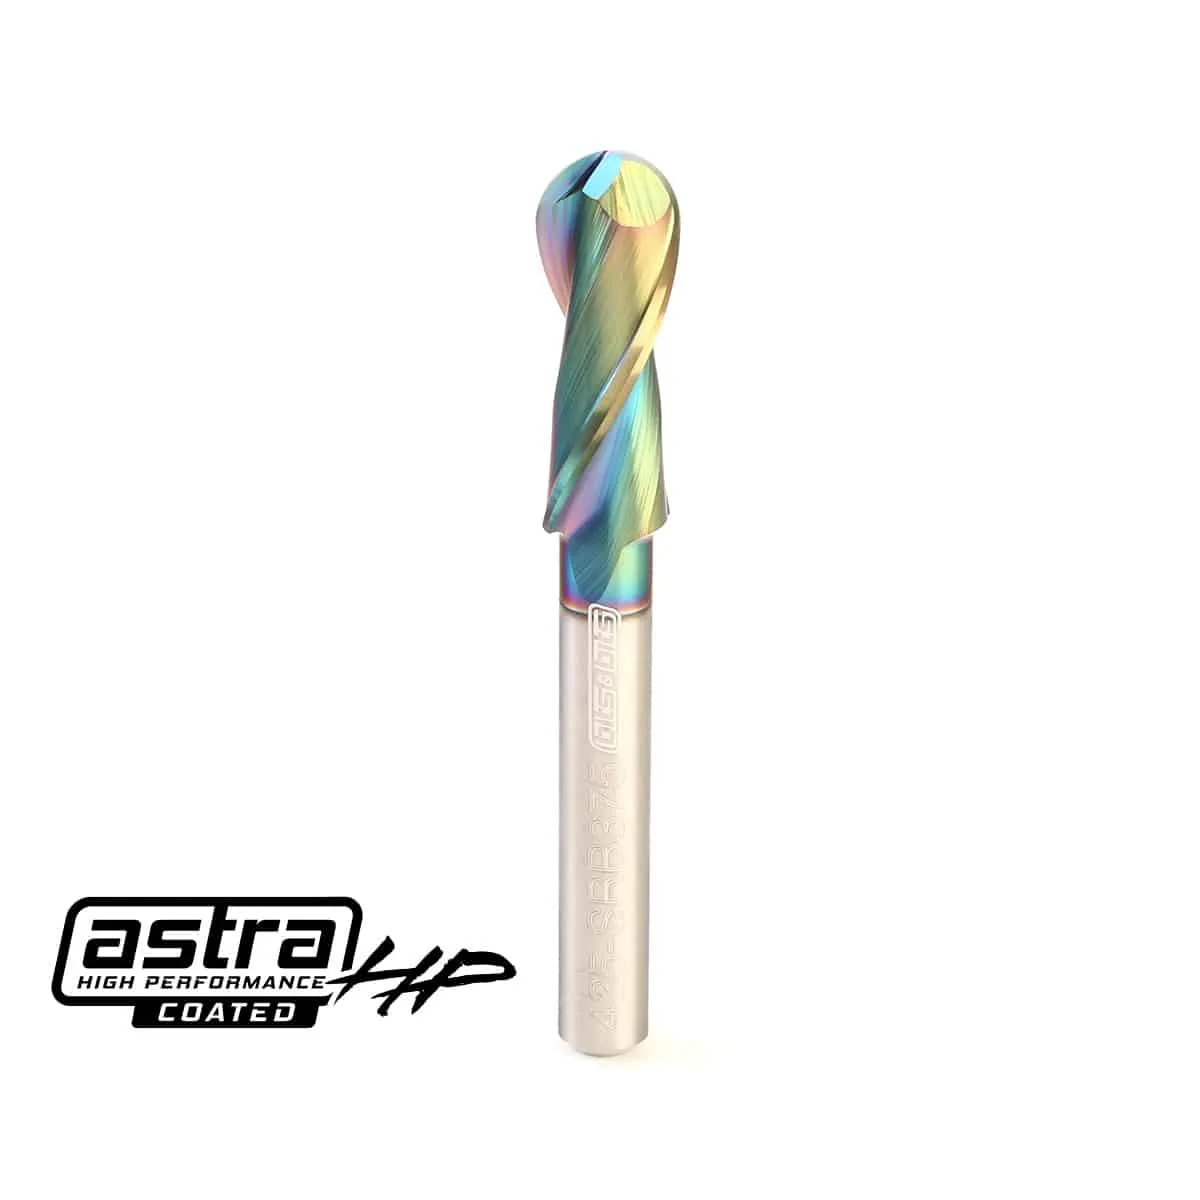
إذا قمت بضبط التغذية والسرعة والدعم وما زلت تحصل على تمزق، فمن المرجح أن اللقمة باهتة أو الخشب متعرج جدًا. توقف قبل حرق اللوحة. انتقل إلى لقمة حلزونية للقطع السفلي لتنظيف الحافة، أو استخدم طريقة بناء باب مختلفة. لمستخدمي CNC، يمكن للقمة الحلزونية للقطع السفلي مثل 1/2 بوصة ثلاثية الأخاديد (بطلاء AstraHP) القضاء على التمزق على الخشب الرقائقي والميلامين، لكنها ليست للألواح البارزة. للتخديد، تأكد من تطابق العمود واللقمة.
دليل التشخيص
- حبيبات ضبابية على الحبيبات الطرفية: معدل التغذية بطيء جدًا أو اللقمة باهتة. زد التغذية قليلاً وتحقق من حدة اللقمة. إذا لم تساعد زيادة التغذية، استبدل اللقمة أو اشحذها.
- قطع مفقودة عند الخروج: نقص الدعم الخلفي. أضف لوح داعمًا تضحية. إذا استمر التمزق، قلل عمق القطع وقم بتمريرات متعددة.
- الحرق والتمزق معًا: عدد الدورات في الدقيقة مرتفع جدًا. اخفضه إلى النطاق الموصى به (مثل 10,000–12,000 للقمة Whiteside 5952). إذا كان الراوتر يفتقر إلى سرعة متغيرة، استخدم جهاز تحكم خارجي بالسرعة.
- تمزق على الخشب الرقائقي أو الميلامين: لقمة اللوحة البارزة القياسية ليست مثالية. انتقل إلى لقمة حلزونية للقطع السفلي للحصول على حواف علوية نظيفة. لـ CNC، استخدم لقمة القطع السفلي؛ لطاولة الراوتر، فكر في لقمة ضغط.
حقائق المنتج
- لقمة راوتر لوحة بارزة متوسطة بزاوية – Whiteside 5952: لقمة راوتر لوحة بارزة متوسطة بزاوية 27 درجة تقطع نمطًا بعرض 1 بوصة للألواح البارزة وحواف أخرى. ساق 1/2 بوصة قطر كبير 2-1/2 بوصة طول القطع 5/8 بوصة 2 أجنحة غير مطلي صنع في الولايات المتحدة عدد الدورات الموصى به: 10,000-12,000 يتطلب القطر الكبير عدد دورات أقل لتجنب الحرق والتمزق؛ اتبع نطاق السرعة الموصى به.
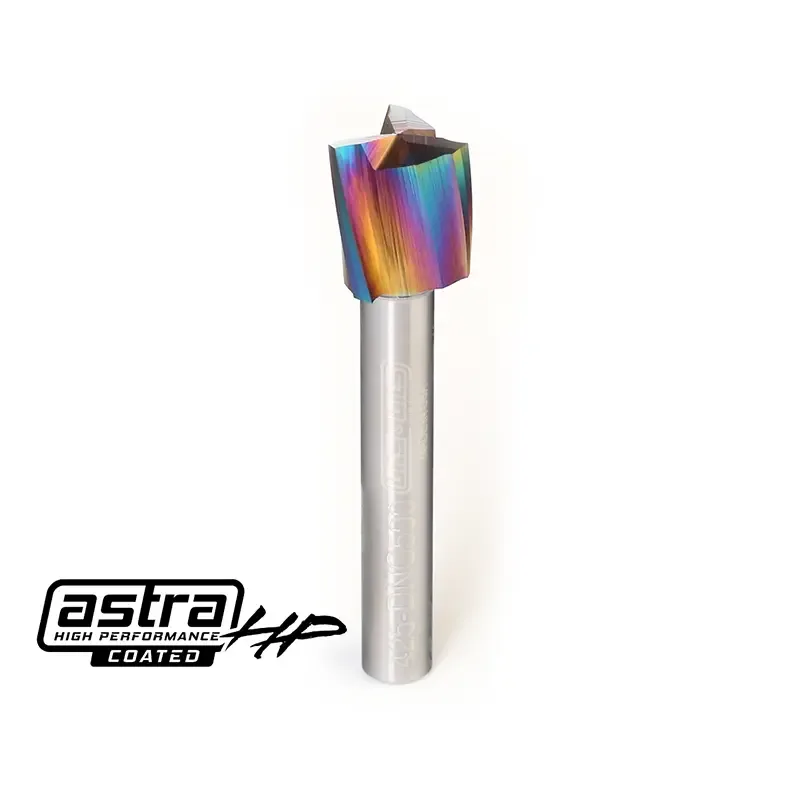
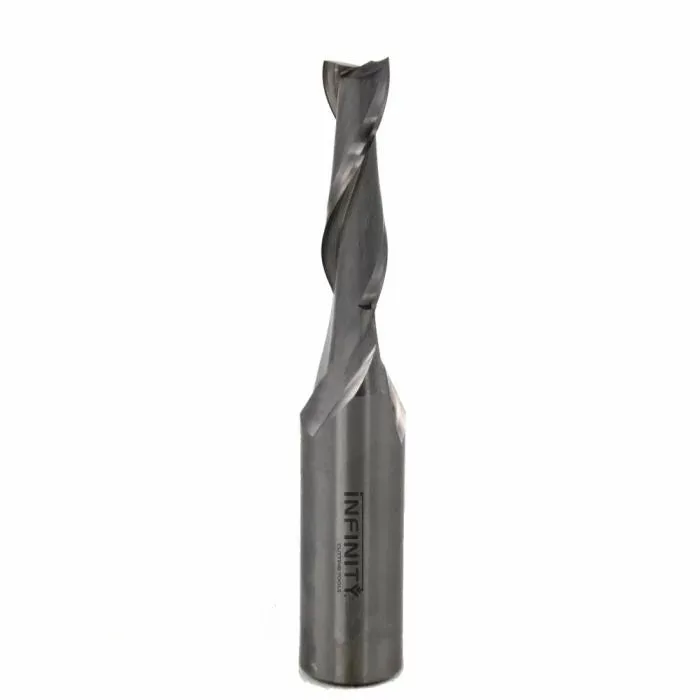
- لقمة حلزونية للقطع السفلي ثلاثية الأخاديد 1/2 بوصة – ساق 1/4 بوصة (بطلاء AstraHP): لقمة قطع سفلي كبيرة القطر مصممة لأجهزة CNC الصغيرة ذات المغزل الصغير التي تحتاج عرض قطع أكبر دون الانتقال إلى ساق 1/2 بوصة. لقمة CNC للقطع السفلي بقطر قطع 1/2 بوصة مع ساق 1/4 بوصة تسمح لأجهزة CNC للهواة والإنتاج الخفيف مع Makita أو Dewalt بإزالة مواد أكثر لكل تمريرة. يحافظ القطع السفلي على حواف علوية نظيفة في الخشب الرقائقي والميلامين والمواد المصفحة. تمنع هندسة القطع السفلي التمزق على الحواف العلوية، لكنها لتشذيب الحواف باستخدام CNC، وليس لملامح الألواح البارزة.
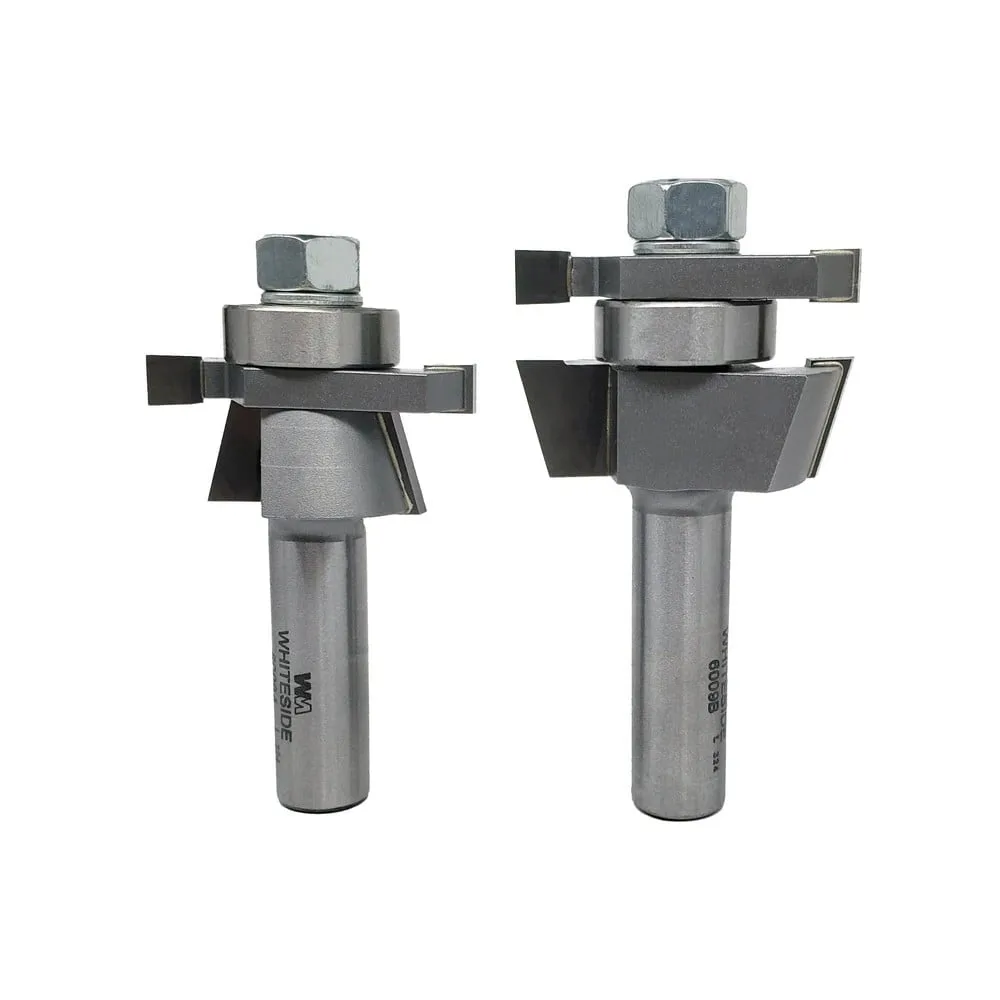
- قاطعة تخديد .25 بوصة 1/4 بوصة × 4 أجنحة – Whiteside 6710B: قاطعة تخديد .25 بوصة 1/4 بوصة × 4 أجنحة – Whiteside 6710B. تصنع القاطعة أخدودًا صغيرًا في قطعة العمل لمجموعة واسعة من التطبيقات. تتطلب عمودًا (يُباع بشكل منفصل) برأس كربيد 4 جناح كيرف كسري: 1/4 بوصة كيرف عشري: .25 بوصة التجويف: 5/16 بوصة قطر كبير: 1-7/8 بوصة عدد الدورات الموصى به: 13,000 إذا كنت تقطع أخاديد للشرائح أو قولبة T، تتطلب هذه اللقمة عمودًا وعدد دورات محددًا؛ يمكن أن تسبب السرعة غير المتطابقة تمزقًا.