Kurze Antwort
Verwenden Sie einen Schaftfräser mit flachem Boden zum Schruppen und schnellen Abtragen großer Flächen, wechseln Sie dann für den Schlichtdurchgang zu einem Kugelfräser, um Treppeneffekte zu vermeiden und glatte 3D-Konturen zu erzeugen. Bei tiefen Reliefs kann ein langreichweitiger oder extra langer Kugelfräser erforderlich sein, um die volle Tiefe ohne Auslenkung zu erreichen.
Warum die Werkzeugform den Schnitt verändert
Ein Schaftfräser mit flachem Boden hat eine quadratische Schneidspitze, die einen flachen Boden und scharfe Innenkanten hinterlässt. Er entfernt Material effizient und ist ideal zum Taschenfräsen, Planfräsen und Schruppen des Großteils einer 3D-Gravur. Bei gekrümmten Oberflächen erzeugt die flache Spitze jedoch eine Reihe von Terrassen – Treppeneffekte – die umfangreiches Schleifen erfordern, um sie zu entfernen.
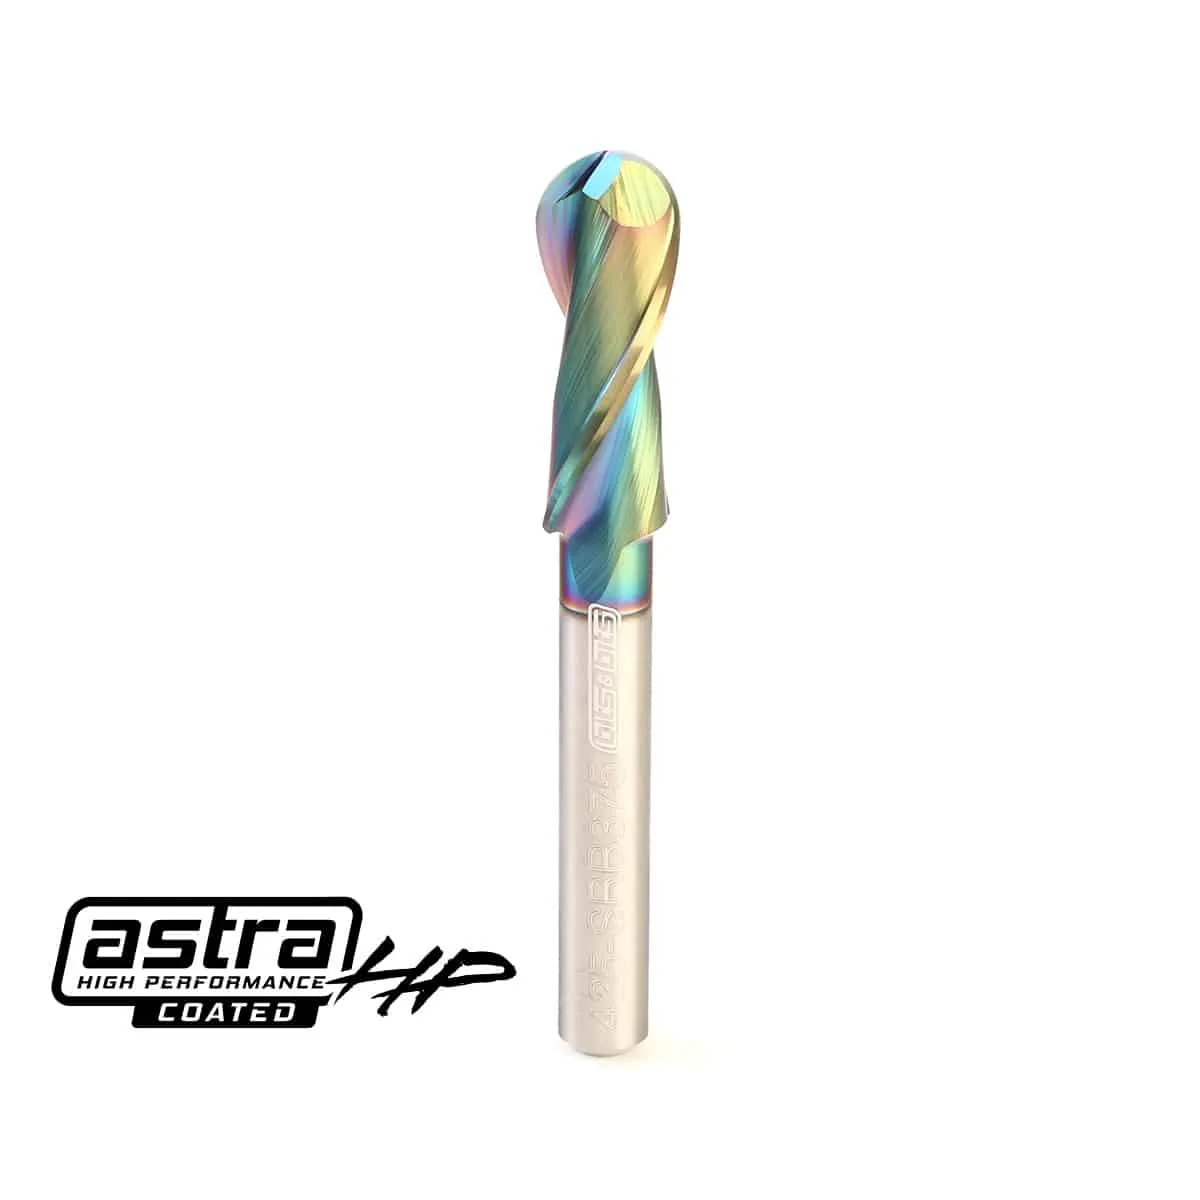
Ein Kugelfräser hat eine abgerundete Spitze, die der Krümmung von 3D-Modellen entspricht. Er hinterlässt eine wellige, aber glatte Oberfläche, die benachbarte Durchgänge miteinander verbindet, was ihn zur Standardwahl für Schlichtdurchgänge an Reliefs, abgerundeten Hängen und organischen Formen macht. Der Nachteil ist, dass Kugelfräser Material langsamer abtragen und für das grobe Abtragen weniger effizient sind.
Schruppen vs. Schlichten: ein Zwei-Fräser-Workflow
Die meisten CNC-3D-Gravurprojekte verwenden einen zweistufigen Ansatz: Schruppen mit einem Schaftfräser, dann Schlichten mit einem Kugelfräser. Der Schruppdurchgang entfernt den Großteil des Abtrags und hinterlässt eine kleine Materialmenge für den Schlichtdurchgang. Das spart Zeit und verlängert die Lebensdauer Ihrer Schlichtfräser.
Wählen Sie für den Schlichtdurchgang einen Kugelfräser mit einem Spitzendurchmesser, der dem Detailgrad entspricht. Kleinere Spitzen (z. B. 1.2 mm) erfassen feine Details, erfordern jedoch mehr Durchgänge; größere Spitzen (z. B. 1/2 Zoll) decken Flächen schneller ab, können aber kleine Merkmale übersehen. Der Zeilenabstand – wie weit sich der Fräser seitlich zwischen den Durchgängen bewegt – bestimmt die Rautiefe. Eine gängige Regel ist, für einen glatten Schlichtschnitt einen Zeilenabstand von 8–12% des Fräserdurchmessers zu verwenden.
Wann Schaftfräser mit flachem Ende für 3D-Arbeiten noch sinnvoll sind
Schaftfräser mit flachem Ende sind für 3D-Gravuren nicht veraltet. Sie eignen sich hervorragend zum Räumen großer ebener Flächen, zum Schneiden gerader Wände und zum Erzeugen scharfer Innenecken, die ein Kugelfräser nicht erreichen kann. Einige Graveure verwenden einen Schaftfräser mit flachem Ende für die gesamte Schruppphase und sogar für bestimmte Schlichtdurchgänge bei Modellen mit flachen Facetten oder geometrischen Designs.
Wenn Ihr 3D-Modell sowohl flache als auch gekrümmte Bereiche hat, benötigen Sie möglicherweise beide Fräsertypen. Ein Schaftfräser mit flachem Ende bearbeitet die flachen Abschnitte, während ein Kugelfräser die Kurven übernimmt. Dieser hybride Ansatz reduziert den Schleifaufwand und liefert sauberere Ergebnisse.
Reichweite und Steifigkeit: der versteckte Kompromiss
Tiefe 3D-Gravuren erfordern oft einen Fräser mit extra Reichweite, um ein Anstoßen der Spannzange am Werkstück zu vermeiden. Langschaftfräser sind sowohl in flacher als auch in Kugelkopfform erhältlich, neigen jedoch stärker zur Ablenkung. Ein langschaftiger Aufwärtsspiralbohrer mit 1/16 Zoll hat beispielsweise eine Reichweite von 3/4 Zoll, erfordert jedoch eine niedrigere Vorschubgeschwindigkeit, um Bruch zu vermeiden.
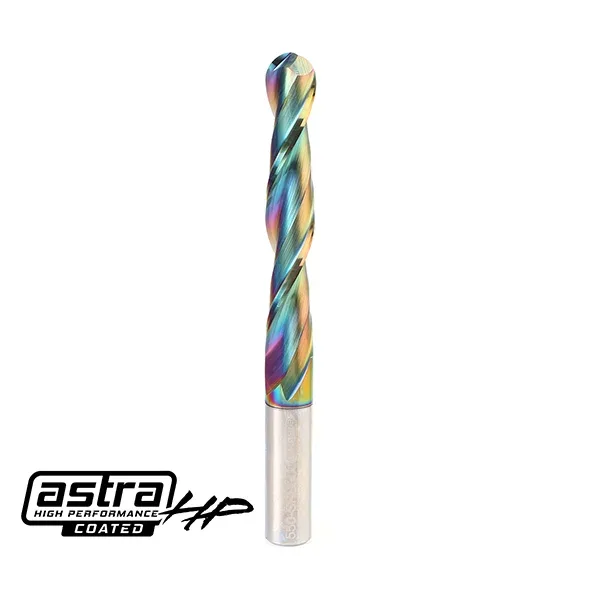
Bei Kugelfräsern bieten extra lange Ausführungen wie ein extra langer Kugelfräser 1/2 Zoll mit einer Schnittlänge von 3 Zoll die nötige Reichweite für tiefe Konturen, während die Steifigkeit durch eine neu gestaltete kürzere Gesamtlänge erhalten bleibt. Überprüfen Sie stets die maximale Schnitttiefe und passen Sie die Vorschubgeschwindigkeiten entsprechend an – längere Fräser erfordern leichtere Durchgänge.
Gleichlauf vs. Gegenlauffräsen: Ist das für 3D-Gravur wichtig?
Die Spiralrichtung beeinflusst die Kantenqualität auf der Oberfläche. Gleichlauffräser drücken die Fasern nach unten und reduzieren Ausrisse bei Sperrholz, Melamin und Schichtstoffen. Gegenlauffräser transportieren Späne nach oben und eignen sich besser für tiefe Taschen, bei denen die Spanabfuhr entscheidend ist. Für die 3D-Finishbearbeitung hängt die Wahl vom Material ab: Gleichlauf für saubere Oberkanten, Gegenlauf für effiziente Spanabfuhr bei tiefen Schnitten.
Manche Fräser verwenden für den letzten Durchgang bei laminierten Materialien einen Down-Cut-Kugelfräser, um Ausfransungen zu vermeiden. Allerdings können Down-Cut-Fräser Späne im Schnitt ansammeln, weshalb sie für tiefe Schrupparbeiten weniger geeignet sind. Passen Sie die Spiralrichtung an die Aufgabe an: Down-Cut für die Endbearbeitung sichtbarer Oberflächen, Up-Cut für Schruppen und tiefe Kavitäten.
Kompromisse auf einen Blick
- Flachfräser: Geschwindigkeit vs. Oberflächengüte: Flachfräser entfernen Material schnell und hinterlassen einen flachen Boden, was sie ideal für Schrupparbeiten und flache Bereiche macht. Auf gekrümmten Oberflächen hinterlassen sie jedoch Treppenstufen, die Schleifen oder einen Endbearbeitungsdurchgang erfordern. Zum Schruppen und für flache Flächen verwenden; für Kurven auf Kugelfräser wechseln.
- Kugelfräser: Oberflächengüte vs. Materialabtragsrate: Kugelfräser erzeugen glatte 3D-Konturen und erfordern weniger Schleifen, entfernen Material jedoch langsamer und sind für das grobe Abtragen weniger effizient. Kugelfräser für Schlichtdurchgänge aufsparen, um Zeit und Werkzeuglebensdauer zu sparen.
- Lange Reichweite: Tiefe vs. Steifigkeit: Extra lange Fräser ermöglichen tiefe Reliefs, neigen aber stärker zum Auslenken. Ein Langreichweiten-Aufwärtsfräser mit 1/16″ benötigt eine niedrigere Vorschubgeschwindigkeit als ein Standardfräser mit 1/16″. Reduzieren Sie Vorschub und Schnitttiefe bei Verwendung von Langreichweitenfräsern.
- Abwärts- vs. Aufwärtsfräser: Kantenqualität vs. Spanabfuhr: Abwärtsfräser halten die oberen Kanten bei Laminaten sauber, können aber Späne packen; Aufwärtsfräser führen Späne effizient ab, können jedoch obere Fasern ausreißen. Wählen Sie den Gleichlauffräser für sichtbare Oberflächen und den Gegenlauffräser für tiefe Schrupparbeiten.
Produktdaten
- 1/2″ Extra-Lange Kugelfräser – Schnitt 3″ – Gesamtlänge 5″: 1/2″ Extra-Lange Kugelfräser – Schnitt 3″ – Gesamtlänge 5″: neu gestaltet mit einer kompakteren Gesamtlänge von 5″ bei gleicher Schnittlänge von 3″; zum Fräsen von runden Neigungen und zur Bearbeitung von 2D/3D-dimensionalen Konturen mit glatter Oberfläche; erhöht die Steifigkeit und reduziert die Ablenkung für präzise Schnitte in Holz, Sperrholz und Laminaten. Die extra lange Reichweite ermöglicht das Schnitzen tiefer 3D-Reliefs, ohne dass die Spannzange das Werkstück berührt, während die kürzere Gesamtlänge die Steifigkeit im Vergleich zu älteren Langreichweiten-Designs verbessert.
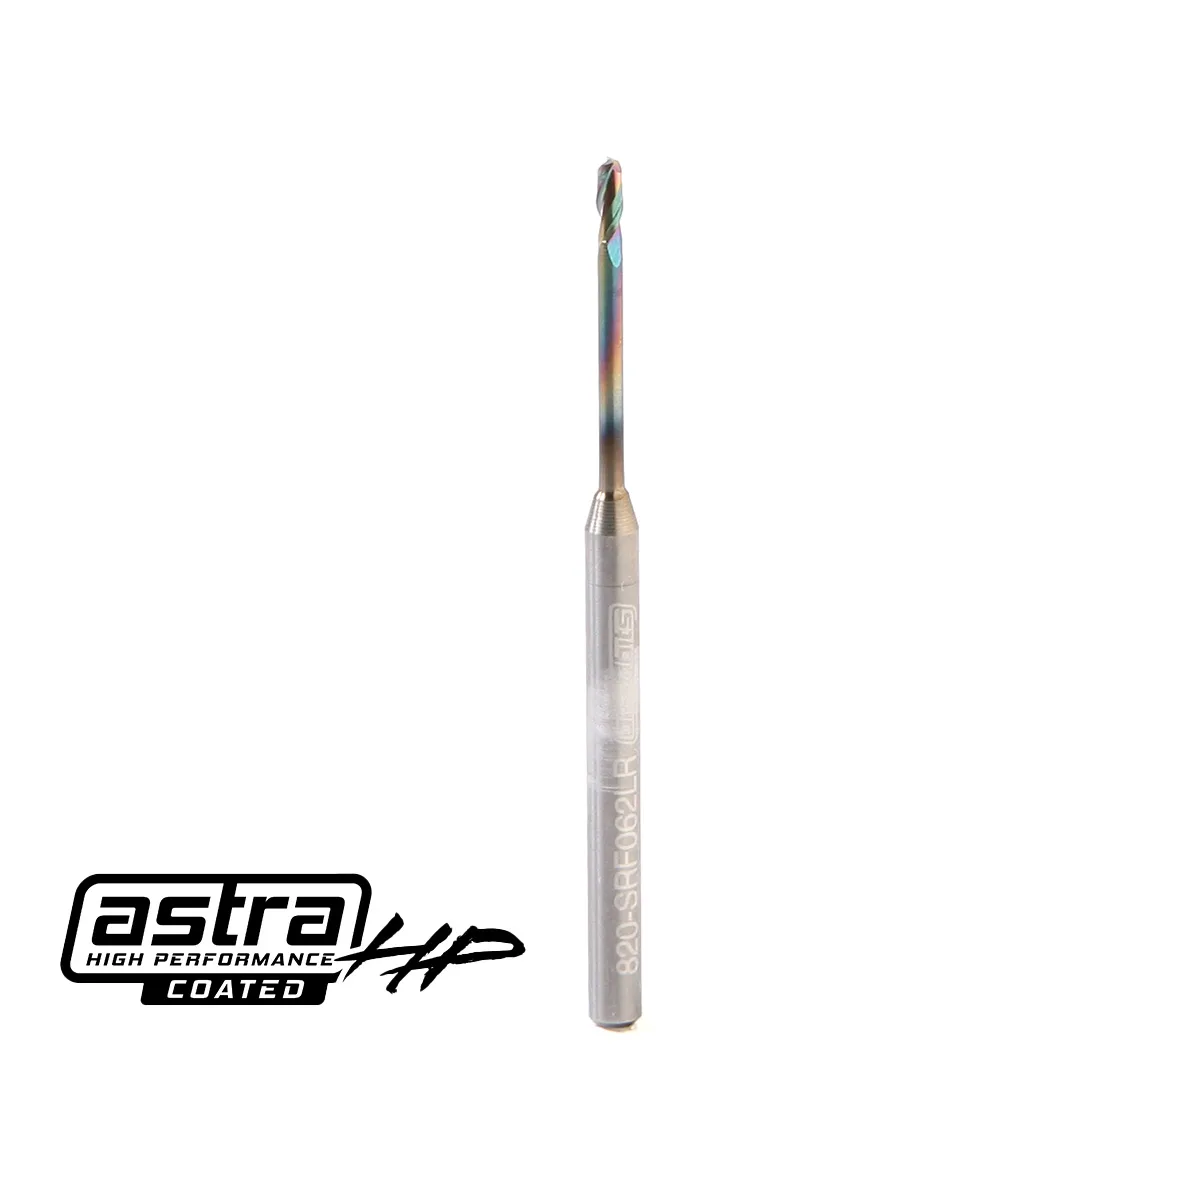
- 1.2 mm metrischer Kugelfräser: 1.2mm Kugelfräser metrisch: Vollhartmetall mit Feinkorn, 2 Schneide, 1.2mm Miniatur-Kugelfräser; runde Spitze für die Bearbeitung von gebogenen Details, Rundnuten, Schrägen und 3D/4D-Konturen mit glatter Oberfläche; geeignet für Holz, Kunststoff und Metall; hergestellt in den USA; Schaftdurchmesser 3mm, Werkzeuglänge 38mm. Der kleine Spitzendurchmesser erfasst feine Details in Miniatur-3D-Schnitzereien, aber der 3mm-Schaft begrenzt die Verwendung auf leichte Schnitte und kleinere Spindeln.
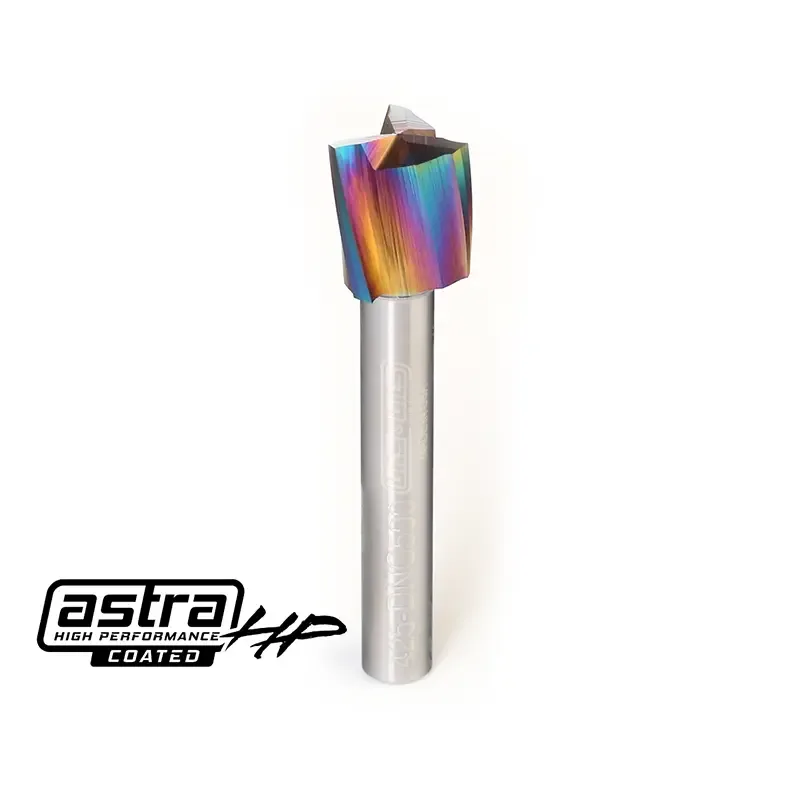
- 1/2″ Dreischneidiger Spiralbohrer mit Abwärtsschnitt – Schaft 1/4″ (AstraHP-beschichtet): 1/2″ Dreischneidiger Drallfräser mit Abwärtsschnitt – 1/4″ Schaft (AstraHP-beschichtet): Großer Durchmesser für Abwärtsschnitt, entwickelt für kleine Spindel-CNC-Maschinen, die eine größere Schnittbreite benötigen, ohne auf einen 1/2″ Schaft umzusteigen; 1/2″ Schnittdurchmesser mit 1/4″ Schaft ermöglicht Hobby- und Leichtproduktions-CNC-Maschinen mit Makita oder Dewalt, mehr Material pro Durchgang zu entfernen; der Abwärtsschnitt hält die Oberkanten bei Sperrholz, Melamin und beschichteten Materialien sauber; die AstraHP-Beschichtung hilft, die Wärme zu regulieren und die Standzeit zu verlängern. Dieser Abwärtsschnittfräser eignet sich ideal zum Schruppen oder Schlichten von flachen Bereichen auf beschichteten Materialien, bei denen Ausrisse an der Oberkante ein Problem darstellen, und sein 1/4″ Schaft passt in gängige Trimmerfräsen.
- 1/16″ Langreichweiten-Drallfräser mit Aufwärtsschnitt – 1/8″ Schaft (AstraHP-beschichtet): Langreichweiten-Spiralfräser mit Aufwärtsschnitt 1/16″ – Schaft 1/8″ (AstraHP-Beschichtung): Nutenlänge 1/2″ plus zusätzliche 1/4″ Reichweite, ergibt eine Gesamtreichweite von 3/4″; AstraHP-beschichtetes Vollhartmetall; Spitzendurchmesser 1/16″, Schaft 1/8″, Schnittlänge 3/16″, Gesamtlänge 2″; hergestellt in den USA; aufgrund der größeren Reichweite ist die empfohlene Vorschubgeschwindigkeit niedriger als bei einem Standardfräser 1/16″. Die zusätzliche Reichweite ermöglicht tiefe Detailarbeiten beim 3D-Fräsen, aber die geringere Vorschubgeschwindigkeit erfordert ein langsameres Arbeiten, um Auslenkung oder Bruch zu vermeiden.
Welchen Fräser sollten Sie verwenden?
Am besten geeignet für
- CNC-Fräser, die 3D-Reliefs schnell vorschruppen und dann mit glatten Konturen fertigstellen müssen
- Holzarbeiter, die Sperrholz, Melamin oder Laminate bearbeiten und saubere Oberkanten benötigen
- Hobbyisten mit kleinen Spindeln (Makita, Dewalt), die einen größeren Fräsdurchmesser ohne 1/2″-Schaft wünschen
Nicht geeignet für
- Projekte, die nur flache Böden und scharfe Innenkanten erfordern – ein Schaftfräser mit flachem Ende ist ausreichend
- Extrem tiefe Gravuren, bei denen ein Fräser mit Standardlänge nicht ausreicht und ein Fräser mit langer Reichweite zu stark auslenken würde
- Produktionsumgebungen, die eine maximale Materialabtragsrate ohne Nachbearbeitung benötigen