Kurze Antwort
Wählen Sie für die meisten Schablonenführungen einen bündig fräsenden Fräser mit einem Lager, das auf der Schablone läuft, nicht auf dem Schaft. Verwenden Sie einen Fräser mit oberem Lager, wenn die Schablone über dem Werkstück liegt, und einen mit unterem Lager, wenn die Schablone darunter liegt. Passen Sie den Schaft an Ihre Frässpannzange an: 1/4 Zoll Schaft für kompakte oder Kantenfräser und leichte Schnitte, 1/2 Zoll Schaft für größere Schnittdurchmesser und stärkeren Materialabtrag. Wenn Ihre Schablone eine maschinelle Führungsbuchse und kein Kantenprofil ist, kann ein schaftgeführter Profilfräser verwendet werden, aber lagergeführte Fräser sind nachsichtiger und einfacher einzurichten.
Wie sich lagergeführte und schaftgeführte bündig fräsende Fräser tatsächlich unterscheiden
Ein bündig schneidender Fräser mit Lager verwendet ein abgedichtetes Kugellager, das die Schablone oder das Muster berührt und diese Form auf das Werkstück überträgt. Der Fräserdurchmesser und der Lagerdurchmesser sind aufeinander abgestimmt, sodass der Fräser das Werkstück bündig mit der Schablonenkante trimmt. Da sich das Lager unabhängig vom Fräser dreht, kann es Kurven, geraden Kanten und flachen Bögen folgen, ohne die Schablone zu verbrennen. Schaftgeführte Fräser haben kein Lager; der Schaft selbst oder ein fester Führungsstift reibt an der Schablone oder Führung. Dieses Design ist bei Schablonenfräsern üblich, die mit Führungsbuchsen verwendet werden, wobei die Buchse den Versatz steuert und nicht ein Lager. Der Nachteil ist Reibung und Hitze am Kontaktpunkt, die die Schablone versengen können und ein glattes, hartes Schablonenmaterial erfordern.
Oberlager vs. Unterlager: Passen Sie den Fräser an Ihre Schablonenposition an
Die Lagerposition bestimmt, auf welcher Seite des Werkstücks die Schablone liegen muss. Ein Fräser mit oberem Lager zum Bündigfräsen hat das Lager über dem Fräser, sodass die Schablone auf dem Werkstück liegt und die Oberfräse über dem Werkstück arbeitet. Dies ist die übliche Einrichtung zum Beschneiden von Massivholzkanten, gebogenen Teilen und Mustern, die Sie auf der Oberfläche festklemmen können. Ein Fräser mit unterem Lager platziert das Lager unter dem Fräser, sodass die Schablone unter dem Werkstück liegt und die Oberfräse oben läuft. Diese Anordnung eignet sich zum bündigen Beschneiden eines Teils, bei dem die Schablone an der Unterseite befestigt ist, oder zum Beschneiden eines geformten Trägers nach dem Laminieren. Wenn Sie das Werkstück umdrehen oder die Schablone auf die falsche Seite legen, hat das Lager nichts, dem es folgen kann, und der Schnitt weicht vom Muster ab. Wählen Sie zuerst die Lagerposition, dann Fräserdurchmesser und Schaftgröße.
Schaftgröße und Schnittdurchmesser: Was Ihre Oberfräse sicher antreiben kann
Die Schaftgröße eines Tauchfräsers ist eine Entscheidung für Sicherheit und Stabilität – nicht nur eine Frage der Spannzangenpassung. Ein Fräser mit 1/4 Zoll Schaft und großem Schneiddurchmesser entfernt mehr Material pro Durchgang, was Durchbiegung und Vibration erhöht. Ein Schaft mit 1/2 Zoll bietet eine steifere Fräseinheit und bewältigt tiefere Schnitte und härtere Materialien mit weniger Rattern. Die praktische Regel: Verwenden Sie für Trimmer- und Kompaktoberfräsen Fräser mit 1/4 Zoll Schaft und nehmen Sie leichtere Schnitte. Für Oberfräsen in voller Größe und Serien-Schablonenarbeiten wählen Sie einen 1/2 Zoll Schaft, wenn Schneiddurchmesser und Schnittlänge groß sind. Prüfen Sie immer die empfohlene Drehzahl des Fräsers gegen den Drehzahlbereich Ihrer Oberfräse und überschreiten Sie niemals die Nenndrehzahl.
Schablonenmaterial und Einrichtungsdetails, die das Ergebnis bestimmen
Die Schablone ist die halbe Arbeit. Verwenden Sie ein hartes, glattes Schablonenmaterial wie Sperrholz mit geschliffener Kante, MDF mit Schellack versiegelt oder Phenolharz. Eine raue Schablone überträgt jede Unebenheit auf das Werkstück und verschleißt das Lager schneller. Spannen Sie die Schablone so, dass sie sich nicht verschieben kann, und halten Sie die Fräsbasis flach auf dem Werkstück oder einer stabilen Unterlage. Bei Profilfräsern mit Führungslager muss das Lager die Schablonenkante berühren, nicht das Werkstück. Die Schablone sollte daher mindestens so dick sein wie die Kontaktfläche des Lagers. Wenn Sie furniertes oder laminiertes Material trimmen, machen Sie einen leichten ersten Schnitt und einen abschließenden Schnitt in voller Tiefe, um Ausrisse zu reduzieren. Eine abwärts schneidende Geometrie kann an der Oberseite helfen, aber ein Standard-Flush-Trim-Bit mit scharfem Schneider und kontrollierter Vorschubgeschwindigkeit bewältigt die meisten Kanten von Massivholz und Sperrholz gut.
Entscheidungsregeln für die Auswahl Ihres Flush-Trim-Setups
- Schablone oben, Fräser über dem Werkstück: Wählen Sie einen Bündigfräser mit oberem Lager. Das Lager läuft auf der Schablonenfläche, und der Fräser schneidet das Werkstück darunter bündig ab. Die gängigste Einrichtung für gebogene Teile und Kantenbearbeitung.
- Schablone auf der Unterseite, Fräser über dem Werkstück: Wählen Sie einen Bündigfräser mit unterem Lager. Das Lager folgt der Schablone unter dem Werkstück, während der Fräser die Oberkante bearbeitet. Verwenden, wenn das Muster auf der Unterseite bleiben muss.
- Die Schablone ist eine Führungsbuchse, kein Kantenprofil: Ein schaftgeführter Musterfräser oder ein buchsenkompatibler Musterfräser kann verwendet werden, aber berücksichtigen Sie den Buchsenversatz und halten Sie die Schablone glatt, um die Reibung zu verringern. Lagergeführte Fräser sind für die meisten Anwender einfacher einzurichten.
- Kompakte oder Tauchfräse: Arbeiten Sie mit einem Bündigfräser mit 1/4 Zoll Schaft und nehmen Sie leichtere Durchgänge vor. Passen Sie die empfohlene Drehzahl des Fräsers an den Geschwindigkeitsbereich der Oberfräse an. Verwenden Sie keinen großen Schnittdurchmesser auf einer kleinen Spindel.
- Große Oberfräse, schwere oder tiefe Schnitte: Wählen Sie einen Fräser mit 1/2 Zoll Schaft und größerem Schnittdurchmesser für Steifigkeit und weniger Vibrationen, und stellen Sie sicher, dass die Oberfräse die Last bewältigen kann. Ein steiferer Schaft sorgt für sichereres und saubereres Schablonenfräsen.
Produkte, die zu diesen Entscheidungen passen
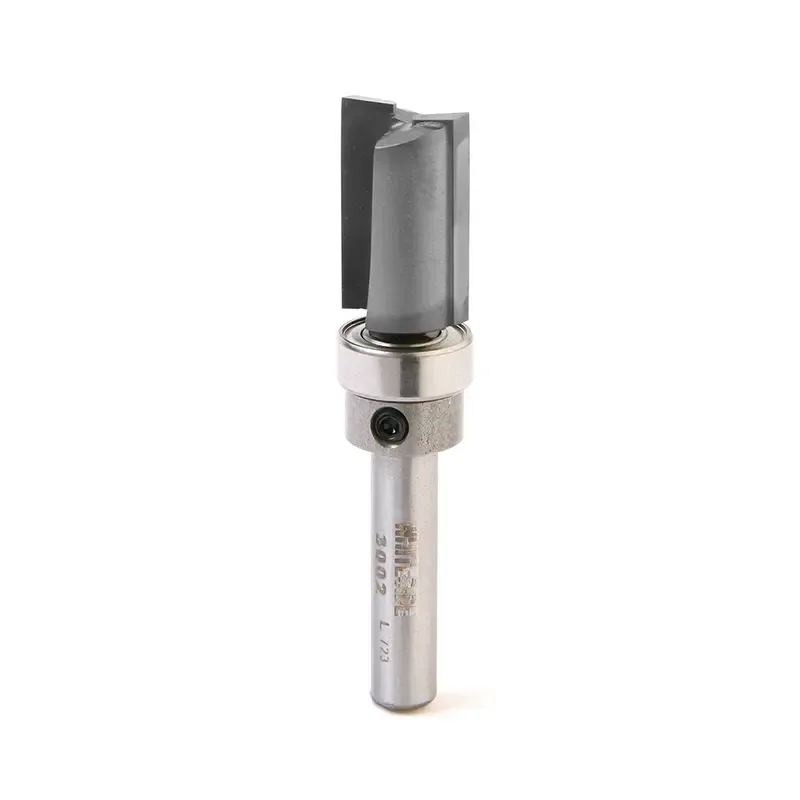
- 1/2″ Schablonenfräser – Schnitt 3/4″ – Whiteside 3002: Kopierfräser 1/2 Zoll mit einem Schaft von 1/4 Zoll, Schnittdurchmesser 1/2 Zoll, Schnittlänge 3/4 Zoll, Gesamtlänge 2 Zoll, empfohlene Drehzahl 16,000 U/min, hergestellt in den USA. Ein kompakter Kopierfräser für Trimmerfräsen und kleinere Oberfräsen; der 1/4 Zoll Schaft passt in kompakte Spannzangen, und die 3/4 Zoll Schnittlänge eignet sich zum Schablonenfräsen von Material bis etwa 3/4 Zoll Dicke.
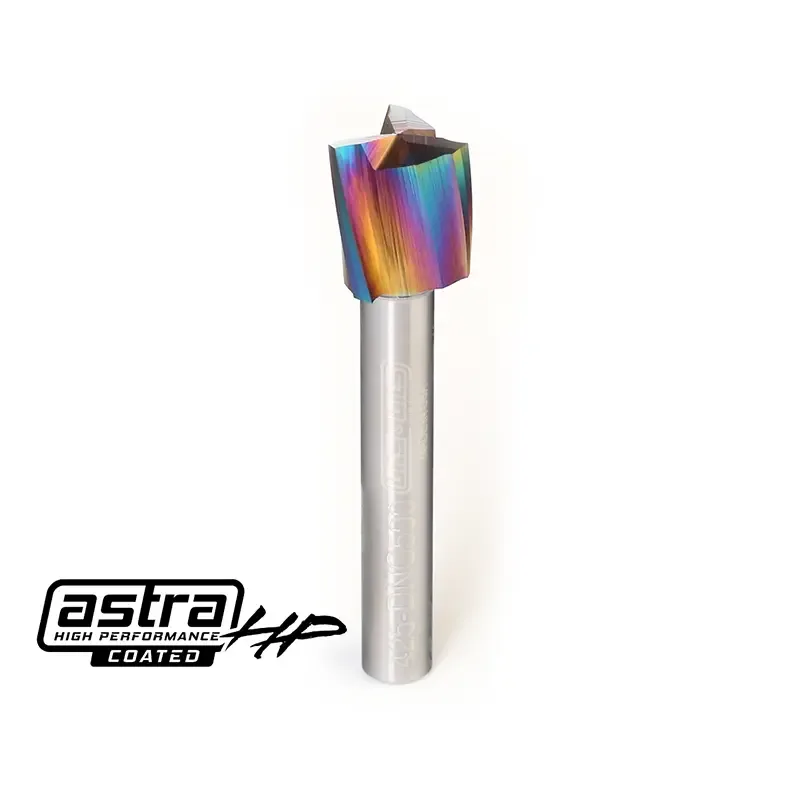
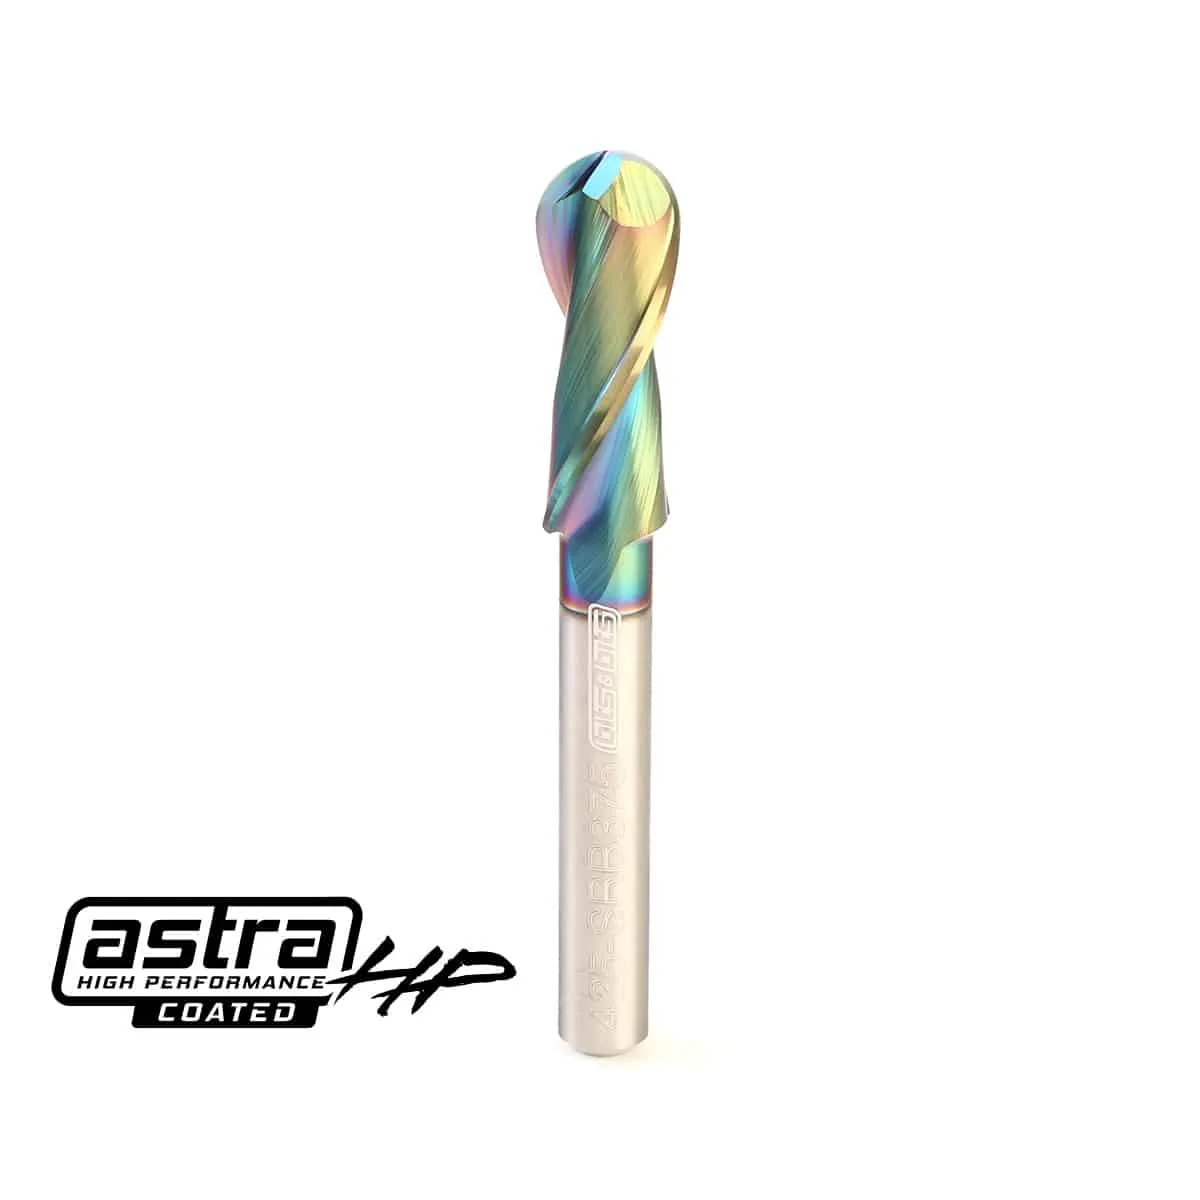
- 1/2″ Dreifach-Nut-Spiralbohrer mit Abtrieb – 1/4″ Schaft (AstraHP-Beschichtung): 1/2 Zoll. Spiralfräser mit drei Schneiden und Abwärtschnitt mit 1/4 Zoll Schaft, AstraHP-beschichtet, entwickelt für CNC-Fräsen mit kleinem Spindelantrieb, die eine größere Schnittbreite benötigen, ohne auf einen 1/2 Zoll Schaft umzusteigen. Wenn Sie Schablonenfräsen auf einer kleinen CNC mit Makita- oder DeWalt-Spindel durchführen, entfernt dieser Fräser mehr Material pro Durchgang, während die Abwärtschnitt-Geometrie saubere Oberkanten bei Sperrholz, Melamin und beschichteten Materialien gewährleistet.
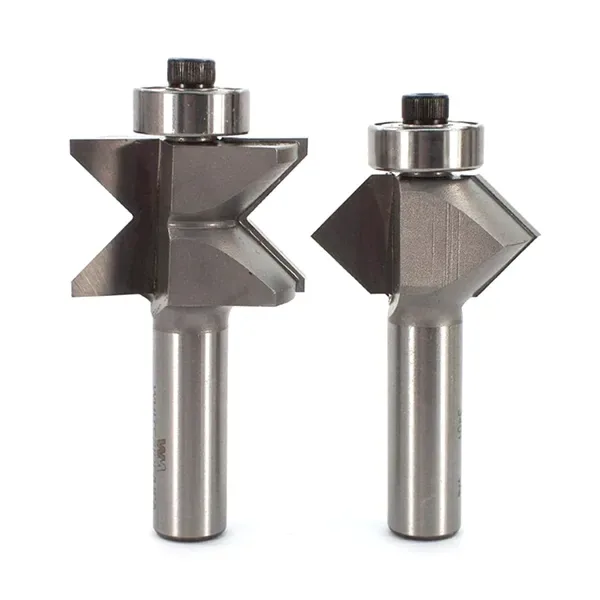
- Kantenanleim-Fräser – Whiteside 3400: Kantenfräser-Set mit 1/2 Zoll Schaft, 3/4 Zoll Schnittlänge, 1-1/2 Zoll Schnittdurchmesser, hergestellt in den USA; zweiteiliges Set zum Fräsen einer Nut in Sperrholz und zum Formen von Massivholz für die Passung. Ein Set mit 1/2 Zoll Schaft für Fräser in voller Größe für Kantenumleimung und Nut-Feder-Arbeiten; der größere Schnittdurchmesser erfordert den steiferen Schaft und eine Oberfräse, die die Last bewältigen kann.
Wer sollte welches Bündigfräs-Setup wählen
Am besten geeignet für
- Holzbearbeiter, die gebogene Teile beschneiden und Kanten mit einer Schablone auf der Oberseite umleimen
- Anwender von Trimmer- und Kompaktoberfräsen, die einen Bündigfräser mit 1/4 Zoll Schaft und Lager benötigen
- Betreiber kleiner CNC-Maschinen, die eine saubere Unterkante ohne eine Spindel mit 1/2 Zoll Schaft wünschen
Nicht geeignet für
- Das Fräsen tiefer Zapfenlöcher oder Verbindungen, bei denen ein spezieller Spiral- oder Geradfräser das richtige Werkzeug ist
- Schneiden von Metall, Stein oder Materialien, für die der Fräser nicht ausgelegt ist
- Benutzer, die eine Schablone nicht sicher klemmen oder die Vorschubgeschwindigkeit nicht kontrollieren können