Kurze Antwort
Montieren Sie M6-1 x 85 mm Zylinderschrauben mit flachem Kopf und Innensechskant, indem Sie zuerst eine präzise Senkung passend zum Kopfwinkel bohren und dann mit einem Inbusschlüssel auf den empfohlenen Wert für legierten Stahl der Klasse 12.9 anziehen.
Warum die Senktiefe wichtig ist
Senkschrauben liegen nur dann bündig mit der Oberfläche, wenn die Senkung zum Kopfwinkel passt. Eine zu flache Senkung lässt den Kopf hervorstehen; eine zu tiefe Senkung schwächt das Material. Bei M6 Innensechskant-Senkschrauben beträgt der Kopfwinkel typischerweise 82° oder 100° — vor dem Bohren bestätigen.
Legierter Stahl der Klasse 12.9 ist härter als Standard-Edelstahl 10.9 oder 18-8. Verwenden Sie einen scharfen, hartmetallbestückten Senker. Stumpfe Bohrer können rattern oder das Loch übergroß machen und die Passung ruinieren.
Drehmomentgrenzen für legierten Stahl 12.9
Klasse 12.9 ist hochfest (Zugfestigkeit ~1700 MPa), aber auch spröder als 10.9. Übermäßiges Anziehen kann zum Abreißen des Kopfes oder zum Ausreißen des Gewindes führen. Für M6-1 x 85 mm Senkschrauben liegt ein sicherer Arbeitsdrehmomentbereich bei 8–12 Nm (6–9 ft-lb) in Stahl und bei 6–9 Nm (4.5–6.5 ft-lb) in Aluminium. Verwenden Sie stets einen kalibrierten Drehmomentschlüssel oder -schrauber.
Montageschritte
- 1. Kernloch bohren: Bohren Sie ein Kernloch mit 5.0 mm Durchmesser durch beide Materialien. Zum Senken verwenden Sie einen Bohrer, der zum Kopfwinkel der Schraube passt (82° oder 100°). Der flache Kopf sollte nach dem Anziehen 0.1–0.2 mm unter der Oberfläche sitzen. Häufiger Fehler: einen Standardbohrer zum Senken verwenden — er passt nicht zum Kopfwinkel und hinterlässt einen Spalt.
- 2. Gewindeeingriff prüfen: M6-1 x 85 mm Schrauben sind teilweise gewindet. Stellen Sie sicher, dass der Gewindeabschnitt (typischerweise ~40–50 mm) vollständig in das untere Material eingreift. Wenn der ungewindete Schaft im Gewindeloch sitzt, wird die Verbindung locker. Bei dicken Materialien benötigen Sie möglicherweise eine vollständig gewindete Schraube oder eine längere Länge.
- 3. Schmiermittel auftragen (optional, aber empfohlen): Ein Tropfen leichtes Maschinenöl oder Anti-Seize auf dem Gewinde reduziert Fressen bei legiertem Stahl und macht Drehmomentwerte gleichmäßiger. Verwenden Sie kein schweres Fett — es kann Schmutz einschließen. Das Weglassen von Schmiermittel bei verzinkten Schrauben kann Rattern und ungenaue Drehmomente verursachen.
- 4. In Stufen anziehen: Verwenden Sie einen Inbusschlüssel oder Bit-Schrauber. Ziehen Sie auf 50% des Enddrehmoments an und finalisieren Sie dann auf 8–12 Nm. Bei mehreren Schrauben verwenden Sie ein Sternmuster, um die Last gleichmäßig zu verteilen. Übermäßiges Anziehen ist die häufigste Ursache für Kopfversagen bei 12.9 Senkschrauben.
- 5. Bündigen Sitz prüfen: Führen Sie nach dem finalen Drehmoment ein Lineal über den Schraubenkopf. Wenn der Kopf über der Oberfläche steht, entfernen Sie ihn und vertiefen Sie die Senkung. Wenn er mehr als 0.3 mm darunter liegt, ist die Senkung zu tief — ersetzen Sie sie durch eine Unterlegscheibe oder verwenden Sie eine längere Schraube. Ein hervorstehender Kopf kann hängen bleiben oder Freiraumprobleme verursachen; ein versenkter Kopf reduziert die Klemmkraft.
Produktfakten
-
M6-1 X 85 mm Zylinderschrauben | Flacher Kopf mit Innensechskant | Teilweise gewindet | Legierter Stahl Klasse 12.9 verzinkt (100 / Pkg.): M6-1 x 85 mm Zylinderschrauben aus legiertem Stahl der Klasse 12.9 mit Verzinkung, flachem Kopf, Innensechskant, teilweise gewindet. Die Verzinkung bietet Korrosionsbeständigkeit für Maschinen und Vorrichtungen, während die Güte 12.9 hohe Klemmkraft liefert — erfordert jedoch sorgfältige Drehmomentkontrolle, um Versprödung zu vermeiden.
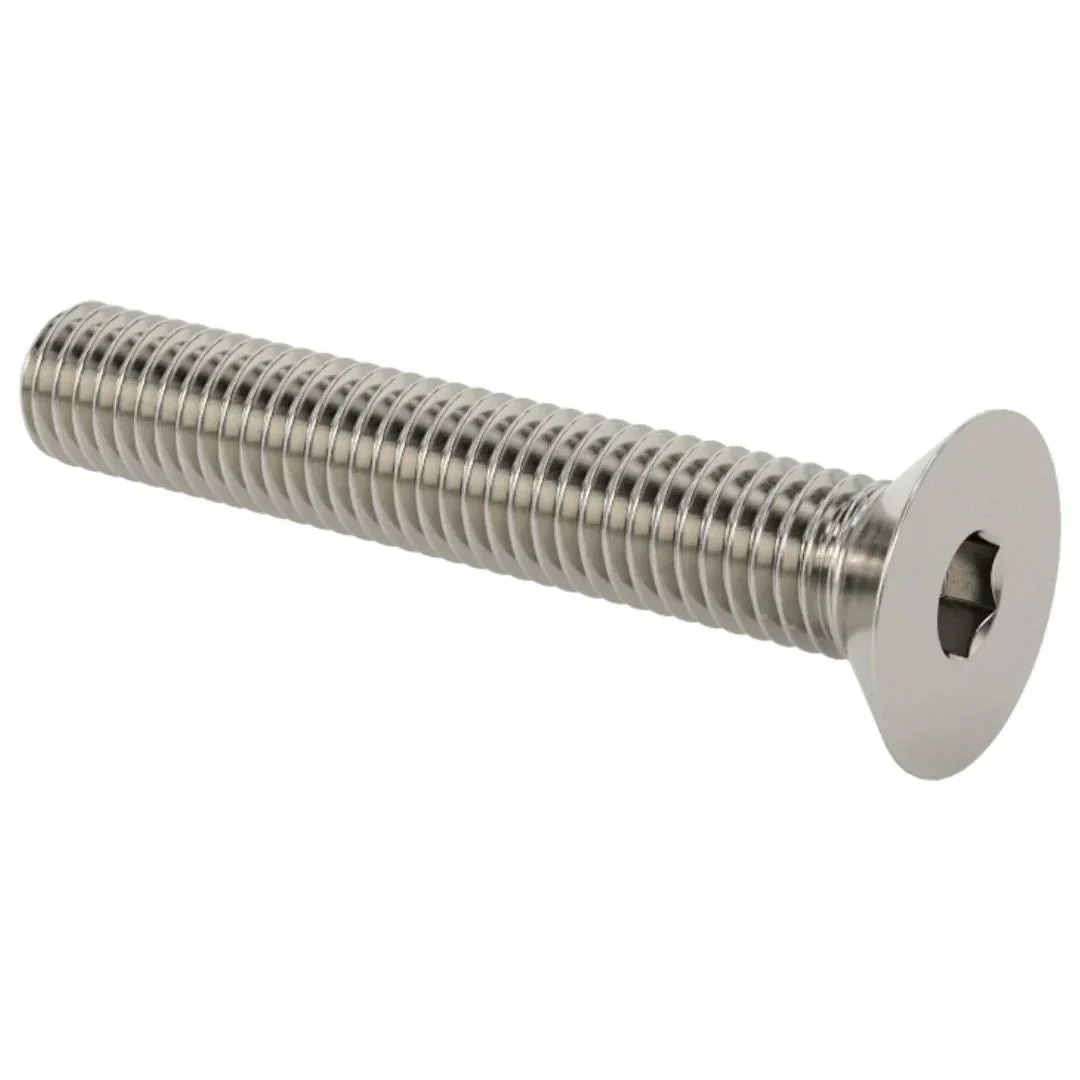
M6-1 X 85 mm Zylinderschrauben | Flacher Kopf mit Innensechskant | Teilweise gewindet | Legierter Stahl Klasse 12.9 verzinkt (100 / Pkg.)