Respuesta rápida
Utilice una fresa plana para desbaste y despeje rápido de áreas grandes, luego cambie a una fresa esférica para el pase de acabado, eliminando el escalonamiento y produciendo contornos 3D suaves. Para relieves profundos, puede ser necesaria una fresa esférica de alcance largo o extralargo para alcanzar la profundidad total sin desviación.
Por qué la forma de la herramienta cambia el corte
Una fresa plana tiene una punta de corte cuadrada que deja un fondo plano y esquinas interiores afiladas. Elimina material de manera eficiente y es ideal para cajeados, refrentados y desbaste de la mayor parte de un grabado 3D. Sin embargo, cuando se usa en superficies curvas, la punta plana crea una serie de terrazas (escalonamiento) que requieren un lijado extenso para eliminarlas.
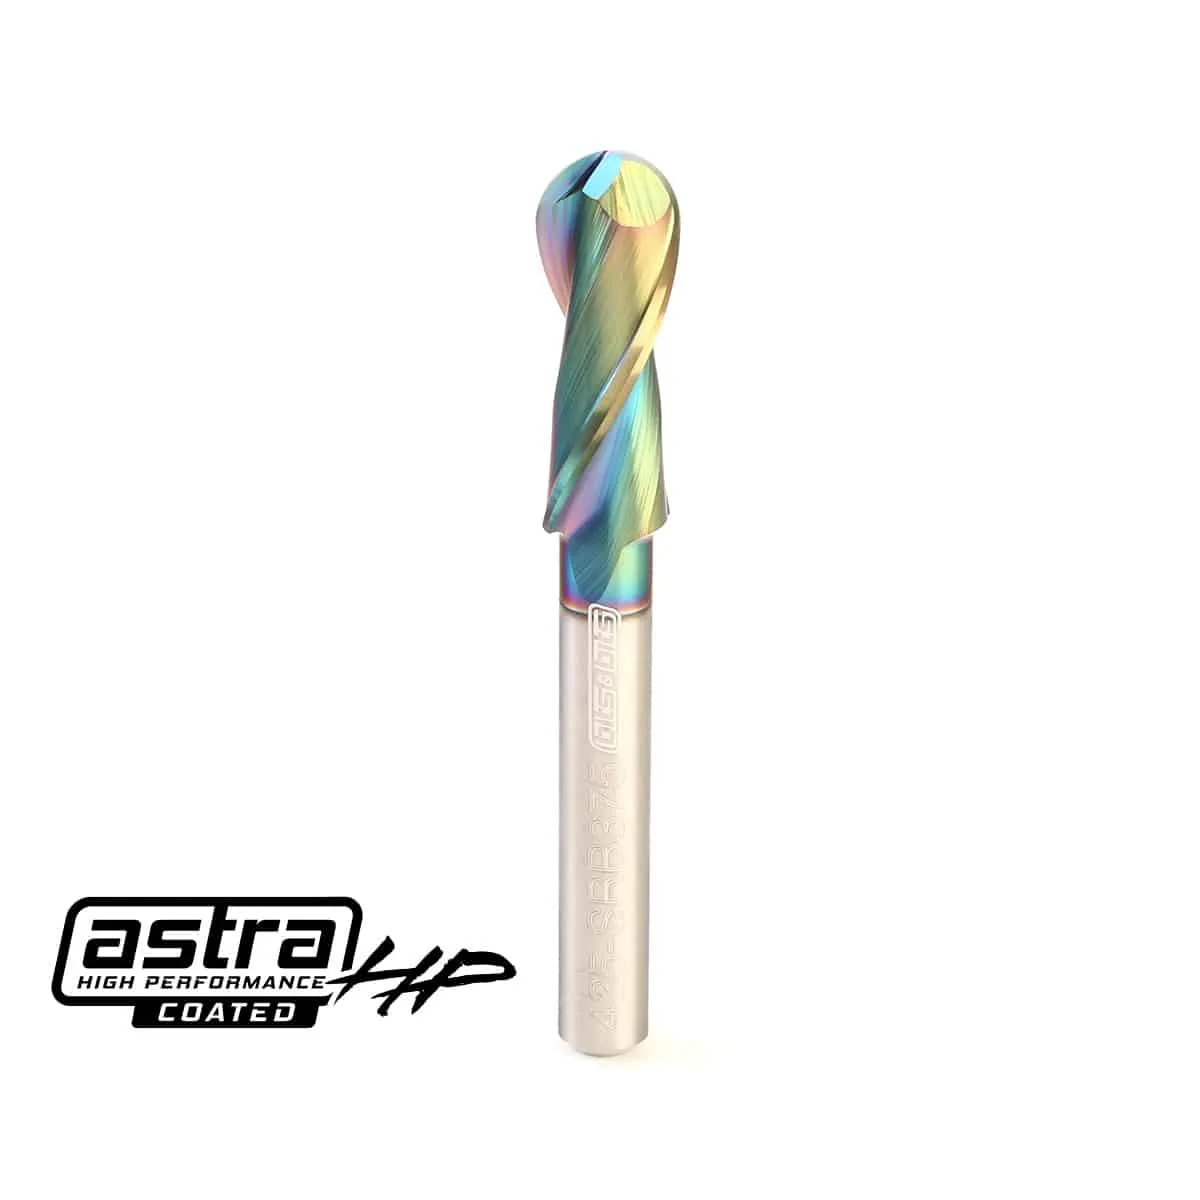
Una fresa de punta esférica tiene una punta redondeada que coincide con la curvatura de los modelos 3D. Deja una superficie ondulada pero suave que funde las pasadas adyacentes, lo que la convierte en la opción estándar para pasadas de acabado en relieves, pendientes redondeadas y formas orgánicas. La desventaja es que las fresas de punta esférica eliminan material más lentamente y son menos eficientes para el desbaste en bruto.
Desbaste vs. acabado: un flujo de trabajo de dos fresas
La mayoría de los proyectos de grabado CNC 3D utilizan un enfoque de dos etapas: desbaste con una fresa plana y luego acabado con una fresa de punta esférica. La pasada de desbaste elimina la mayor parte del material sobrante, dejando una pequeña cantidad para la pasada de acabado. Esto ahorra tiempo y prolonga la vida útil de sus fresas de acabado.
Para el pase de acabado, elija una fresa de punta esférica con un diámetro de punta adecuado al nivel de detalle. Las puntas más pequeñas (p. ej., 1.2 mm) capturan detalles finos pero requieren más pases; las puntas más grandes (p. ej., 1/2 pulgadas) cubren área más rápido pero pueden pasar por alto pequeños detalles. El paso lateral—cuánto se desplaza la fresa lateralmente entre pases—determina la altura de la ondulación. Una regla común es usar un paso lateral del 8–12% del diámetro de la fresa para un acabado suave.
Cuándo siguen teniendo sentido las fresas planas para trabajos en 3D
Las fresas planas no están obsoletas para el tallado en 3D. Destacan en el desbaste de grandes áreas planas, el corte de paredes rectas y la creación de esquinas internas afiladas que una fresa esférica no puede alcanzar. Algunos talladores utilizan una fresa plana para toda la fase de desbaste e incluso para ciertos pases de acabado en modelos con facetas planas o diseños geométricos.
Si tu modelo 3D tiene zonas tanto planas como curvas, es posible que necesites usar ambos tipos de brocas. Una fresa plana puede encargarse de las secciones planas, mientras que una de punta esférica maneja las curvas. Este enfoque híbrido minimiza el lijado y produce resultados más limpios.
Alcance y rigidez: el compromiso oculto
Los grabados profundos con 3D a menudo requieren una broca con alcance adicional para evitar que el portaherramientas golpee la pieza de trabajo. Las brocas de alcance largo están disponibles tanto en estilos planos como de punta esférica, pero son más propensas a la desviación. Por ejemplo, una broca helicoidal ascendente de alcance largo de 1/16 pulgadas tiene un alcance de 3/4 pulgadas, pero requiere una velocidad de avance más baja para evitar roturas.
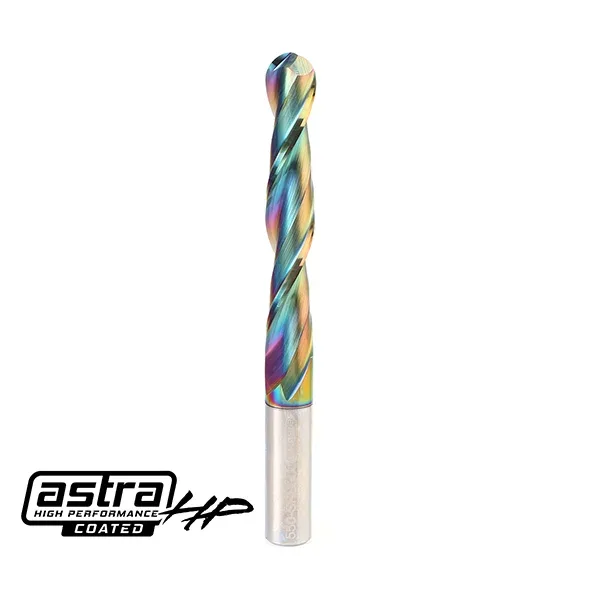
Para fresas de punta esférica, los diseños extralargos como una fresa de punta esférica extralarga de 1/2 pulgadas con una longitud de corte de 3 pulgadas proporcionan el alcance necesario para contornos profundos manteniendo la rigidez gracias a una longitud total más corta rediseñada. Compruebe siempre la profundidad máxima de corte y ajuste las velocidades de avance en consecuencia: las fresas más largas requieren pasadas más ligeras.
Corte descendente vs. ascendente: ¿importa para el grabado 3D?
La dirección de la espiral afecta la calidad del borde en la superficie superior. Las fresas de corte descendente empujan las fibras hacia abajo, reduciendo el desgarro en contrachapado, melamina y laminados. Las fresas de corte ascendente extraen las virutas hacia arriba y son mejores para bolsillos profundos donde la evacuación de virutas es crítica. Para el acabado 3D, la elección depende del material: corte descendente para bordes superiores limpios, corte ascendente para una eliminación eficiente de virutas en cortes profundos.
Algunos talladores utilizan una fresa esférica de corte descendente para el pase final en materiales laminados, evitando así la formación de pelusa. Sin embargo, las fresas de corte descendente pueden acumular virutas en el corte, por lo que son menos ideales para el desbaste profundo. Adapte la hélice a la tarea: corte descendente para el acabado de superficies visibles, corte ascendente para el desbaste y cavidades profundas.
Compromisos de un vistazo
- Fresa plana: velocidad vs. acabado superficial: Las fresas planas eliminan material rápidamente y dejan un fondo plano, lo que las hace ideales para el desbaste y áreas planas. Sin embargo, en superficies curvas dejan escalones que requieren lijado o un pase de acabado. Úsela para desbaste y superficies planas; cambie a punta esférica para curvas.
- Punta esférica: calidad de acabado frente a tasa de arranque de material: Las fresas de punta esférica producen contornos suaves 3D y requieren menos lijado, pero eliminan material más lentamente y son menos eficientes para el desbaste de gran volumen. Reserve la punta esférica para pasadas de acabado para ahorrar tiempo y vida útil de la herramienta.
- Alcance largo: profundidad frente a rigidez: Las brocas extralargas permiten tallar relieves profundos, pero son más propensas a la desviación. Una broca de corte ascendente de alcance largo de 1/16″ necesita una velocidad de avance menor que una broca estándar de 1/16″. Reduzca la velocidad de avance y la profundidad de corte al usar brocas de alcance largo.
- Corte descendente vs. ascendente: calidad del borde vs. evacuación de viruta: Las brocas de corte descendente mantienen los bordes superiores limpios en laminados, pero pueden acumular viruta; las brocas de corte ascendente evacuan la viruta eficientemente, pero pueden desgarrar las fibras superiores. Elija el corte descendente para acabados en superficies visibles y el corte ascendente para desbaste profundo.
Datos del producto
- 1/2″ Fresa de punta esférica extralarga – Corte 3″ – Longitud total 5″: Fresa de punta esférica extralarga de 1/2″ – Corte de 3″ – Longitud total de 5″: rediseñada con una longitud total más compacta de 5″ manteniendo la misma longitud de corte de 3″; se utiliza para fresar pendientes redondeadas y mecanizar contornos dimensionales en 2D/3D con un acabado suave; mejora la rigidez, reduciendo la desviación para cortes precisos en madera, contrachapado y laminados. El alcance extralargo permite tallar relieves profundos en 3D sin que el portapinzas golpee la pieza de trabajo, mientras que la longitud total más corta mejora la rigidez en comparación con los diseños de alcance largo anteriores.
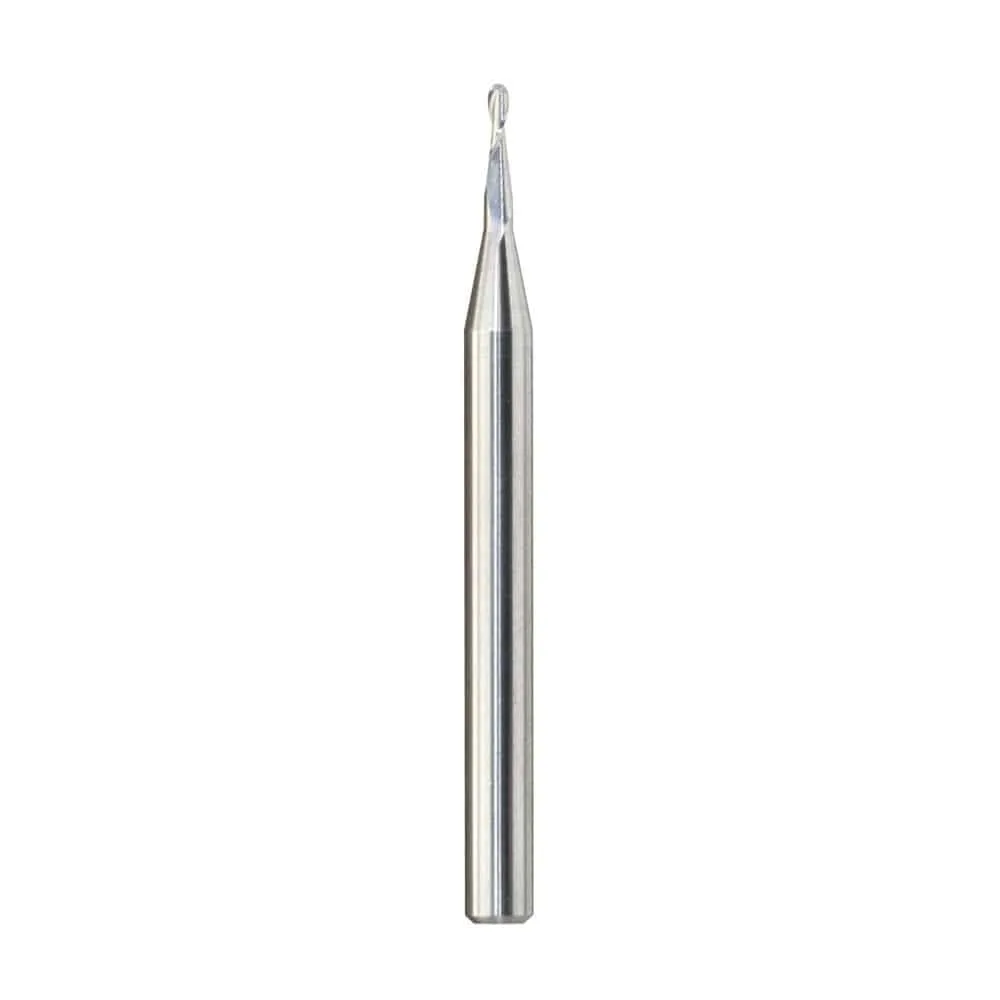
- Fresa de punta esférica métrica de 1.2 mm: 1.2 mm fresa de punta esférica métrica: carburo de micrograno sólido, 2 flauta, fresa de punta esférica en miniatura de 1.2 mm; punta redonda utilizada para mecanizar detalles curvos, ranuras redondeadas, pendientes y contornos dimensionales 3D/4D con un acabado suave; funciona en madera, plástico y metal; fabricado en EE. UU.; tamaño del vástago 3 mm, longitud de la herramienta 38 mm. El pequeño diámetro de la punta captura detalles finos en tallas 3D en miniatura, pero el vástago de 3 mm limita su uso a pasadas ligeras y husillos más pequeños.
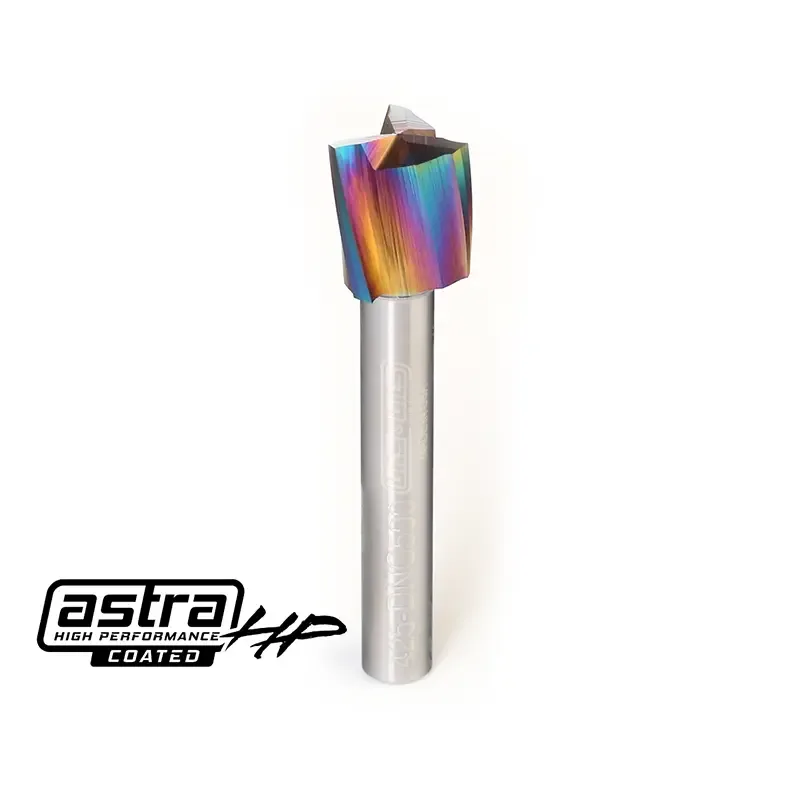
- 1/2″ fresa espiral de tres flautas de corte descendente – vástago de 1/4″ (recubierta AstraHP): 1/2″ Fresa helicoidal de tres filos con corte descendente – 1/4″ vástago (recubrimiento AstraHP): fresa de gran diámetro con corte descendente diseñada para máquinas CNC de husillo pequeño que necesitan mayor ancho de corte sin tener que pasar a un vástago de 1/2″; diámetro de corte de 1/2″ con vástago de 1/4″ permite que las máquinas CNC de aficionado y producción ligera con Makita o Dewalt eliminen más material por pasada; el corte descendente mantiene limpias las aristas superiores en contrachapado, melamina y materiales laminados; el recubrimiento AstraHP ayuda a gestionar el calor y prolongar la vida del filo. Esta fresa de corte descendente es ideal para desbaste o acabado de superficies planas en materiales laminados donde el desgarro de la arista superior es un problema, y su vástago de 1/4″ se adapta a fresadoras de recorte comunes.
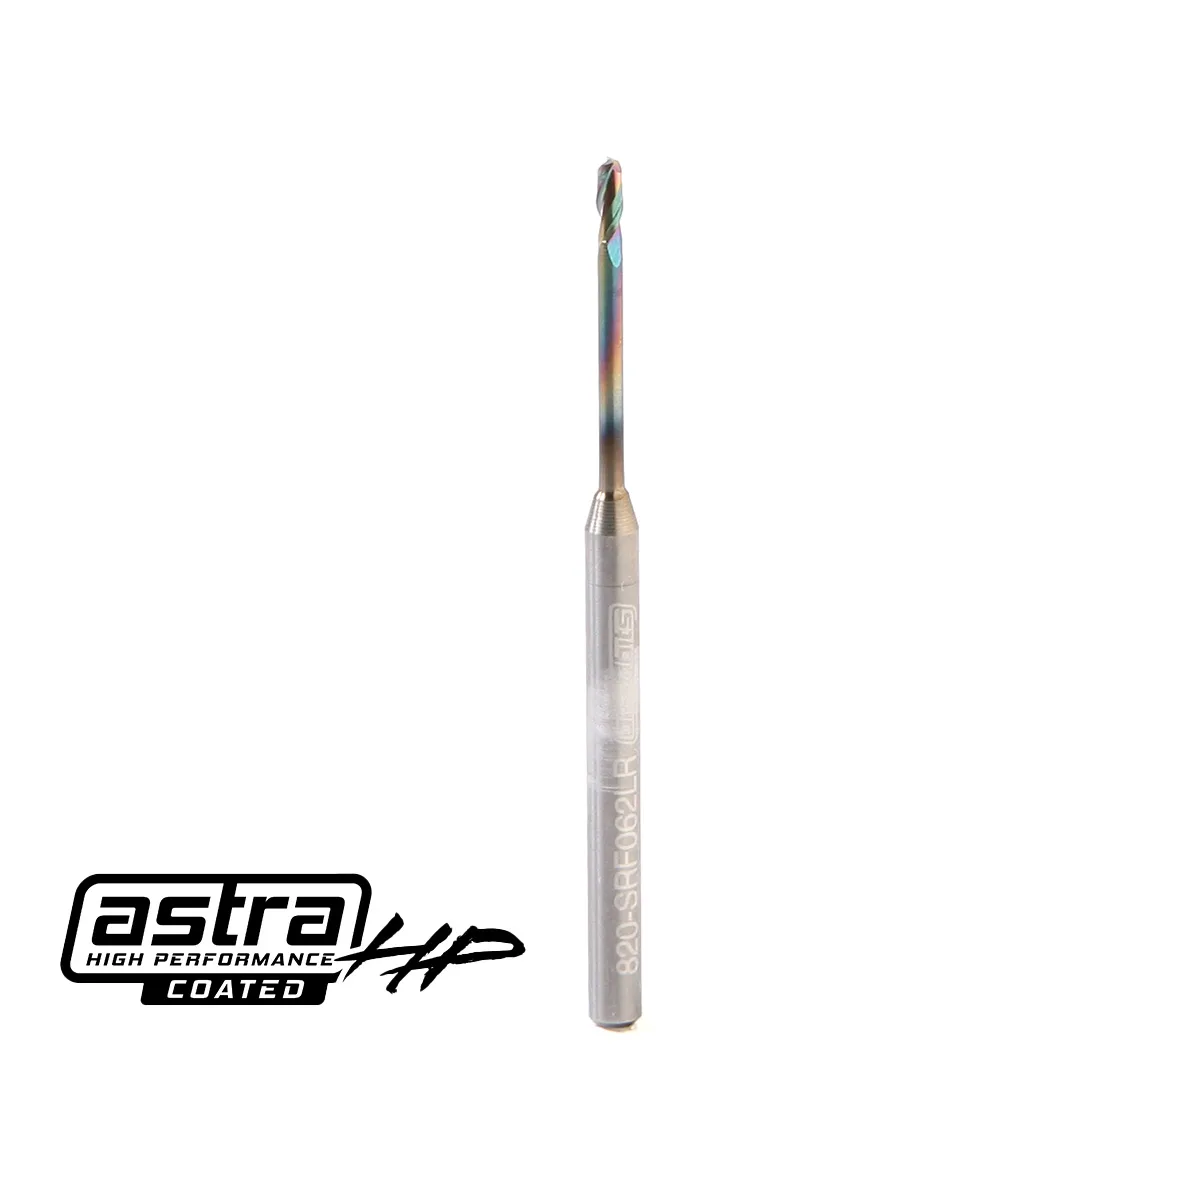
- 1/16″ Fresa helicoidal de largo alcance con corte ascendente – 1/8″ vástago (recubrimiento AstraHP): Fresa espiral de corte ascendente de alcance largo 1/16″ – Vástago 1/8″ (recubrimiento AstraHP): flautas de 1/2″ más un alcance adicional de 1/4″ para un alcance total de 3/4″; carburo sólido recubierto de AstraHP; diámetro de punta 1/16″, vástago 1/8″, longitud de corte 3/16″, longitud total 2″; fabricado en EE. UU.; debido al mayor alcance, la velocidad de avance recomendada es menor que la de una fresa estándar de 1/16″. El alcance extra permite trabajos de detalle profundo en tallado 3D, pero el menor avance requiere reducir la velocidad para evitar desviaciones o roturas.
¿Qué fresa debería usar?
Ideal para
- Talladores CNC que necesitan desbastar rápidamente relieves 3D y luego terminar con contornos suaves
- Carpinteros que mecanizan contrachapado, melamina o laminados y necesitan bordes superiores limpios
- Aficionados con husillos pequeños (Makita, Dewalt) que desean un diámetro de corte mayor sin un vástago de 1/2″
No apto para
- Proyectos que solo requieren fondos planos y esquinas internas afiladas: una fresa plana es suficiente
- Grabados ultrapofundos donde una fresa de longitud estándar no llega y una fresa de alcance largo se desviaría en exceso
- Entornos de producción que necesitan la máxima tasa de eliminación de material sin pasada de acabado