Respuesta rápida
Para usar un laminador plano ultra de 130 mm para chapa metálica, comience limpiando los rodillos y ajustando la separación justo por encima del grosor de su material. Pase la chapa con presión constante, reduciendo la separación gradualmente para obtener resultados más finos. El laminador plano ultra Pepetools de 130 mm con bastidor dúctil puede producir láminas tan finas como .001 pulgadas gracias a sus engranajes de precisión y su caja de engranajes reductora 4:1.
Por qué importan el ancho del rodillo y la relación de engranajes
Un ancho de rodillo de 130 mm le permite trabajar con chapa más ancha, reduciendo el número de pasadas necesarias para piezas grandes. La relación de engranajes 4:1 proporciona ventaja mecánica, facilitando el laminado de material más grueso sin esfuerzo excesivo. Esta combinación es ideal para joyeros que necesitan tanto ancho como par.
Bastidor dúctil vs. bastidor fundido
El bastidor dúctil del laminador ultra Pepetools ofrece mayor resistencia y durabilidad en comparación con los bastidores de hierro fundido tradicionales. Resiste la flexión bajo cargas pesadas, lo que mantiene la separación de los rodillos constante en todo el ancho. Esto significa un grosor más uniforme en su chapa, especialmente al trabajar cerca de la apertura máxima del laminador de 5 mm.
Guía paso a paso para usar su laminador plano de 130 mm
- 1. Limpie los rodillos y la pieza de trabajo: Limpie los rodillos con un paño limpio y sin pelusa para eliminar el polvo o el aceite. Limpie también su chapa para evitar que los residuos rayen los rodillos o se incrusten en el metal. Los rodillos sucios pueden causar defectos en la superficie; comience siempre con todo limpio.
- 2. Ajuste la separación inicial de los rodillos: Afloje las perillas de ajuste y establezca la separación ligeramente mayor que el grosor de su material. Para una chapa de 1 mm, comience con aproximadamente 1.2 mm. Apriete las perillas de manera uniforme para mantener los rodillos paralelos. Comenzar con una separación demasiado estrecha puede atascar el laminador o dañar los engranajes.
- 3. Introduzca la chapa de manera uniforme: Inserte la chapa recta en la abertura del rodillo, manteniéndola alineada con el eje del rodillo. Gire la manivela de manera suave y constante. Deje que el laminador tire del metal—no empuje ni tire de la chapa. La alimentación desigual provoca bordes ondulados o grosor irregular.
- 4. Reduzca la separación gradualmente: Después de cada pasada, reduzca la separación en una pequeña cantidad (p. ej., 0.1 mm). Pase la chapa nuevamente, girándola 90 grados si necesita una reducción uniforme del ancho. Repita hasta alcanzar el grosor deseado. Las reducciones grandes de separación pueden endurecer el metal por trabajo; recocido entre pasadas si es necesario.
- 5. Verifique el grosor con frecuencia: Use un calibre o micrómetro para medir el grosor después de cada pocas pasadas. Esto asegura que no se pase de su objetivo y ayuda a detectar cualquier irregularidad a tiempo. Las comprobaciones regulares evitan desperdiciar material en secciones demasiado delgadas.
- 6. Limpie y almacene después del uso: Limpie los rodillos nuevamente para eliminar cualquier residuo metálico. Aplique una capa ligera de aceite de máquina para evitar la oxidación, especialmente en ambientes húmedos. Guarde el laminador cubierto o en un lugar seco. El almacenamiento adecuado prolonga la vida de los casquillos de bronce y los engranajes.
Destacado del producto
-
Laminador plano ultra de 130 mm con bastidor dúctil: Capaz de producir láminas metálicas tan finas como .001 pulgadas con engranajes de precisión de acero macizo. Puede obtener láminas ultrafinas y uniformes para aplicaciones delicadas de joyería sin necesidad de equipos adicionales.
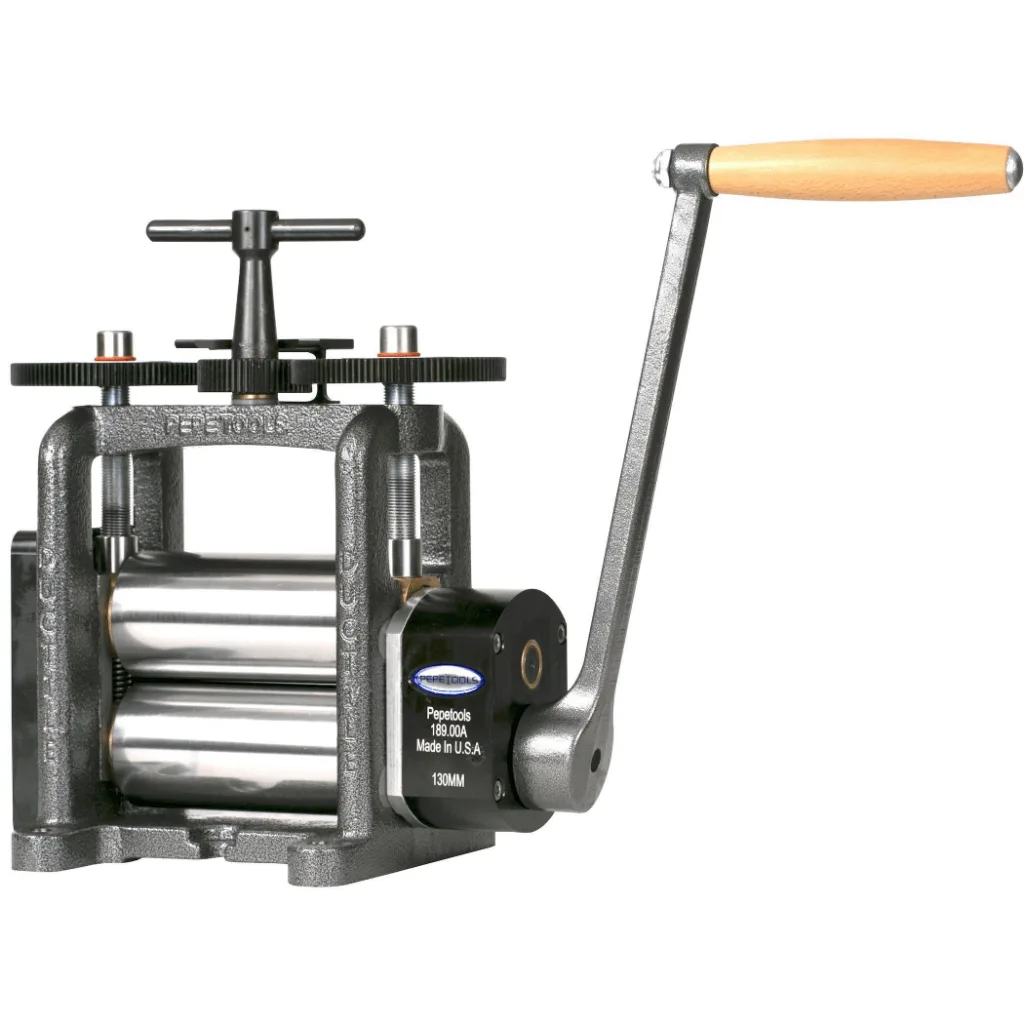
Laminador plano ultra de 130 mm con bastidor dúctil