Respuesta rápida
Instale los tornillos de cabeza plana con hexágono interior M6-1 x 85 mm perforando primero un avellanado preciso que coincida con el ángulo de la cabeza y, a continuación, utilizando un destornillador hexagonal para aplicar el par recomendado para acero aleado de clase 12.9.
Por qué importa la profundidad del avellanado
Los tornillos de cabeza plana quedan enrasados con la superficie solo cuando el avellanado coincide con el ángulo de la cabeza. Un avellanado insuficiente deja la cabeza sobresalida; un avellanado excesivo debilita el material. Para los tornillos de cabeza plana con hexágono interior M6, el ángulo de la cabeza suele ser de 82° o 100°; confírmelo antes de perforar.
El acero aleado de clase 12.9 es más duro que el acero inoxidable estándar 10.9 o 18-8. Utilice una broca avellanadora afilada con punta de carburo. Las brocas desafiladas pueden vibrar o agrandar el orificio, arruinando el ajuste.
Límites de par para acero aleado 12.9
La clase 12.9 es de alta resistencia (resistencia a la tracción ~1700 MPa), pero también más frágil que 10.9. Un par excesivo puede provocar la rotura de la cabeza o el desgaste de la rosca. Para tornillos de cabeza plana M6-1 x 85 mm, un rango de par de trabajo seguro es de 8–12 Nm (6–9 ft-lb) en acero, y de 6–9 Nm (4.5–6.5 ft-lb) en aluminio. Utilice siempre una llave dinamométrica o un destornillador calibrados.
Pasos de instalación
- 1. Perfore el orificio piloto: Perfore un orificio piloto de 5.0 mm de diámetro atravesando ambos materiales. Para el avellanado, utilice una broca que coincida con el ángulo de la cabeza del tornillo (82° o 100°). La cabeza plana debe quedar 0.1–0.2 mm por debajo de la superficie tras el apriete. Error común: utilizar una broca estándar para el avellanado; no coincidirá con el ángulo de la cabeza y dejará un hueco.
- 2. Compruebe el engrane de la rosca: Los tornillos M6-1 x 85 mm son parcialmente roscados. Asegúrese de que la parte roscada (normalmente ~40–50 mm) engrane completamente en el material inferior. Si el vástago sin roscar queda en el orificio roscado, la unión quedará floja. Para materiales gruesos, puede necesitar un tornillo totalmente roscado o una longitud mayor.
- 3. Aplique lubricante (opcional pero recomendado): Una gota de aceite de máquina ligero o antiadherente en las roscas reduce el gripado en el acero aleado y hace que las lecturas de par sean más constantes. No utilice grasa espesa; puede atrapar residuos. Omitir el lubricante en tornillos cincados puede causar vibración y un par inexacto.
- 4. Aplique el par por etapas: Utilice una llave hexagonal o un destornillador de puntas. Apriete al 50% del par final y, después, finalice a 8–12 Nm. Para varios tornillos, siga un patrón en estrella para distribuir la carga de manera uniforme. El par excesivo es la principal causa de fallo de la cabeza en los tornillos de cabeza plana 12.9.
- 5. Verifique el enrasado: Tras el par final, pase una regla por la cabeza del tornillo. Si la cabeza sobresale de la superficie, retírela y profundice el avellanado. Si queda por debajo más de 0.3 mm, el avellanado es demasiado profundo; sustituya por una arandela o utilice un tornillo más largo. Una cabeza sobresalida puede engancharse o causar problemas de holgura; una cabeza rehundida reduce la fuerza de apriete.
Datos del producto
-
Tornillos de cabeza hueca M6-1 X 85 mm | Cabeza plana con hexágono interior | Parcialmente roscados | Acero aleado de clase 12.9 cincado (100 / paquete): Tornillos de cabeza hueca M6-1 x 85 mm fabricados en acero aleado de clase 12.9 con cincado, cabeza plana, hexágono interior y rosca parcial. El cincado proporciona resistencia a la corrosión para maquinaria y utillajes, mientras que el grado 12.9 ofrece una alta fuerza de apriete, pero requiere un control cuidadoso del par para evitar la fragilización.
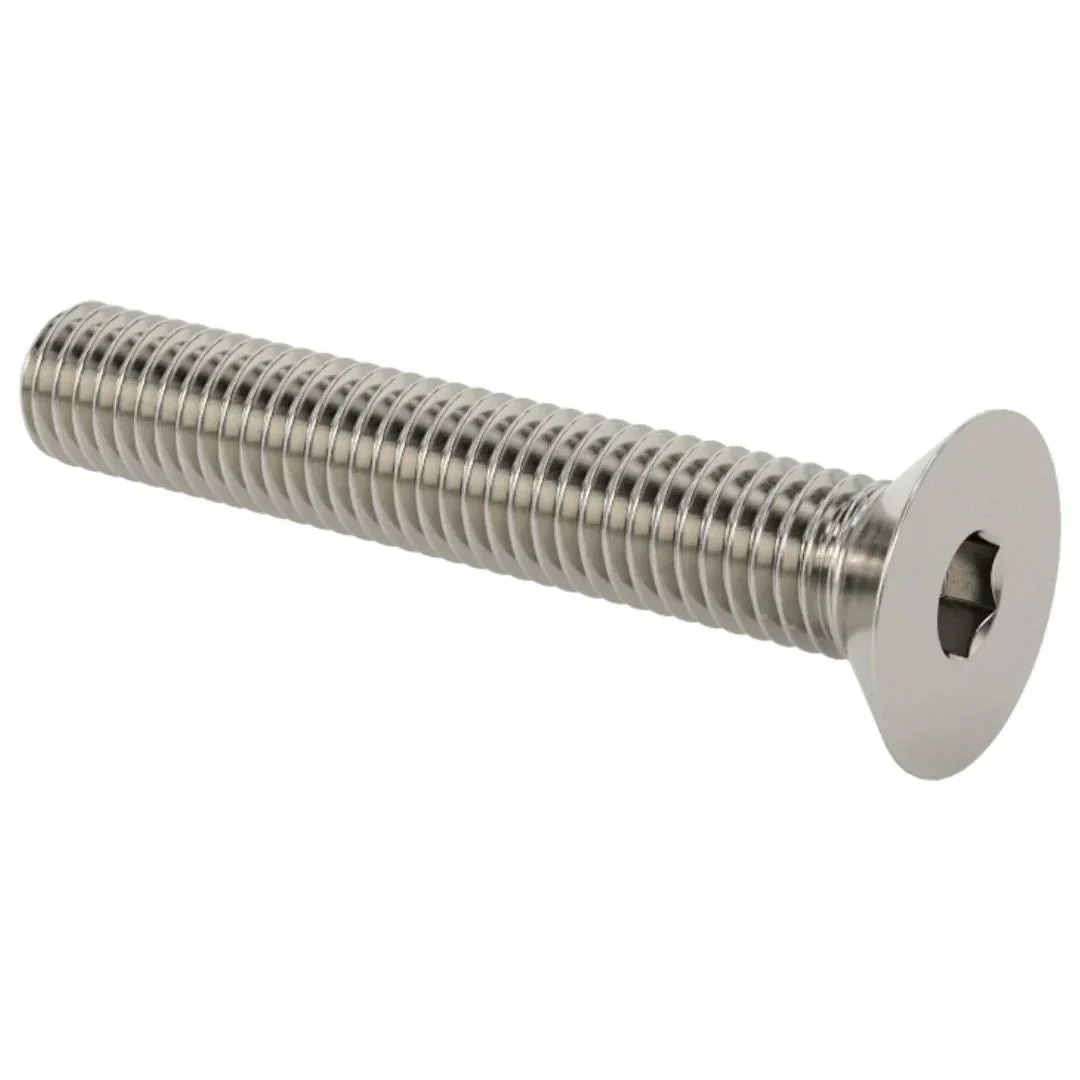
Tornillos de cabeza hueca M6-1 X 85 mm | Cabeza plana con hexágono interior | Parcialmente roscados | Acero aleado de clase 12.9 cincado (100 / paquete)