Réponse rapide
Utilisez une fraise à bout plat pour l'ébauche et le dégagement rapide des grandes surfaces, puis passez à une fraise à bout sphérique pour la passe de finition, éliminant l'effet d'escalier et produisant des contours 3D lisses. Pour les reliefs profonds, une fraise à bout sphérique à longue portée ou extra-longue peut être nécessaire pour atteindre la profondeur totale sans déviation.
Pourquoi la forme de l'outil modifie la coupe
Une fraise à bout plat a une pointe de coupe carrée qui laisse un fond plat et des coins intérieurs nets. Elle enlève la matière efficacement et est idéale pour le pochetage, le surfaçage et l'ébauche de la majeure partie d'une gravure 3D. Cependant, utilisée sur des surfaces courbes, la pointe plate crée une série de terrasses (effet d'escalier) qui nécessitent un ponçage intensif pour être éliminées.
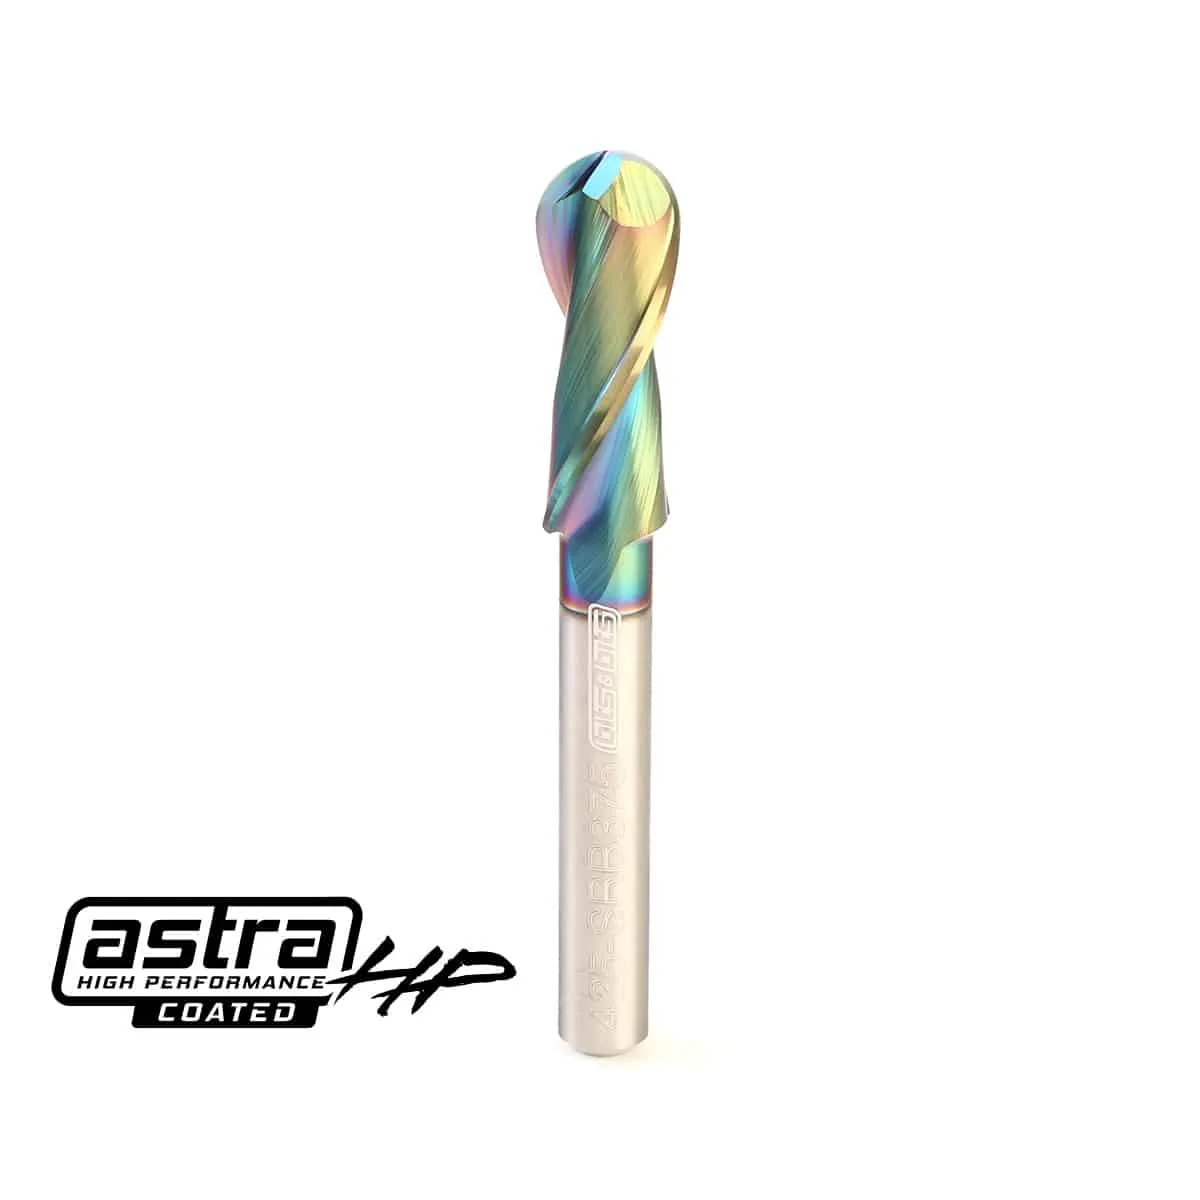
Une fraise à bout sphérique possède une pointe arrondie qui épouse la courbure des modèles 3D. Elle laisse une surface ondulée mais lisse qui fond les passes adjacentes, ce qui en fait le choix standard pour les passes de finition sur les reliefs, les pentes arrondies et les formes organiques. L'inconvénient est que les fraises à bout sphérique enlèvent la matière plus lentement et sont moins efficaces pour le dégrossissage.
Ébauche vs finition : un flux de travail à deux fraises
La plupart des projets de gravure CNC 3D utilisent une approche en deux étapes : ébauche avec une fraise à bout plat, puis finition avec une fraise à bout sphérique. La passe d'ébauche retire la majeure partie du surplus, laissant une petite quantité de matière pour la passe de finition. Cela fait gagner du temps et prolonge la durée de vie de vos fraises de finition.
Pour la passe de finition, choisissez une fraise à bout sphérique avec un diamètre de pointe adapté au niveau de détail. Les pointes plus petites (par ex. 1.2 mm) capturent les détails fins mais nécessitent plus de passes ; les pointes plus grandes (par ex. 1/2 pouces) couvrent la surface plus rapidement mais peuvent manquer les petits détails. Le pas de décalage—la distance de déplacement latéral de la fraise entre les passes—détermine la hauteur de l'ondulation. Une règle courante consiste à utiliser un pas de décalage de 8–12% du diamètre de la fraise pour une finition lisse.
Quand les fraises à bout plat restent pertinentes pour le travail en 3D
Les fraises à bout plat ne sont pas obsolètes pour la gravure 3D. Elles excellent pour dégager de grandes surfaces planes, couper des parois droites et créer des angles internes vifs qu'une fraise sphérique ne peut atteindre. Certains graveurs utilisent une fraise à bout plat pour toute la phase d'ébauche et même pour certaines passes de finition sur des modèles à facettes planes ou des designs géométriques.
Si votre modèle 3D comporte des zones planes et courbes, vous devrez peut-être utiliser les deux types de fraises. Une fraise à bout plat peut traiter les sections planes, tandis qu'une fraise à bout sphérique s'occupe des courbes. Cette approche hybride réduit le ponçage et produit des résultats plus nets.
Portée et rigidité : le compromis caché
Les gravures profondes en 3D nécessitent souvent une fraise avec une portée supplémentaire pour éviter que la pince ne touche la pièce. Les fraises à longue portée sont disponibles en versions plates et à bout sphérique, mais elles sont plus sujettes à la déviation. Par exemple, une fraise hélicoïdale ascendante à longue portée de 1/16 pouces a une portée de 3/4 pouces, mais nécessite une vitesse d'avance plus faible pour éviter la casse.
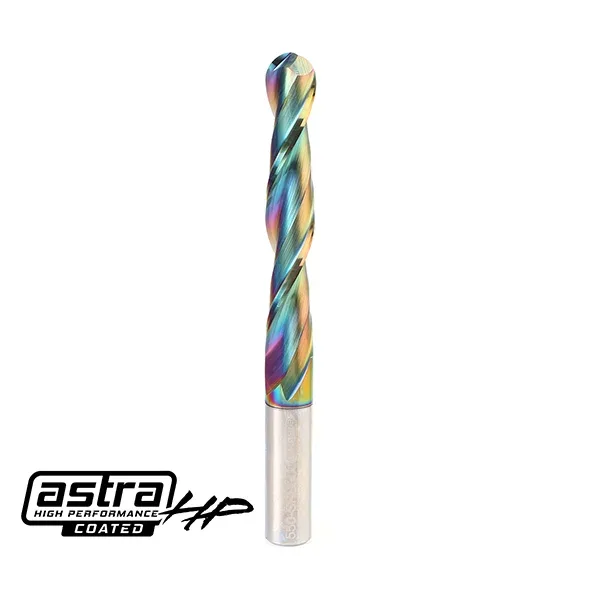
Pour les fraises à bout sphérique, les modèles extra-longs comme une fraise à bout sphérique extra-longue de 1/2 pouces avec une longueur de coupe de 3 pouces offrent la portée nécessaire pour les contours profonds tout en maintenant la rigidité grâce à une longueur totale plus courte repensée. Vérifiez toujours la profondeur de coupe maximale et ajustez les vitesses d'avance en conséquence : les fraises plus longues nécessitent des passes plus légères.
Coupe descendante vs ascendante : est-ce important pour la gravure 3D ?
La direction de l'hélice affecte la qualité des bords sur la surface supérieure. Les fraises à coupe descendante poussent les fibres vers le bas, réduisant les arrachements sur le contreplaqué, le mélaminé et les stratifiés. Les fraises à coupe ascendante remontent les copeaux et sont meilleures pour les poches profondes où l'évacuation des copeaux est cruciale. Pour la finition 3D, le choix dépend du matériau : coupe descendante pour des bords supérieurs nets, coupe ascendante pour une évacuation efficace des copeaux dans les coupes profondes.
Certains graveurs utilisent une fraise hémisphérique à coupe descendante pour la dernière passe sur les matériaux stratifiés afin d'éviter le duvet. Cependant, les fraises à coupe descendante peuvent accumuler des copeaux dans la coupe, ce qui les rend moins idéales pour l'ébauche profonde. Adaptez l'hélice à la tâche : coupe descendante pour la finition des surfaces visibles, coupe ascendante pour l'ébauche et les cavités profondes.
Compromis en un coup d'œil
- Fraise à bout plat : vitesse vs. état de surface : Les fraises à bout plat enlèvent rapidement la matière et laissent un fond plat, ce qui les rend idéales pour l'ébauche et les zones plates. Cependant, sur les surfaces courbes, elles laissent des marches d'escalier nécessitant un ponçage ou une passe de finition. Utilisez-la pour l'ébauche et les surfaces planes ; passez à la boule pour les courbes.
- Fraises à bout sphérique : qualité de finition vs taux d'enlèvement de matière : Les fraises à bout sphérique produisent des contours lisses 3D et nécessitent moins de ponçage, mais elles enlèvent la matière plus lentement et sont moins efficaces pour le dégrossissage en volume. Réservez la fraise à bout sphérique aux passes de finition pour gagner du temps et préserver la durée de vie de l'outil.
- Longue portée : profondeur vs rigidité : Les fraises extra-longues permettent de sculpter des reliefs profonds, mais elles sont plus sujettes à la déviation. Une fraise à coupe ascendante à longue portée de 1/16″ nécessite une vitesse d'avance inférieure à celle d'une fraise standard de 1/16″. Réduisez la vitesse d'avance et la profondeur de coupe lors de l'utilisation de fraises à longue portée.
- Coupure descendante vs ascendante : qualité du bord vs évacuation des copeaux : Les fraises à coupe descendante gardent les bords supérieurs propres sur les stratifiés mais peuvent accumuler les copeaux ; les fraises à coupe ascendante évacuent efficacement les copeaux mais peuvent arracher les fibres supérieures. Choisissez la coupe en avalant pour les surfaces visibles et la coupe en opposition pour l'ébauche profonde.
Informations produit
- 1/2″ Fraise à bout sphérique extra-longue – Coupe 3″ – Longueur totale 5″: Fraise à bout sphérique extra-longue 1/2″ – Coupe 3″ – Longueur totale 5″ : redessinée avec une longueur totale plus compacte de 5″ tout en conservant la même longueur de coupe de 3″ ; utilisée pour le fraisage de pentes arrondies et l'usinage de contours dimensionnels 2D/3D avec une finition lisse ; améliore la rigidité, réduisant la déviation pour des coupes précises dans le bois, le contreplaqué et les stratifiés. La portée extra-longue permet de sculpter des reliefs 3D profonds sans que la pince ne touche la pièce, tandis que la longueur totale plus courte améliore la rigidité par rapport aux anciens modèles à longue portée.
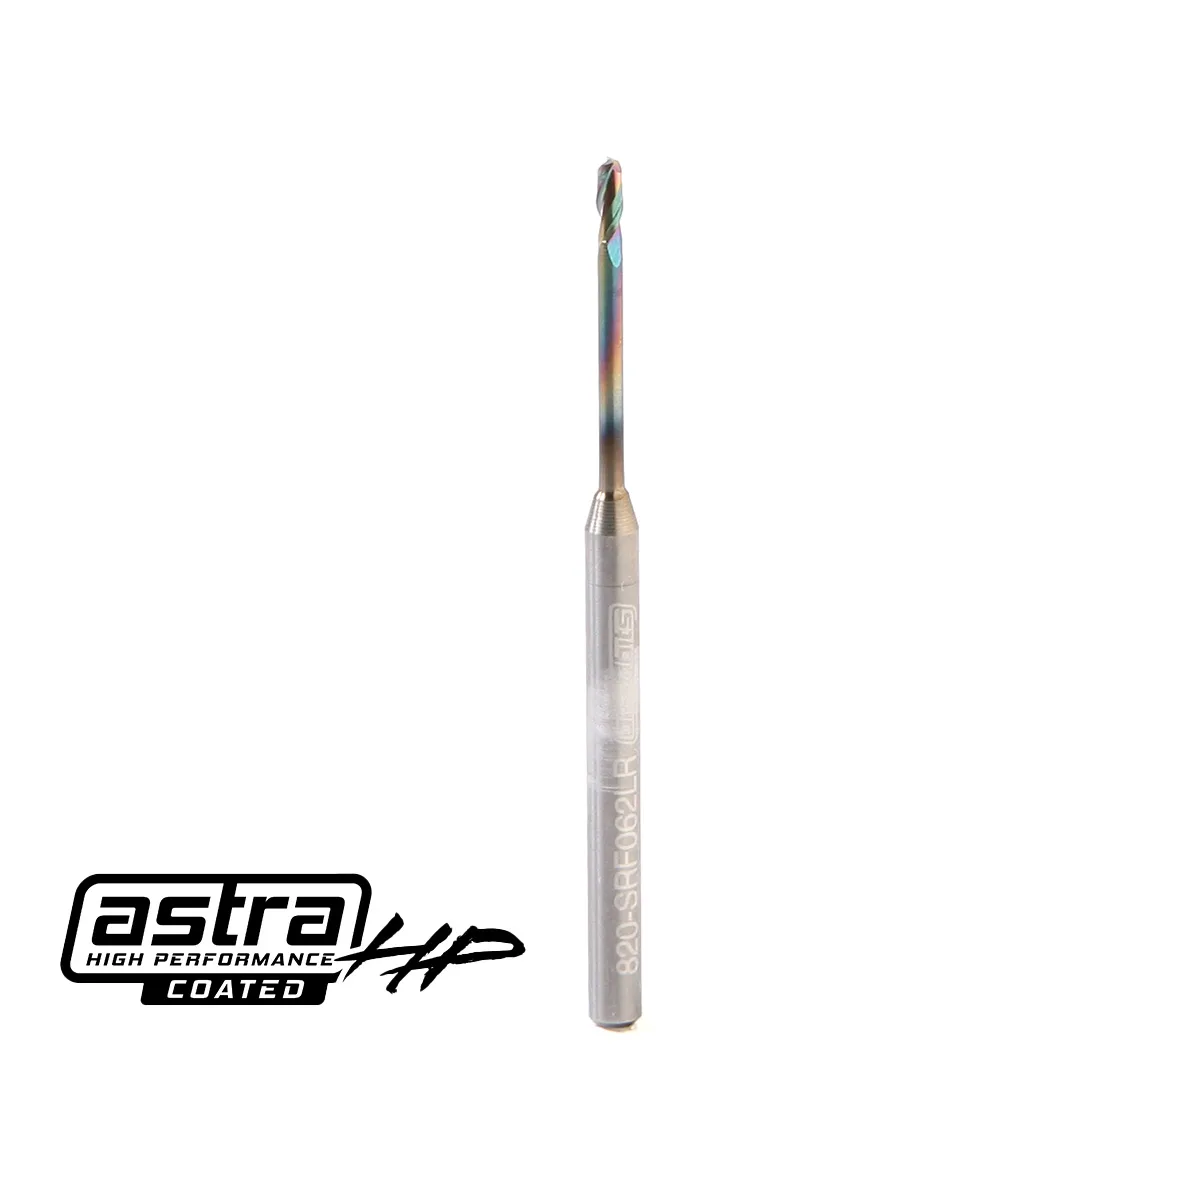
- Fraise à bout sphérique métrique 1.2 mm: 1.2 mm fraise à bout sphérique métrique : carbure de micrograin massif, 2 goujure, fraise à bout sphérique miniature de 1.2 mm ; pointe ronde utilisée pour usiner des détails courbes, des rainures arrondies, des pentes et des contours dimensionnels 3D/4D avec une finition lisse ; fonctionne sur le bois, le plastique et le métal ; fabriqué aux États-Unis ; diamètre de la queue 3 mm, longueur de l'outil 38 mm. Le petit diamètre de la pointe capture les détails fins dans les sculptures 3D miniatures, mais la queue de 3 mm limite son utilisation à des passes légères et à des broches plus petites.
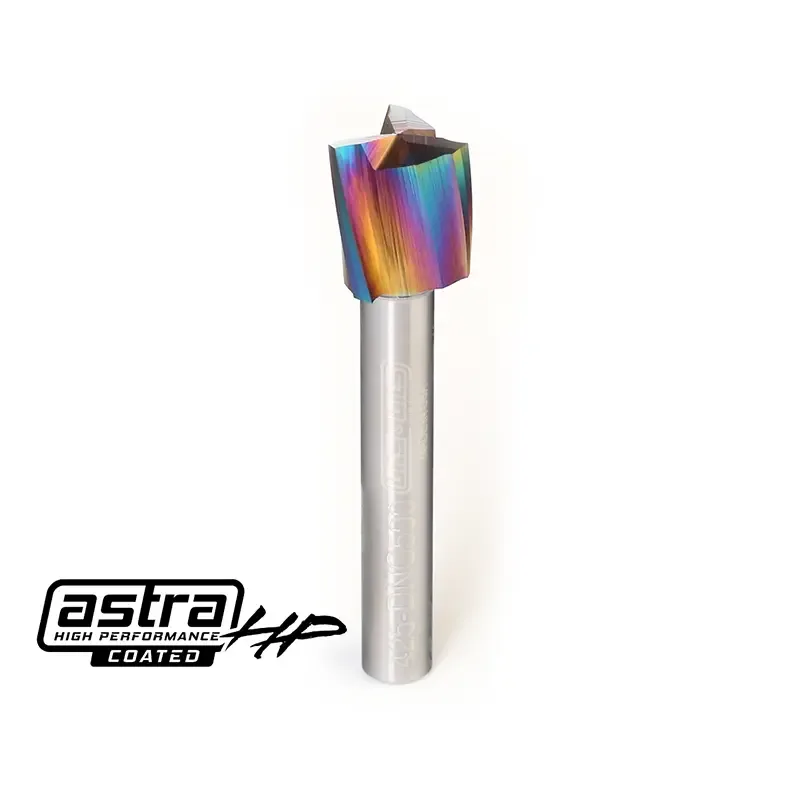
- 1/2″ fraise hélicoïdale à trois goujures à coupe descendante – queue de 1/4″ (revêtement AstraHP): 1/2″ Fraise hélicoïdale à trois lames à coupe descendante – 1/4″ queue (revêtement AstraHP) : fraise à grand diamètre à coupe descendante conçue pour les petites CNC à broche nécessitant une largeur de coupe accrue sans passer à une queue de 1/2″ ; diamètre de coupe de 1/2″ avec queue de 1/4″ permet aux machines CNC de loisir et de production légère équipées de Makita ou Dewalt d'enlever plus de matière par passe ; la coupe descendante maintient les bords supérieurs propres sur le contreplaqué, le mélaminé et les matériaux stratifiés ; le revêtement AstraHP aide à gérer la chaleur et à prolonger la durée de vie du tranchant. Cette fraise à coupe descendante est idéale pour l'ébauche ou la finition de surfaces planes sur des matériaux stratifiés où l'arrachement du bord supérieur est un problème, et sa queue de 1/4″ s'adapte aux défonceuses de chant courantes.
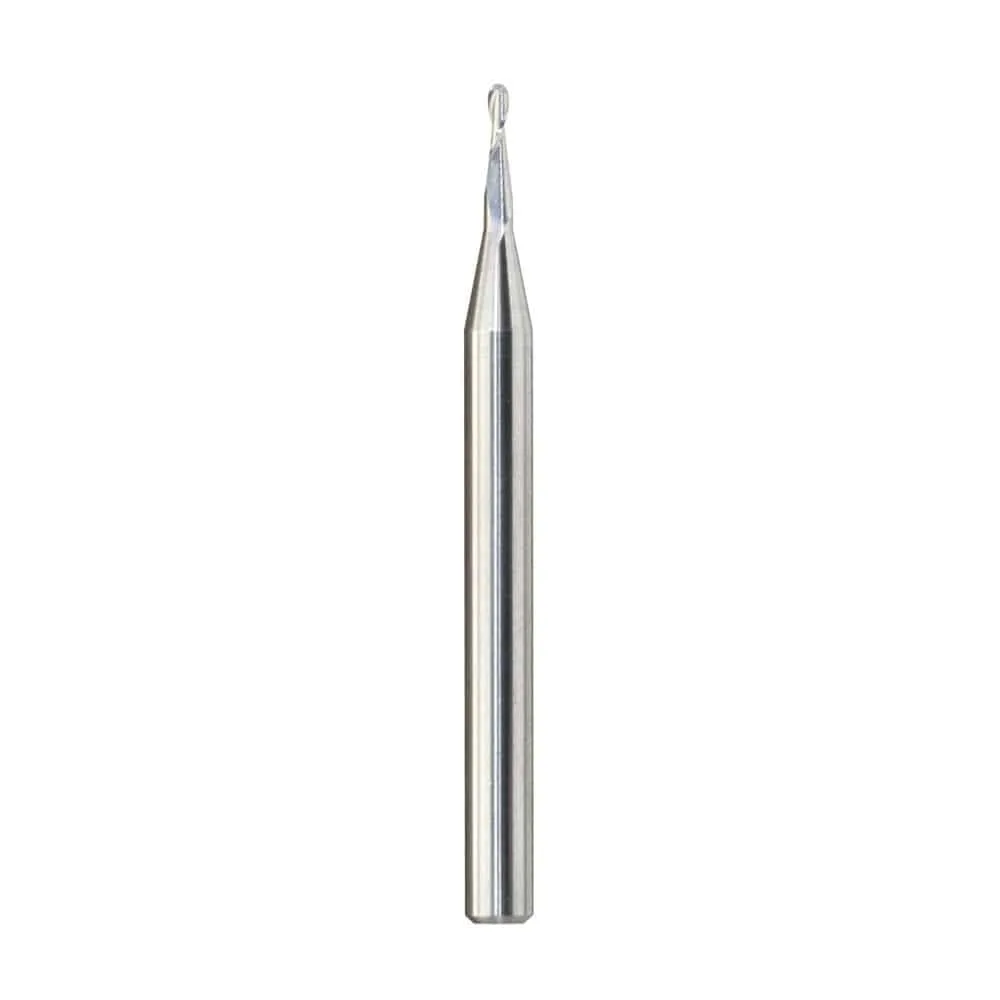
- 1/16″ Fraise hélicoïdale à longue portée à coupe ascendante – 1/8″ queue (revêtement AstraHP): Fraise hélicoïdale à coupe ascendante à longue portée 1/16″ – Queue 1/8″ (revêtement AstraHP) : cannelures de 1/2″ plus une portée supplémentaire de 1/4″ pour une portée totale de 3/4″ ; carbure massif revêtu AstraHP ; diamètre de pointe 1/16″, queue 1/8″, longueur de coupe 3/16″, longueur totale 2″ ; fabriqué aux États-Unis ; en raison de la portée plus longue, la vitesse d'avance recommandée est inférieure à celle d'une fraise standard de 1/16″. La portée supplémentaire permet un travail de détail profond en sculpture 3D, mais la vitesse d'avance réduite impose de ralentir pour éviter la déviation ou la casse.
Quelle fraise devriez-vous utiliser ?
Idéal pour
- Les graveurs CNC qui doivent ébaucher rapidement des reliefs 3D puis finir avec des contours lisses
- Les menuisiers usinant du contreplaqué, du mélaminé ou des stratifiés qui ont besoin de bords supérieurs nets
- Les amateurs avec de petites broches (Makita, Dewalt) qui souhaitent un diamètre de coupe plus grand sans une queue de 1/2″
Ne convient pas pour
- Les projets qui ne nécessitent que des fonds plats et des angles internes nets : une fraise à bout plat suffit
- Les gravures ultra-profondes où une fraise de longueur standard ne peut pas atteindre et une fraise à longue portée dévierait excessivement
- Les environnements de production qui nécessitent un taux d'enlèvement de matière maximal sans passe de finition