Réponse rapide
Pour la plupart des travaux au tour d'établi, un moletage diamant grossier avec 14 lignes par pouce offre une bonne prise sans dominer les petites pièces. Réglez les molettes au diamètre de la pièce, utilisez abondamment de l'huile de coupe et avancez d'environ 0.010–0.020 pouce par tour.
Pourquoi les molettes diamant sont le choix privilégié
Les molettes diamant créent un motif entrecroisé qui offre une prise sûre dans les deux directions, ce qui les rend idéales pour les poignées, les boutons et les vis à pouce. Les motifs diamant grossiers (comme 14 lignes par pouce) sont agressifs et conviennent mieux aux grands diamètres ou aux pièces nécessitant une traction supplémentaire. Les motifs fins sont meilleurs pour les petits diamètres ou lorsque vous souhaitez une finition plus lisse.
La taille de la molette compte : une molette de diamètre 3/4" avec un trou d'arbre de 1/4" s'adapte à la plupart des outils de moletage pour tour d'établi. Faites toujours correspondre la taille de la molette à la capacité de votre porte-outil.
Compromis : molettes grossières vs. fines
Les molettes grossières déplacent plus de matière, nécessitant donc plus de puissance de broche et pouvant provoquer une déflexion sur les pièces minces. Elles laissent également un motif plus profond qui peut nécessiter un ébavurage. Les molettes fines sont plus douces pour la machine et produisent une texture plus raffinée, mais peuvent ne pas offrir une prise suffisante pour les applications lourdes.
Si vous moletez des matériaux tendres comme l'aluminium ou le laiton, les molettes diamant grossières fonctionnent bien. Pour l'acier trempé, envisagez un motif plus fin pour réduire la contrainte sur l'outil.
Configuration et utilisation du moletage étape par étape
- Montez les molettes : Installez les molettes diamant grossières dans votre porte-outil de moletage, en vous assurant qu'elles sont centrées et alignées avec la pièce. Serrez le porte-outil solidement. Vérifiez que les molettes tournent librement et ne coincent pas.
- Réglez le diamètre de travail : Mesurez le diamètre de la pièce et réglez la vitesse du tour sur une valeur lente (environ 200-400 tr/min pour l'acier, plus basse pour les grands diamètres). Utilisez une contre-pointe si nécessaire. Une vitesse de broche trop rapide provoque des vibrations et une mauvaise définition du moletage.
- Engagez les molettes : Amenez les molettes en contact avec la pièce et appliquez une pression ferme. Déplacez le chariot le long de la surface de travail à une vitesse d'avance d'environ 0.010-0.020 pouces par tour. Utilisez de l'huile de coupe pour réduire la friction et éviter l'écrouissage.
- Vérifiez la profondeur du motif : Après une passe, arrêtez-vous et inspectez le motif de moletage. Il doit être net et uniforme. S'il est trop peu profond, augmentez légèrement la pression ; s'il est trop profond, réduisez la pression. Une profondeur constante est la clé d'une finition professionnelle.
- Ébavurez les bords : Après le moletage, utilisez une lime fine ou un outil d'ébavurage pour enlever les bavures surélevées sur les bords du motif de moletage. L'ébavurage prévient les blessures et assure un ajustement propre avec les pièces d'accouplement.
Molettes que nous recommandons
-
Molettes, Diamant Grossier: Ce sont une paire de molettes diamant grossier en acier rapide, diamètre 3/4", largeur 3/8", avec un trou d'arbre de 1/4", créant 14 lignes par pouce. Le motif à 14 lignes offre une prise solide pour les poignées et les boutons, et la taille 3/4" s'adapte aux outils de moletage standard pour tour d'établi.
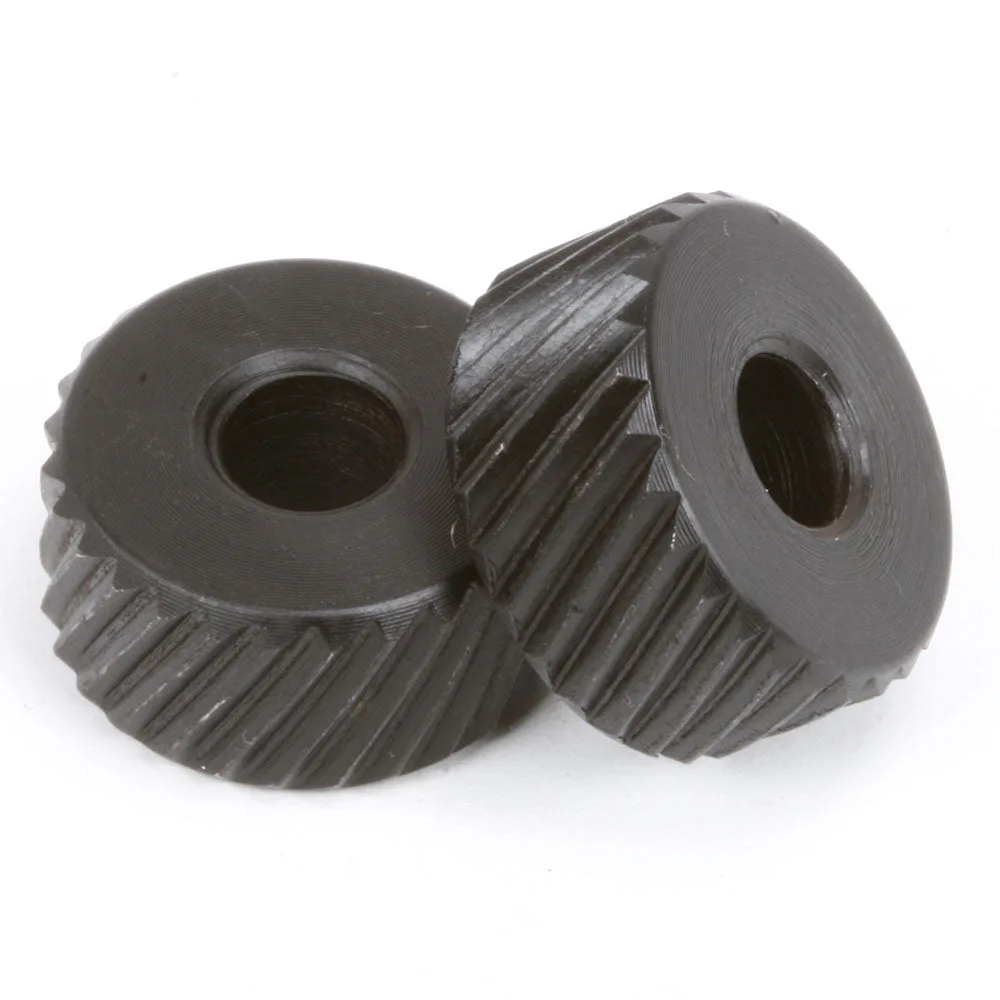
Molettes, Diamant Grossier