Réponse rapide
Installez les vis à tête fraisée à six pans creux M6-1 x 85 mm en perçant d'abord une fraisure précise correspondant à l'angle de la tête, puis en utilisant un tournevis hexagonal pour serrer au couple recommandé pour l'acier allié de classe 12.9.
Pourquoi la profondeur de fraisure est importante
Les vis à tête fraisée affleurent la surface uniquement lorsque la fraisure correspond à l'angle de la tête. Une fraisure insuffisante laisse la tête en saillie ; une fraisure excessive affaiblit le matériau. Pour les vis à tête fraisée à six pans creux M6, l'angle de tête est généralement de 82° ou 100° — vérifiez avant de percer.
L'acier allié de classe 12.9 est plus dur que l'inox standard 10.9 ou 18-8. Utilisez un foret à fraiser affûté à pointe carbure. Les forets émoussés peuvent vibrer ou agrandir le trou, ruinant l'ajustement.
Limites de couple pour l'acier allié 12.9
La classe 12.9 est à haute résistance (résistance à la traction ~1700 MPa) mais aussi plus fragile que 10.9. Un couple excessif peut casser la tête ou arracher le filetage. Pour les vis à tête fraisée M6-1 x 85 mm, une plage de couple de travail sûre est de 8–12 Nm (6–9 ft-lb) dans l'acier, et de 6–9 Nm (4.5–6.5 ft-lb) dans l'aluminium. Utilisez toujours une clé dynamométrique ou un tournevis calibrés.
Étapes d'installation
- 1. Percez le trou pilote : Percez un trou pilote de 5.0 mm de diamètre à travers les deux matériaux. Pour la fraisure, utilisez un foret correspondant à l'angle de la tête de vis (82° ou 100°). La tête fraisée doit se trouver 0.1–0.2 mm sous la surface après serrage. Erreur courante : utiliser un foret standard pour la fraisure — il ne correspondra pas à l'angle de la tête et laissera un jeu.
- 2. Vérifiez l'engagement du filetage : Les vis M6-1 x 85 mm sont partiellement filetées. Assurez-vous que la partie filetée (généralement ~40–50 mm) s'engage entièrement dans le matériau inférieur. Si la tige non filetée se trouve dans le trou taraudé, l'assemblage sera desserré. Pour les matériaux épais, vous pouvez avoir besoin d'une vis entièrement filetée ou d'une longueur supérieure.
- 3. Appliquez un lubrifiant (facultatif mais recommandé) : Une goutte d'huile de machine légère ou d'anti-grippant sur les filets réduit le grippage dans l'acier allié et rend les lectures de couple plus constantes. N'utilisez pas de graisse épaisse — elle peut piéger des débris. Omettre le lubrifiant sur les vis zinguées peut provoquer des vibrations et un couple imprécis.
- 4. Serrez par étapes : Utilisez une clé hexagonale ou un tournevis à embout. Serrez à 50 % du couple final, puis finalisez à 8–12 Nm. Pour plusieurs vis, suivez un schéma en étoile pour répartir la charge uniformément. Le couple excessif est la première cause de rupture de tête sur les vis à tête fraisée 12.9.
- 5. Vérifiez l'affleurement : Après le couple final, passez une règle sur la tête de vis. Si la tête dépasse de la surface, retirez-la et approfondissez la fraisure. Si elle est en dessous de plus de 0.3 mm, la fraisure est trop profonde — remplacez par une rondelle ou utilisez une vis plus longue. Une tête en saillie peut accrocher ou causer des problèmes de dégagement ; une tête noyée réduit la force de serrage.
Caractéristiques du produit
-
Vis à tête cylindrique M6-1 X 85 mm | Tête fraisée à six pans creux | Partiellement filetées | Acier allié de classe 12.9 zingué (100 / paquet): Vis à tête cylindrique M6-1 x 85 mm en acier allié de classe 12.9 zingué, tête fraisée, six pans creux, partiellement filetées. Le zingage assure une résistance à la corrosion pour les machines et les montages, tandis que la nuance 12.9 offre une force de serrage élevée — mais nécessite un contrôle soigneux du couple pour éviter la fragilisation.
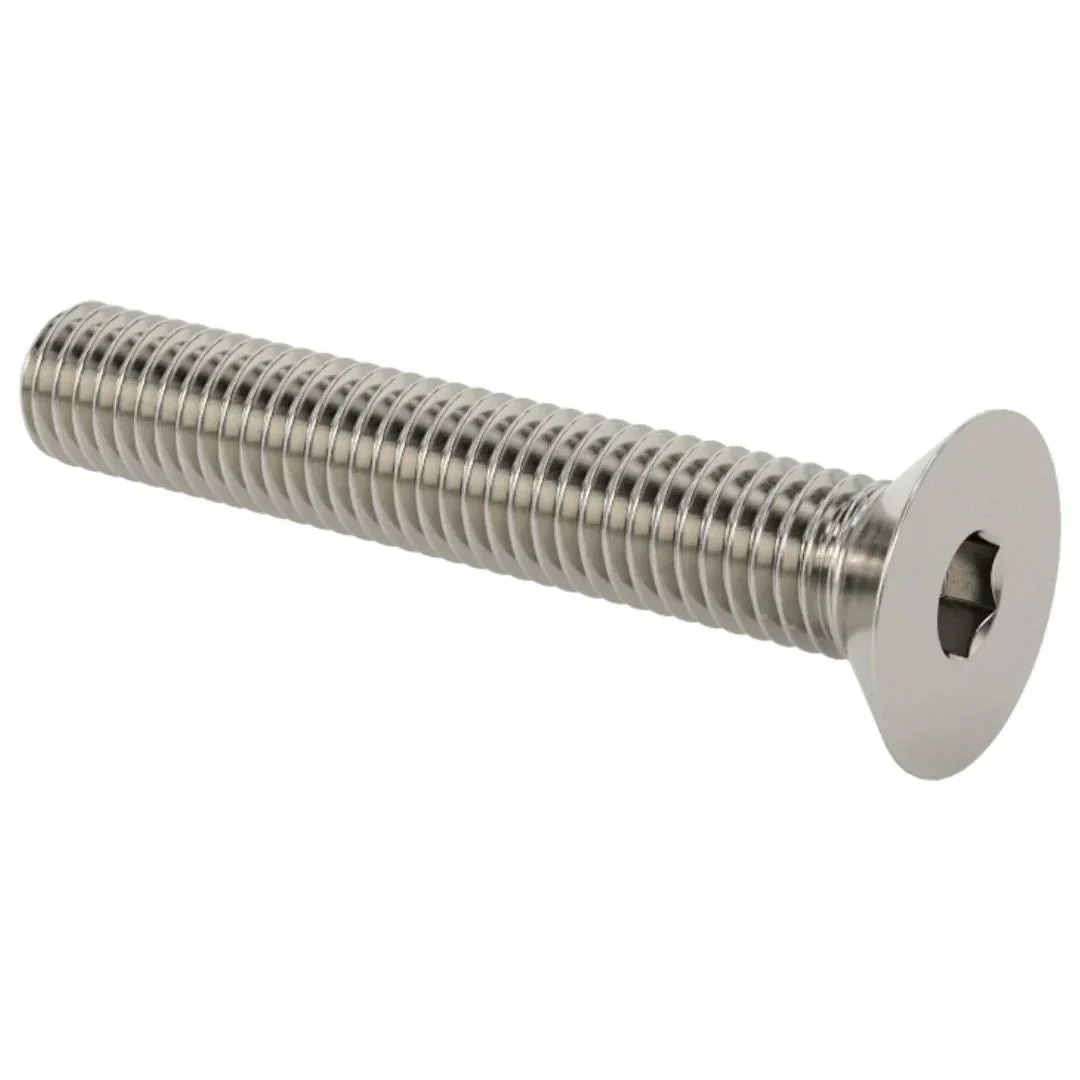
Vis à tête cylindrique M6-1 X 85 mm | Tête fraisée à six pans creux | Partiellement filetées | Acier allié de classe 12.9 zingué (100 / paquet)