Réponse rapide
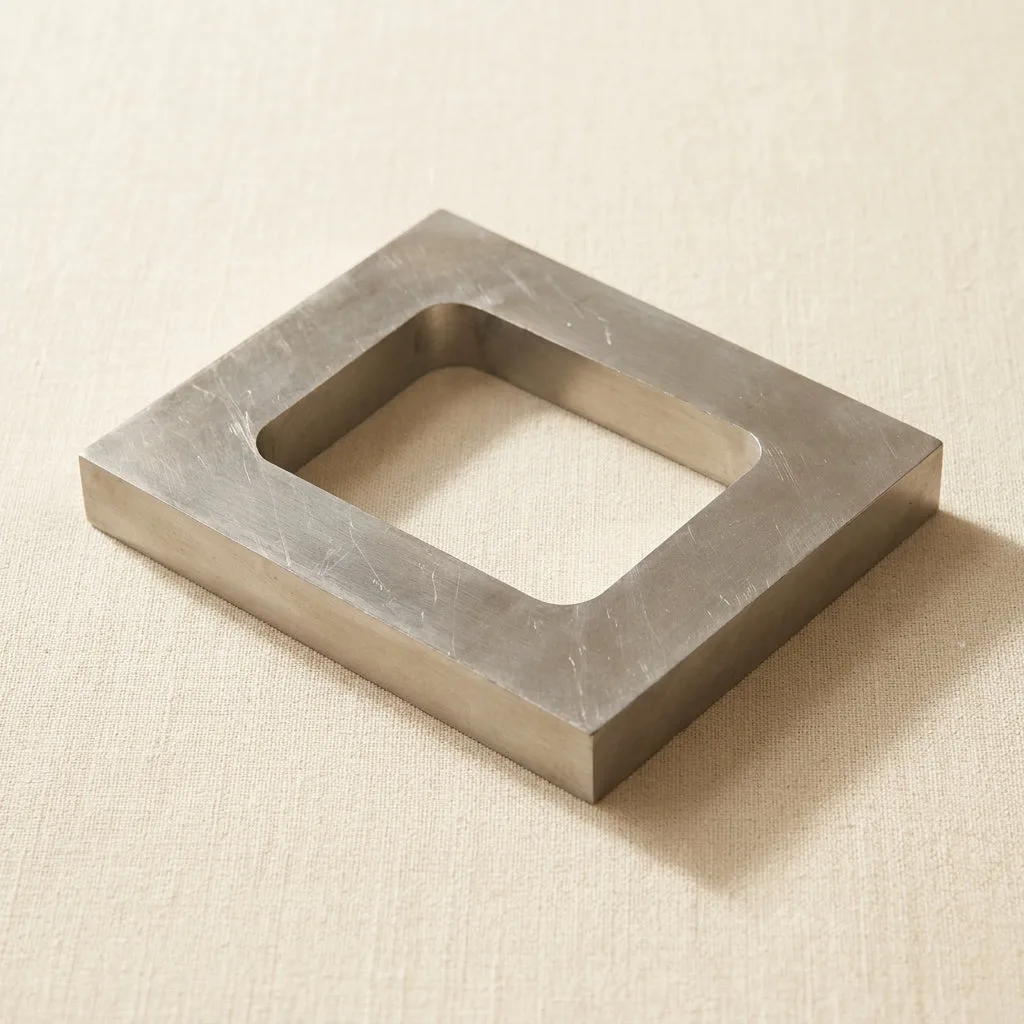
Un cadre de moule de vulcanisation est le bloc métallique qui maintient le caoutchouc brut sous chaleur et pression pendant qu'il durcit en un moule réutilisable. Pour la plupart des petits et moyens composants de bijouterie, un cadre en aluminium à cavité unique d'environ 5/8 pouce d'épaisseur se place entre les plateaux de votre vulcaniseur et maintient le caoutchouc contenu pour une répartition uniforme de la chaleur. Associez-le à un creuset en graphite pour des fontes propres et à des pinces de compression pour les montages délicats.
Ce que fait réellement un cadre de moule de vulcanisation
Le cadre n'est pas qu'un simple contenant. Il détermine l'épaisseur de votre bloc de caoutchouc, ce qui contrôle à son tour la pression que le vulcaniseur applique à votre modèle maître. Si le cadre est trop fin, le caoutchouc risque de ne pas remplir les détails fins. S'il est trop épais, vous aurez peut-être besoin de temps de durcissement plus longs ou d'une pression plus élevée que celle que votre presse peut fournir. Un cadre en aluminium massif avec des faces planes usinées transfère la chaleur uniformément et résiste à la déformation, garantissant ainsi la stabilité dimensionnelle du moule au fil des cycles.
Préparation de votre modèle maître et du caoutchouc
Nettoyez votre modèle maître avec une brosse douce et un dégraissant. Tout résidu, huile de doigt ou composé de polissage se transférera dans le caoutchouc et apparaîtra comme des défauts de surface dans vos injections de cire. Pour un cadre à cavité unique, vous avez besoin de suffisamment de caoutchouc non durci pour remplir la cavité du cadre plus un léger excédent qui s'échappera sous pression. Coupez le caoutchouc en morceaux qui s'ajustent librement autour du modèle ; ne le tassez pas. Le caoutchouc a besoin d'espace pour s'écouler avant de durcir.
Chargement du cadre et fermeture de la presse
Placez la moitié inférieure du cadre sur le plateau inférieur. Centrez votre modèle maître avec la carotte orientée dans la direction où vous voulez que la cire s'écoule. Remplissez autour et au-dessus du modèle avec du caoutchouc, puis placez la moitié supérieure du cadre. Fermez la presse lentement. Si vous la fermez brusquement, le caoutchouc peut déplacer votre modèle du centre. Rapprochez les plateaux jusqu'à ce qu'ils touchent le cadre, puis appliquez la pression recommandée par le fabricant de caoutchouc. La plupart des caoutchoucs de bijouterie durcissent entre 150°C et 160°C, mais suivez toujours la fiche technique fournie avec votre caoutchouc.
Durcissement, refroidissement et ouverture du moule
Maintenez la température et la pression pendant toute la durée de durcissement. N'ouvrez pas la presse prématurément pour vérifier la progression ; un caoutchouc partiellement durci se déchirera lors de la séparation du cadre. Après le durcissement, coupez le chauffage et laissez le cadre refroidir sous pression jusqu'à ce qu'il soit tiède au toucher, pas chaud. Ouvrir un cadre chaud peut déformer la cavité du moule. Une fois refroidi, séparez doucement les moitiés du cadre. Le caoutchouc devrait se détacher de l'aluminium avec une légère persuasion. S'il colle, une spatule fine à la jointure aide, mais ne forcez jamais contre la face de la cavité.
Coupe de la carotte et test du moule
Une fois le bloc de caoutchouc retiré, coupez un canal de carotte propre de la cavité du moule au bord du bloc. Un scalpel bien aiguisé et une main stable donnent le meilleur résultat. La carotte doit être assez large pour que la cire s'écoule, mais pas trop pour ne pas affaiblir le moule. Testez le moule en injectant de la cire à la température et à la pression recommandées pour votre cire. Si la cire ne remplit pas complètement, la carotte est peut-être trop étroite ou le moule trop froid. Si vous voyez des bavures, votre pression d'injection est trop élevée ou les moitiés du moule ne se serrent pas uniformément.
Configuration pas à pas du moule en caoutchouc
- Nettoyez le modèle maître : Retirez toute graisse, résidu de polissage et poussière avec une brosse douce et un dégraissant. Laissez sécher complètement. Toute contamination se transférera au caoutchouc et apparaîtra dans chaque injection de cire.
- Chargez le caoutchouc et le modèle dans le cadre : Centrez le modèle, remplissez autour avec des morceaux de caoutchouc non durci et placez la moitié supérieure du cadre. Ne tassez pas le caoutchouc. Le caoutchouc a besoin d'espace pour s'écouler avant de durcir ; un tassement serré provoque des vides.
- Fermez la presse lentement et appliquez la chaleur : Rapprochez les plateaux jusqu'à ce qu'ils touchent le cadre, puis appliquez la pression recommandée. Chauffez à la température de durcissement du fabricant de caoutchouc. Fermer brusquement la presse peut déplacer votre modèle du centre. Suivez la fiche technique du caoutchouc, pas les suppositions.
- Durcissez complètement, puis refroidissez sous pression : Maintenez la température et la pression pendant toute la durée de durcissement. Coupez le chauffage et laissez le cadre refroidir jusqu'à ce qu'il soit tiède, pas chaud, avant de l'ouvrir. Ouvrir trop tôt déchire le caoutchouc ; ouvrir chaud déforme la cavité.
- Coupez la carotte et testez : Retirez le bloc de caoutchouc, coupez un canal de carotte propre avec un scalpel bien aiguisé et injectez de la cire à la température et à la pression recommandées. Des injections incomplètes signifient une carotte étroite ou un moule froid ; des bavures signifient une pression d'injection trop élevée ou un serrage inégal.
Outils qui soutiennent ce processus
- Cadre de moule de vulcanisation, cavité unique — Aluminium, 4 × 4-7/8 pouce, 5/8 pouce d'épaisseur: Cadre en aluminium à cavité unique, 4 × 4-7/8 pouce, 5/8 pouce d'épaisseur, avec faces planes usinées. L'épaisseur de 5/8 pouce convient aux petits et moyens composants de fonderie, et les faces planes aident à transférer la chaleur uniformément à travers le bloc de caoutchouc.
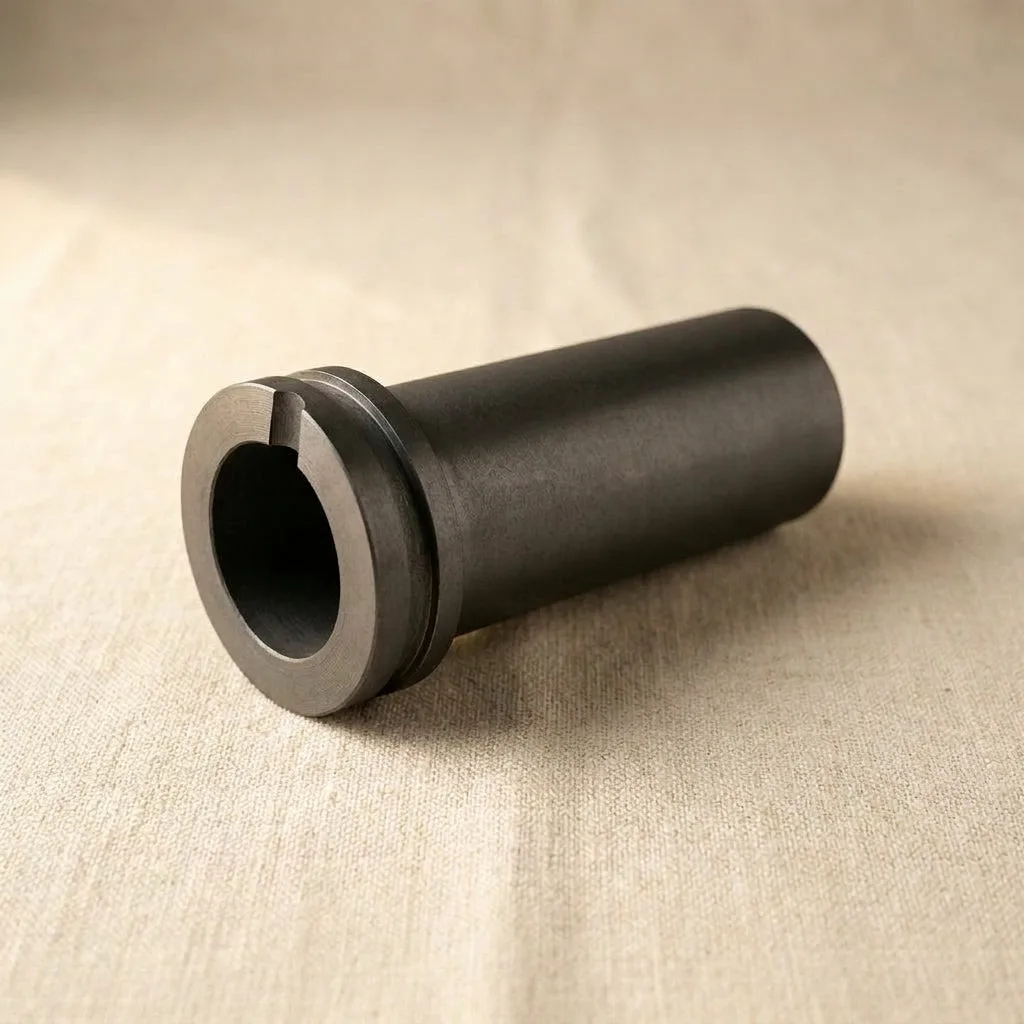
- Creuset de fusion, 1 kg en graphite — Fonte d'or, d'argent et de cuivre, noir: Creuset en graphite de 1 kg avec collerette rainurée et bec intégré pour l'or, l'argent et le cuivre. Une fonte propre est essentielle avant de couler vos modèles en cire ; la collerette rainurée offre une prise sûre aux pinces et le bec contrôle le versement.
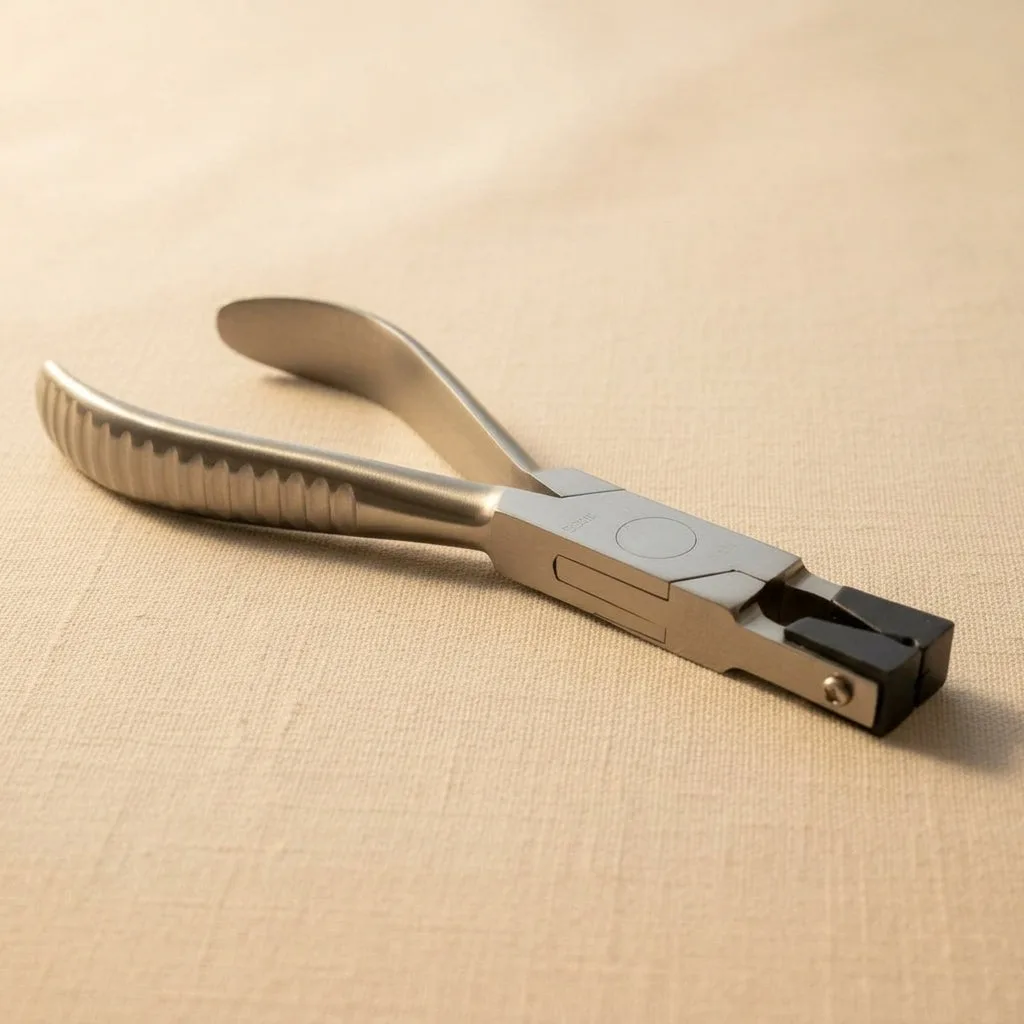
- Pinces de compression sans monture — 5.5 pouce en acier inoxydable, optique, bijouterie et travail de modèles: Pinces de compression en acier inoxydable de 5.5 pouce avec inserts de mâchoires non marquants et construction à charnière. Utiles pour monter des lunettes sans monture ou des montages de bijouterie délicats où une pression contrôlée au point de perçage évite les fissures.