Réponse rapide
Configurez votre station de soudage YIHUA 982-V en déballant, montant le support du fer, insérant une panne C245, allumant et réglant les préréglages avant votre première soudure.
Ce qui rend la YIHUA 982-V différente
La YIHUA 982-V utilise des pannes à cartouche C245 compatibles JBC, qui chauffent en environ 2 secondes grâce au chauffage et au capteur intégrés dans la panne elle-même. Cette conception offre une récupération plus rapide et des températures plus stables par rapport aux fers à souder traditionnels à chauffage céramique. La station comprend un écran LCD couleur, quatre préréglages de température et une fonction de mise en veille automatique qui s'active lorsque le fer repose dans le support.
Choisir la bonne panne C245 pour votre travail
Les pannes C245 existent en différentes formes et tailles. Une panne conique fine convient aux petits composants CMS, tandis qu'une panne biseau ou en forme de sabot plus grande est adaptée au soudage traversant ou au soudage par traînée sur les circuits intégrés. La YIHUA 982-V accepte toute panne C245 d'origine ou compatible, vous pouvez donc changer de panne sans changer de station. Si vous n'êtes pas sûr, commencez par une panne biseau moyenne (par ex., 2.4 mm) pour un usage général.
Étapes de configuration de la YIHUA 982-V
- Déballez et inspectez : Retirez la station, le support du fer, le cordon d'alimentation et les pannes incluses de l'emballage. Vérifiez que l'écran LCD n'a pas de fissures et que la poignée du fer est bien fixe. Placez la station sur une surface stable et résistante à la chaleur près d'une prise de courant. Erreur courante : oublier de retirer le film plastique de protection de l'écran LCD, ce qui peut provoquer une surchauffe ou une mauvaise visibilité.
- Montez le support du fer : Fixez le support du fer sur le côté de la station à l'aide des vis fournies ou glissez-le dans la fente prévue, selon la version de votre appareil. Assurez-vous que le support est bien verrouillé pour qu'il ne bascule pas lorsque vous reposez le fer. Point de contrôle : le support doit inclure une éponge de nettoyage ou une laine de laiton. Si elle manque, la panne ne se nettoiera pas correctement entre les soudures.
- Insérez une panne C245 : Desserrez l'écrou de retenue sur la poignée du fer, glissez une panne C245 complètement dans la douille jusqu'à ce qu'elle s'arrête, puis serrez l'écrou à la main. Ne serrez pas trop fort – vous pourriez endommager le connecteur. La panne doit être bien ajustée mais toujours amovible à la main. Erreur courante : insérer la panne en biais peut plier les broches de contact. Poussez toujours droit.
- Allumez et réglez la température : Branchez la station sur le secteur et allumez-la. L'écran LCD couleur s'allume et affiche la température actuelle. Utilisez les boutons haut/bas ou le bouton rotatif pour régler la consigne. Pour le soudage au plomb, commencez à 300°C (572°F) ; pour le soudage sans plomb, commencez à 350°C (662°F). Point de contrôle : la station peut être réglée par défaut en degrés Celsius. Si vous avez besoin de Fahrenheit, consultez le menu des paramètres – de nombreuses stations C245 permettent de changer d'unité.
- Configurez les préréglages de température : Appuyez sur le bouton de préréglage (souvent étiqueté P1–P4) et maintenez-le enfoncé jusqu'à ce que l'affichage clignote. Utilisez les commandes de réglage pour définir la température souhaitée, puis appuyez à nouveau sur le bouton de préréglage pour enregistrer. Répétez pour chaque préréglage. Préréglages typiques : 250°C pour les composants sensibles à la chaleur, 300°C pour le soudage général, 350°C pour le sans plomb et 400°C pour les grands plans de masse. Erreur courante : enregistrer la même température pour tous les préréglages. Utilisez des valeurs différentes pour éviter d'avoir à réajuster pendant un projet.
- Testez le fer et étamez la panne : Une fois que la station atteint la température réglée (l'écran LCD cesse de clignoter), touchez une petite quantité de soudure neuve sur la panne. La soudure doit fondre instantanément et s'écouler uniformément sur la surface de la panne. Essuyez la panne sur l'éponge humide ou la laine de laiton pour enlever l'excédent, puis réappliquez une fine couche de soudure pour la protéger. Point de contrôle : si la soudure ne mouille pas la panne, celle-ci est peut-être oxydée ou la température est trop basse. Augmentez de 20°C et réessayez.
Fiche produit
-
Station de soudage YIHUA 982-V avec pannes C245 compatibles JBC: La YIHUA 982-V est une station de soudage de 60W avec pannes à cartouche C245 compatibles JBC, chauffe en 2 secondes, écran LCD couleur, préréglages de température et veille automatique. Expédiée depuis le stock au Royaume-Uni. Vous bénéficiez d'une vitesse de chauffe et d'une compatibilité de pannes de niveau professionnel sans payer la prime de la marque JBC, et le stock au Royaume-Uni garantit une livraison rapide.
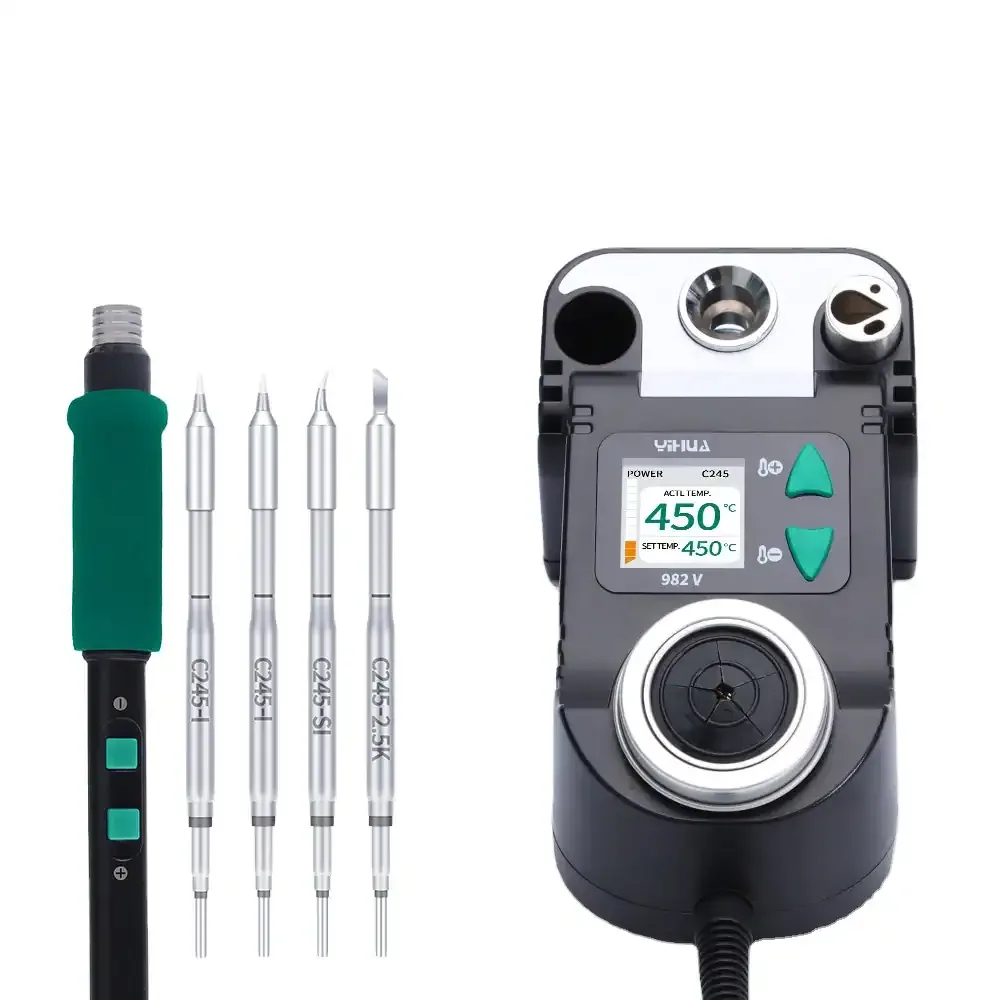
Station de soudage YIHUA 982-V avec pannes C245 compatibles JBC