Risposta rapida
Utilizza una fresa a punta sferica per l'incisione 3D impostando una profondità di passata ridotta, una velocità di avanzamento moderata e abbinando il diametro della fresa alla dimensione del tuo dettaglio. Inizia con una fresa più grande per la sgrossatura, poi passa a una più piccola per la finitura.
Perché il diametro della fresa è importante per l'incisione 3D
L'incisione 3D si basa sull'estremità sferica della fresa per creare contorni morbidi e arrotondati. Una fresa di diametro maggiore come la punta sferica da 3/8″ rimuove il materiale più velocemente per le passate di sgrossatura ma non riesce a raggiungere gli angoli stretti. Una fresa più piccola come la punta sferica da 1/16″ incide dettagli fini e fessure strette ma richiede velocità di avanzamento più lente e più passate per evitare la rottura.
Compromesso: elica ascendente vs scanalatura dritta
Le frese a punta sferica con design a elica ascendente spingono i trucioli verso l'alto, aiutando a rimuovere i residui da tasche profonde e riducendo l'accumulo di calore. Il compromesso è una finitura superficiale leggermente più ruvida sul bordo superiore rispetto a una fresa a elica discendente o a scanalatura dritta. Per l'incisione 3D dove la superficie superiore è la faccia finita, questo è solitamente accettabile se si esegue una leggera passata di finitura successiva.
Passo dopo passo: Utilizzo di una fresa a punta sferica per l'incisione 3D
- Scegli la dimensione della fresa per il lavoro: Seleziona una fresa più grande (es., 3/8″) per la sgrossatura e una più piccola (es., 1/16″) per i dettagli di finitura. Abbina il diametro della fresa al raggio più piccolo del tuo modello. Usare una fresa più grande del dettaglio più piccolo lascerà materiale non tagliato.
- Imposta la profondità di passata: Per una fresa da 3/8″, inizia con 0.04–0.06 pollici per passata nel legno duro. Per una fresa da 1/16″, riduci a 0.01–0.02 pollici per passata. Non superare mai la metà del diametro della fresa per passata. Un taglio troppo profondo su una fresa piccola è la causa più comune di rottura.
- Regola la velocità di avanzamento e la velocità del mandrino: Fai funzionare la fresa da 3/8″ a 16,000 giri/min con una velocità di avanzamento di 80–120 IPM per la sgrossatura. Per la fresa da 1/16″, rallenta l'avanzamento a 30–50 IPM a 18,000–20,000 giri/min. Ascolta un suono di taglio costante senza vibrazioni. Se la fresa stride o la macchina vibra, riduci la velocità di avanzamento o i giri/min.
- Programma una passata di sgrossatura e una passata di finitura: Nel tuo software CAM, genera un percorso utensile di sgrossatura con un passo laterale maggiore (40–50% del diametro della fresa) e un percorso di finitura con un passo laterale di 5–10%. Usa la fresatura in concordanza per la passata di finitura per ridurre gli strappi. Saltare la passata di sgrossatura su modelli profondi sollecita la fresa e può causare deflessione.
- Controlla lo scarico dei trucioli e il raffreddamento della fresa: Per tasche profonde, usa una strategia di immersione a beccheggio o a rampa per scaricare i trucioli. L'elica ascendente aiuta, ma se i trucioli si accumulano attorno alla fresa, riduci la profondità o aggiungi una pausa tra le passate. I trucioli accumulati causano surriscaldamento e riducono la durata della fresa; una fresa rivestita come l'AstraHP funziona più fredda ma necessita comunque di spazio libero.
Scelte di frese per l'incisione 3D
-
Fresa a punta sferica da 3/8″ – Gambo da 1/4″ (Rivestimento AstraHP): Punta sferica da 3/8″ con gambo da 1/4″, carburo massiccio rivestito AstraHP, lunghezza di taglio di 1″, elica ascendente, 2 taglienti, RPM consigliati 16,000. Buona per passate di sgrossatura e contorni 3D di dettaglio medio; il diametro maggiore taglia più velocemente ma lascia una finitura più grossolana.
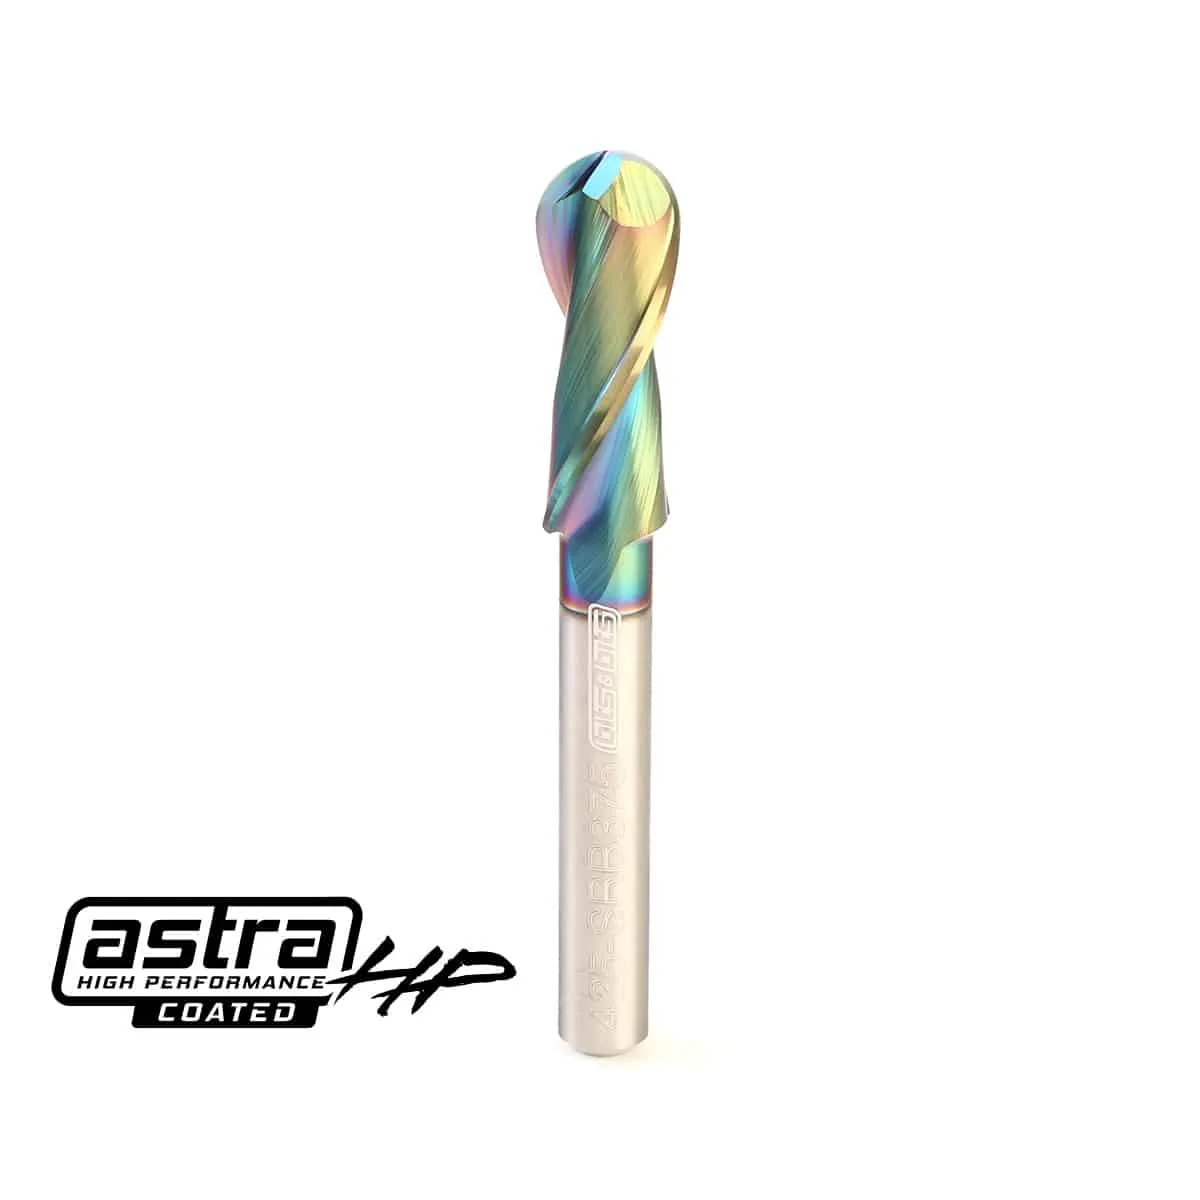
Fresa a punta sferica da 3/8″ – Gambo da 1/4″ (Rivestimento AstraHP)
-
Fresa a punta sferica da 1/16″ (Rivestimento AstraHP): Punta sferica da 1/16″ con gambo da 1/4″, carburo massiccio rivestito AstraHP, lunghezza di taglio di 1/4″. Ideale per dettagli fini e lavori di piccolo raggio; la punta piccola richiede un avanzamento lento e più passate per evitare la rottura.
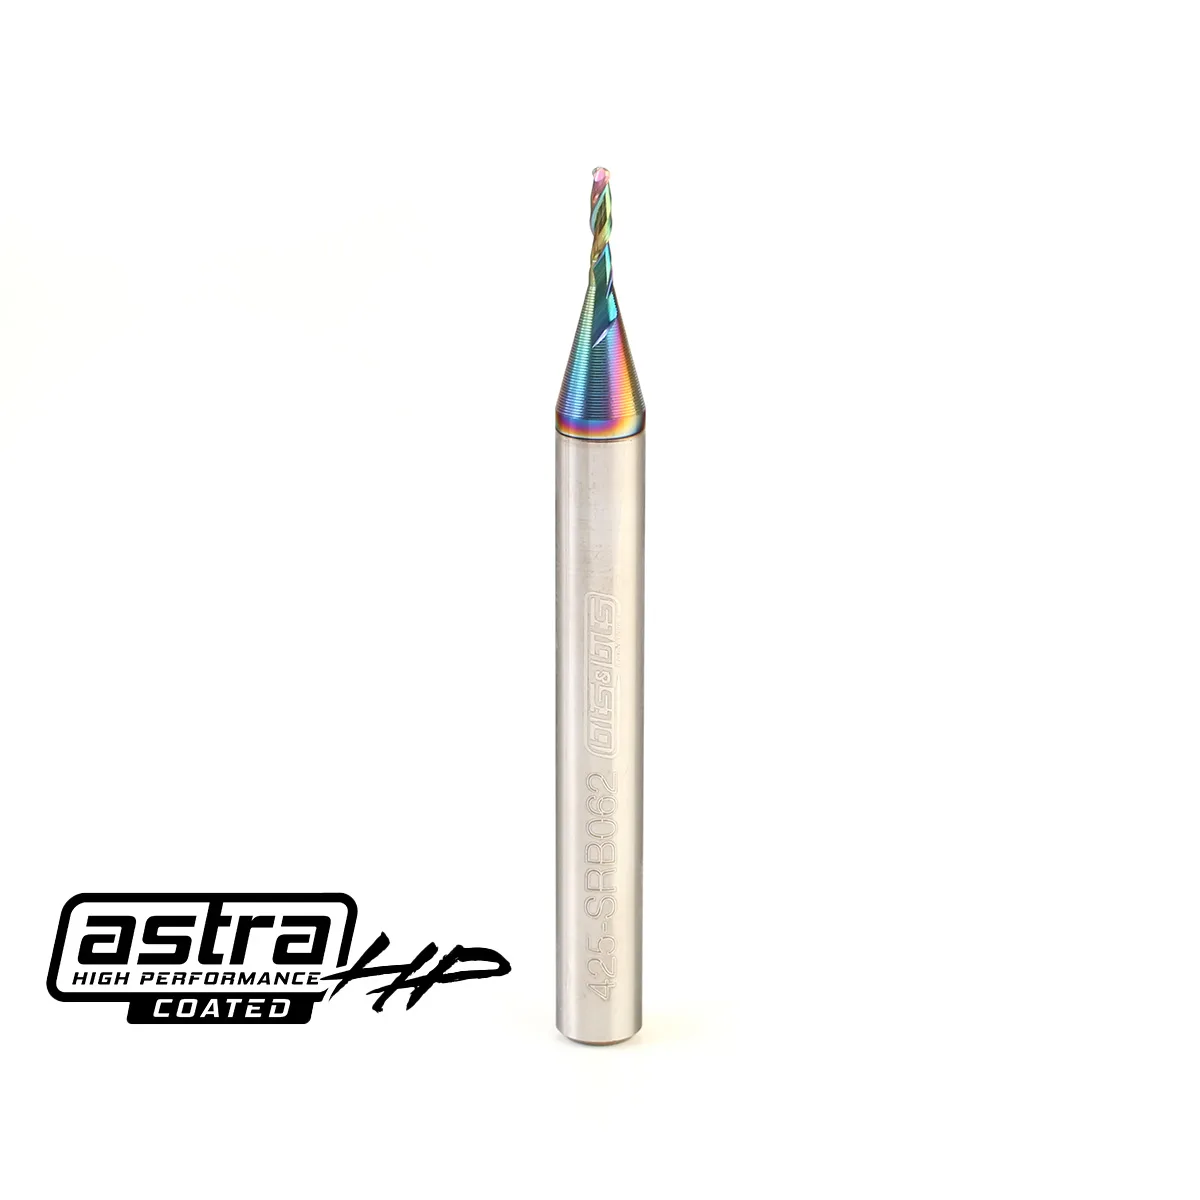
Fresa a punta sferica da 1/16″ (Rivestimento AstraHP)