クイックアンサー
ほとんどのベンチ旋盤作業では、14 本/インチの粗いダイヤモンドローレットが、小さな部品を圧迫することなく、しっかりとしたグリップを提供します。ローレットを作業径に合わせ、切削油をたっぷり使い、1回転あたり約 0.010~0.020 インチ送り込みます。
ダイヤモンドローレットが選ばれる理由
ダイヤモンドローレットはクロスハッチ模様を形成し、両方向に確実なグリップを提供するため、ハンドル、ノブ、サムスクリューに最適です。粗いダイヤモンドパターン(14 本/インチなど)はアグレッシブで、大径部品や特にトラクションが必要な部品に適しています。細かいパターンは小径部品や、より滑らかな仕上げを求める場合に適しています。
ローレットホイールのサイズは重要です:直径 3/4"、シャフト穴 1/4" のローレットは、ほとんどのベンチ旋盤用ローレット工具に適合します。ローレットのサイズは必ず工具ホルダーの容量に合わせてください。
トレードオフ:粗いローレット vs. 細かいローレット
粗いローレットはより多くの材料を変形させるため、より大きな主軸動力を必要とし、薄肉部品にたわみを生じさせる可能性があります。また、より深いパターンが残り、バリ取りが必要になる場合があります。細かいローレットは機械への負担が少なく、より洗練されたテクスチャーを生み出しますが、過酷な用途には十分なグリップを提供できない場合があります。
アルミニウムや真鍮などの軟質材料にローレット加工する場合、粗いダイヤモンドローレットが適しています。硬化鋼の場合は、工具への負担を減らすために、より細かいパターンを検討してください。
ローレット加工のセットアップと使用手順
- ローレットの取り付け: 粗いダイヤモンドローレットをローレット工具ホルダーに取り付け、ワークピースの中心に合い、位置が合っていることを確認します。ホルダーをしっかりと締め付けます。 ローレットが自由に回転し、引っかからないことを確認します。
- 作業径の設定: ワークピースの直径を測定し、旋盤の速度を低速(鋼材の場合は約 200~400 RPM、大径の場合はさらに低速)に設定します。必要に応じて心押し台を使用します。 主軸速度が速すぎると、びびりが発生し、ローレットの形状が不良になります。
- ローレットの係合: ローレットをワークピースに接触させ、しっかりと圧力を加えます。キャリッジをワーク表面に沿って、1回転あたり約 0.010~0.020 インチの送り速度で移動させます。 切削油を使用して摩擦を減らし、加工硬化を防ぎます。
- パターンの深さの確認: 1パス後、停止してローレットパターンを検査します。鮮明で均一である必要があります。浅すぎる場合は圧力を少し上げ、深すぎる場合は圧力を減らします。 一定の深さがプロフェッショナルな仕上がりの鍵です。
- エッジのバリ取り: ローレット加工後、細かいヤスリまたはバリ取り工具を使用して、ローレットパターンの端にある盛り上がったバリを取り除きます。 バリ取りは怪我を防ぎ、相手部品とのクリーンな嵌合を保証します。
おすすめのローレット
-
ローレット、粗目ダイヤモンド: これらは一対の粗目ダイヤモンド高速度鋼ローレットで、直径 3/4"、幅 3/8"、シャフト穴 1/4"、14 本/インチを形成します。14 線パターンはハンドルやノブに強力なグリップを提供し、3/4" サイズは標準的なベンチ旋盤用ローレット工具に適合します。
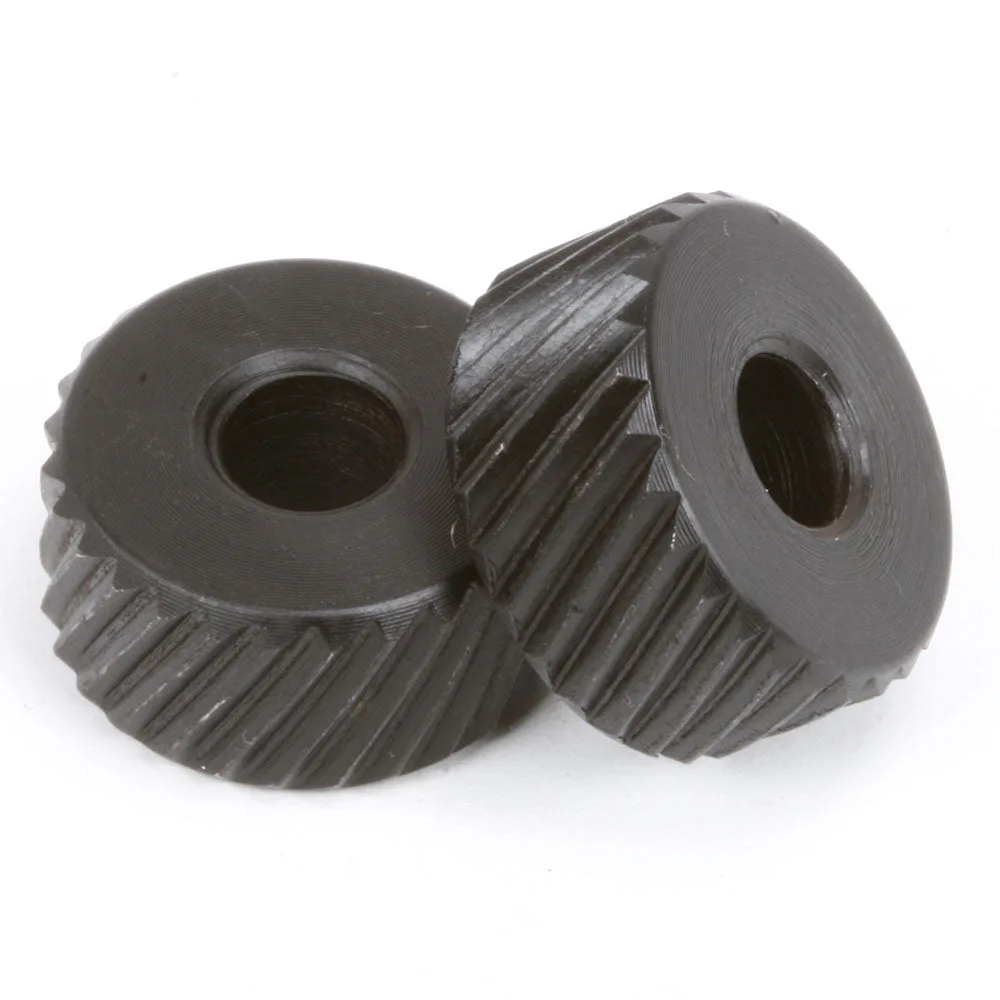
ローレット、粗目ダイヤモンド