クイックアンサー
ルーターできれいなほぞ穴を切るには、Whiteside 1302A のような専用のほぞ穴ビットを使用し、浅いパスで作業し、ワークピースをしっかりと固定して欠けを防ぎます。
専用のほぞ穴ビットが重要な理由
標準のストレートビットでもほぞ穴加工は可能ですが、Whiteside 1302A のような専用のほぞ穴ビットは、短いダウンシアフルートを備えており、上部エッジをきれいに仕上げます。これは、ドアヒンジ用のほぞ穴を切る場合に特に重要で、滑らかな上面が見える部分です。3/4 インチのカット径は、ヒンジほぞ穴やほぞ継ぎによく使われるサイズです。
トレードオフ:ほぞ穴ビット vs. ストレートビット
ほぞ穴ビットのダウンシア設計は上部エッジの欠けを防ぐのに役立ちますが、カットがよりアグレッシブになる可能性があります。ビットの焼けやルーターの負荷を避けるために、より浅いパス(1パスあたり約 1/8 インチの深さ)で作業する必要があります。ストレートビットは深いカットにはより寛容ですが、上部エッジが粗くなる可能性があります。
きれいなほぞ穴を切る手順
- 1. ワークピースを固定する: ワークピースを安定した面にしっかりとクランプします。フェンスまたはエッジガイドを使用して、ルーターの経路をまっすぐに保ちます。ワークピースが動くことは、ほぞ穴がぐらつく最も一般的な原因です。 カットを開始する前にクランプをテストしてください。
- 2. カット深さを設定する: ルータービットの深さを1パスあたり約 1/8 インチに設定します。深さ 3/4 インチのほぞ穴の場合、これは 6 パスを意味します。1パスで全深さを切ろうとすると、ビットが焼けたり欠けが生じたりする可能性があります。 ビットシャンクに最終深さをマークして目安にします。
- 3. 最初のパスを行う: ルーターを起動し、ほぞ穴の位置の中心にビットをワークピースに下ろします。レイアウトラインに沿って、穏やかで安定した動きでルーターを動かします。ビットを無理に押し込まないでください。ルーターに作業を任せてください。 ルーターの調子が悪くなったり、ビットから煙が出たりした場合は、切りすぎています。
- 4. パスで切りくずを取り除く: 最初のパスの後、ビットをさらに 1/8 インチ下げて繰り返します。最終深さに達するまで続けます。幅の広いほぞ穴の場合は、複数のパスを並べて行い、全幅を除去します。 パスの間に掃除機やブラシを使って切りくずを取り除き、焼けを防ぎます。
- 5. ほぞ穴の壁をきれいにする: 全深さに達したら、壁に沿って軽い最終パスを行い、壁をまっすぐに整えます。ビットに底刃がある場合は、底を平らにするために最終パスを行うこともできます。 鋭いビットはきれいな壁に不可欠です。鈍いビットは焼けの原因になります。
- 6. ほぞのフィットをテストする: ほぞのパーツでフィットを確認します。継ぎ目は軽い手圧でスライドして合うはずです。きつすぎる場合は、ほぞ穴の壁に非常に軽いクリーンアップパスを行います。緩すぎる場合は、ほぞの調整が必要かもしれません。 材料を少し取り除く方が、後から追加するより簡単です。
製品情報
-
3/4″ ほぞ穴ビット x 1/2″ シャンク – Whiteside 1302A(AstraHP コーティング): Whiteside 1302A は、仕上がりの良い上部エッジのための短いダウンシアフルートを備えており、ドアヒンジのほぞ穴を切る際に推奨されます。この設計により、ほぞ穴の見える上部エッジの欠けが減り、サンディングや充填の時間を節約できます。
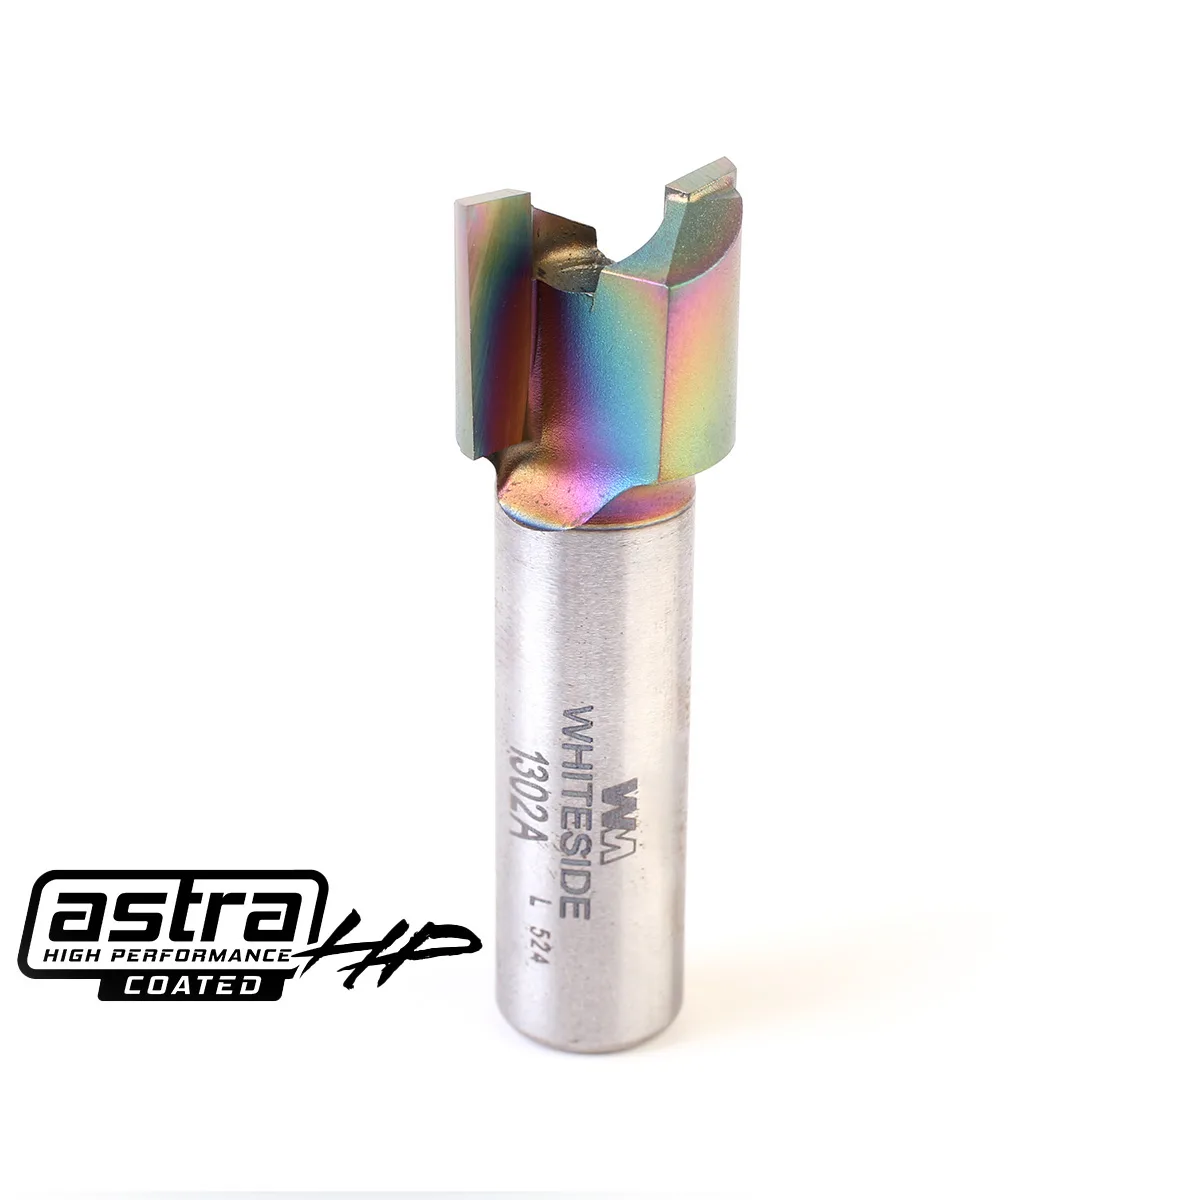
3/4″ ほぞ穴ビット x 1/2″ シャンク – Whiteside 1302A(AstraHP コーティング)