簡単な回答
ステンレス鋼に2インチのミニフラップディスクを使用するには、細目(120以上)を選び、工具を中程度の回転数で運転し、熱の蓄積と表面汚染を防ぐために軽く均一な圧力で作業してください。
2インチディスクがステンレス鋼に適している理由
ステンレス鋼は摩擦が大きすぎると熱変色や加工硬化を起こしやすくなります。2インチのミニフラップディスクは大型ディスクよりも優れたコントロールが得られ、金属を過熱させることなく溶接部のなじませやエッジのクリーニングができます。
また、小径なので標準的な4インチディスクでは大きすぎる狭い隅や曲面にも届きます。
適切な粒度の選び方
ステンレス鋼には、まず中粒度(80~120)でスケールや溶接変色を除去し、その後仕上げ用に細粒度(120~240)に切り替えます。粗粒度(40または60)は研磨で取り除くのが難しい深い傷を残し、錆の原因となる汚染物質を閉じ込める可能性があります。
ステンレス鋼に2インチのミニフラップディスクを使用する方法
- 1. 表面と工具を準備します: ステンレス鋼から油分、グリース、緩んだ汚れを清掃します。2インチのミニフラップディスクを対応のクイックチェンジ工具(ダイグラインダーや1/4インチコレット付きの右アングルグラインダーなど)に取り付けます。始める前にディスクがスムーズに回転することを確認してください。 汚れた表面はステンレス鋼に汚染物質を埋め込み、後で錆の斑点を引き起こす可能性があります。
- 2. 適切な速度を設定します: 工具を10,000~15,000 RPMで運転します。速度が高すぎると過剰な熱が発生し、ステンレス鋼が変色したり、研磨材が早期に劣化したりします。工具に可変速機能がある場合は、範囲の下限から始めてください。 過熱は最もよくあるミスです。ディスクが光ったり金属の色が変わったりしたら、動きが速すぎるか押し付けが強すぎます。
- 3. 軽く均一な圧力で作業します: ディスクをステンレス鋼に対して平らに、またはわずかな角度(10度以下)で当てます。研磨材に仕事をさせましょう。強く押すとディスクが目詰まりし、金属に不均一な傷が付くだけです。ディスクは元の目方向、または一貫したクロスハッチパターンで動かします。 圧力をかけすぎるとミニフラップディスクの摩耗も早まり、使用寿命が短くなります。
- 4. ワークを冷却します: 10~15秒ごとに一時停止して金属を冷まします。金属加工用の水の軽いミストやクーラントスプレーを使用するのも効果的です。ディスクが目詰まりし始めたら(研磨材に金属が詰まる)、作業を止めてドレッシングスティックで清掃するか交換してください。 目詰まりしたディスクは切削能力が低下し熱が増加するため、仕上がりとディスクの両方を台無しにする可能性があります。
- 5. より細かい粒度で仕上げます: 中粒度で溶接部を除去したり領域を清掃した後、180または240粒度のミニフラップディスクに切り替えて表面をなじませます。最終的な目方向と同じ方向に作業して、均一なサテン仕上げを実現します。鏡面研磨には、バフ研磨剤で仕上げます。 細かい粒度の工程を省略すると、後で取り除くのが難しい目に見える傷が残ります。
このガイドで使用した製品
-
2" ミニフラップディスク ジルコニア クイックチェンジディスク: 2" ミニフラップディスク ジルコニア クイックチェンジディスクは、均一な粒子サイズと高品質な研磨材ブレンドを備えたヨーロッパ製ジルコニアクロスで作られています。一貫した粒度分布により、ステンレス鋼上でより均一な傷パターンを得られ、最終仕上げにかかる手間を軽減します。
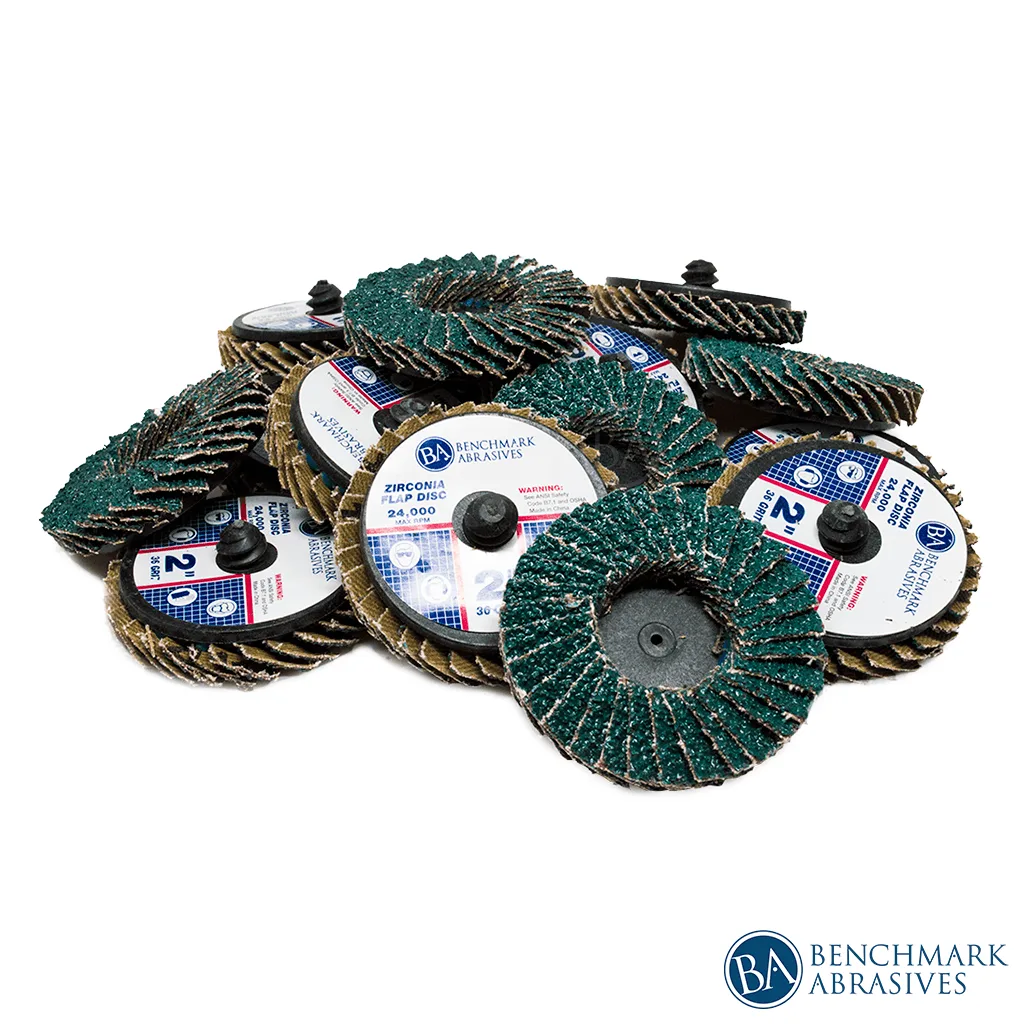
2" ミニフラップディスク ジルコニア クイックチェンジディスク