簡単な回答
M6-1 x 85mmの平頭六角穴付きボルトを取り付けるには、まず頭部の角度に合わせて正確な皿穴を開け、次に六角ドライバーを使用してクラス12.9合金鋼の推奨トルク値まで締め付けます。
皿穴の深さが重要な理由
平頭ボルトは、皿穴が頭部の角度と一致している場合にのみ表面と面一になります。削りが浅いと頭部が浮き上がり、削りすぎると材料が弱くなります。M6の平頭六角穴付きボルトの場合、頭部の角度は通常82°または100°です。穴あけ前に確認してください。
クラス12.9合金鋼は、標準的な10.9や18-8ステンレスよりも硬いです。鋭い超硬チップの皿穴ビットを使用してください。切れ味の悪いビットはびびりや穴の拡大を引き起こし、嵌合を損なう可能性があります。
12.9合金鋼のトルク上限
クラス12.9は高強度(引張強さ約1700 MPa)ですが、10.9よりも脆いです。過剰なトルクは頭部の破断やねじ山の損傷を引き起こす可能性があります。M6-1 x 85mmの平頭ボルトの場合、安全な作業トルク範囲は鋼で8~12 Nm(6~9 ft-lb)、アルミニウムで6~9 Nm(4.5~6.5 ft-lb)です。必ず校正済みのトルクレンチまたはドライバーを使用してください。
取り付け手順
- 1。下穴を開けます: 両方の材料に5.0 mmの直径の下穴を開けます。皿穴加工には、ボルト頭部の角度(82°または100°)に合ったビットを使用してください。締め付け後、平頭は表面から0.1~0.2 mm下に位置する必要があります。 よくある間違い:皿穴加工に標準のドリルビットを使用することです。頭部の角度と一致せず、隙間が残ります。
- 2。ねじ山のかみ合いを確認します: M6-1 x 85mmのボルトは部分ねじです。ねじ部(通常約40~50 mm)が下側の材料に完全にかみ合っていることを確認してください。ねじのない軸部がタップ穴に入っていると、接合部が緩くなります。 厚い材料の場合は、全ねじボルトまたはより長い長さが必要になることがあります。
- 3。潤滑剤を塗布します(任意ですが推奨): ねじ部に軽機械油または焼き付き防止剤を一滴垂らすと、合金鋼の焼き付きが減少し、トルクの読みがより安定します。重いグリースは使用しないでください。異物を閉じ込める可能性があります。 亜鉛メッキボルトで潤滑剤を省略すると、びびりや不正確なトルクを引き起こす可能性があります。
- 4。段階的にトルクをかけます: 六角レンチまたはビットドライバーを使用します。最終トルクの50%まで締め、次に8~12 Nmで最終締め付けを行います。複数のボルトの場合は、星形の順序で負荷を均等に分散させてください。 過剰なトルクは、12.9の平頭ボルトの頭部破損の最大の原因です。
- 5。面一の嵌合を確認します: 最終トルク後、ボルト頭部に定規を当てます。頭部が表面より上にある場合は、取り外して皿穴を深くしてください。0.3 mm以上下にある場合は、皿穴が深すぎます。ワッシャーを使用するか、より長いボルトに交換してください。 頭部が浮き上がると引っかかったり、クリアランスの問題を引き起こす可能性があります。頭部が沈みすぎると締め付け力が低下します。
製品情報
-
M6-1 X 85mm 六角穴付きボルト | 平頭六角穴ドライブ | 部分ねじ | クラス12.9合金鋼 亜鉛メッキ(100 / パック): M6-1 x 85mmの六角穴付きボルトは、クラス12.9合金鋼製で亜鉛メッキ、平頭、六角穴ドライブ、部分ねじです。亜鉛メッキは機械や治具の耐食性を提供し、12.9グレードは高い締め付け力を発揮しますが、脆化を避けるために慎重なトルク管理が必要です。
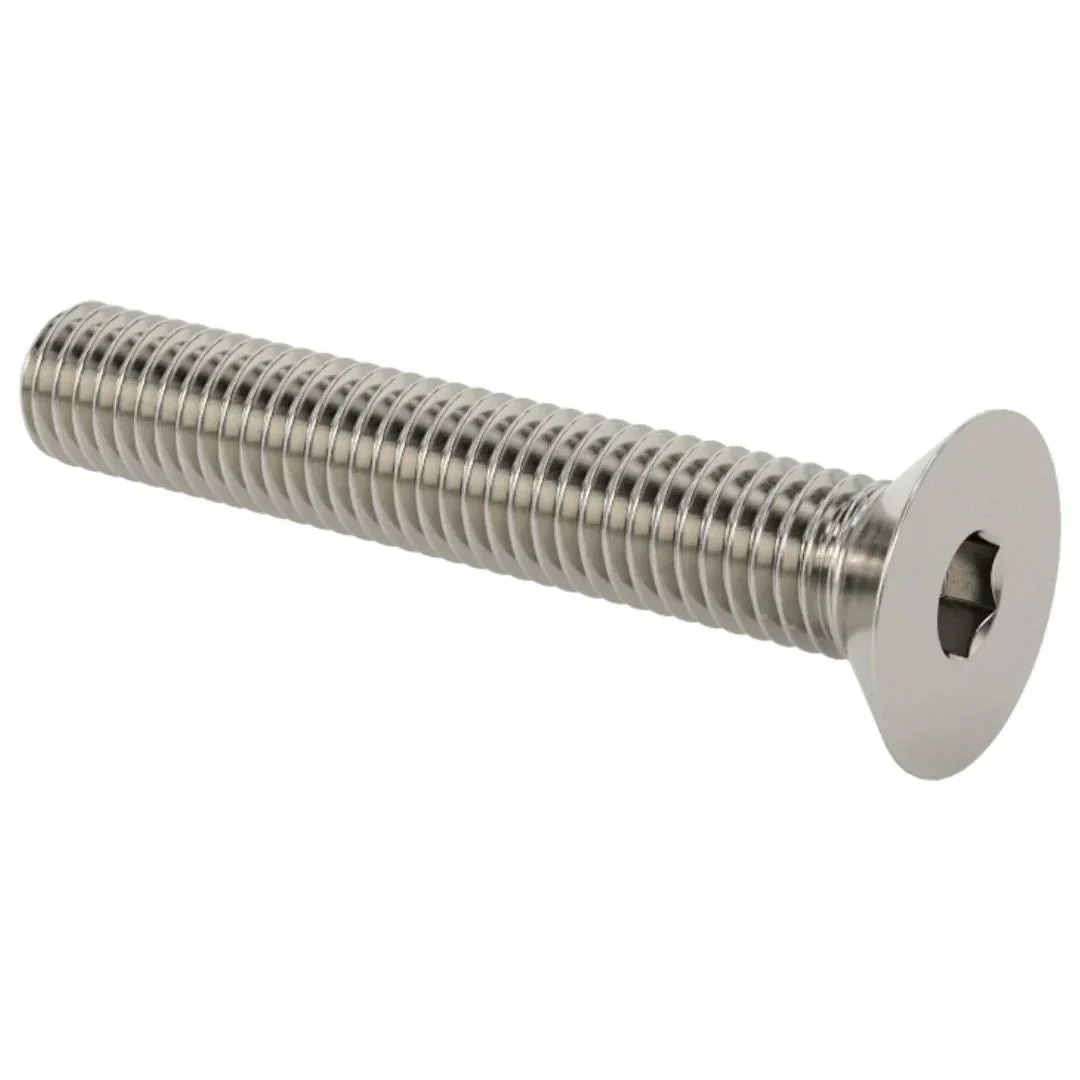
M6-1 X 85mm 六角穴付きボルト | 平頭六角穴ドライブ | 部分ねじ | クラス12.9合金鋼 亜鉛メッキ(100 / パック)