クイックアンサー
M8-1.25 皿穴六角穴付きボルトを確実に取り付けるには、ぴったりとフィットする六角レンチを使用し、適度なトルク(クラス 10.9 の場合、約 20-25 Nm)をかけ、皿穴の深さが頭部の角度に合っていることを確認して、なめや割れを防ぎます。
皿ねじに特別な注意が必要な理由
皿穴六角穴付きボルトは、正確な皿穴角度(メートル法では通常 90°)に依存して面一になります。皿穴が浅すぎると頭部が突出し、深すぎると頭部が表面下に沈み、クランプ力が低下します。どちらの状態も、六角穴をなめたり、材料を割ったりするリスクを高めます。
Mutual Screw & Supply の M8-1.25 x 170mm バリエーションは、クラス 10.9 強度定格の合金鋼亜鉛メッキ製です。この高い引張強度により、ボルトはかなりのトルクに耐えることができますが、皿穴設計では、ドライブを損傷しないように慎重な位置合わせが依然として必要です。
よくある取り付けミス
摩耗した、または間違った六角レンチを使用することは、六角穴をなめる頻繁な原因です。ドライブサイズに合ったメートル法の六角レンチを常に使用してください(M8 皿ねじの場合、通常 5mm)。ボールポイントレンチは斜めからのアクセスに便利ですが、トルク容量が低下するため、最終締め付けにはストレートレンチに切り替えてください。
過剰なトルクも別の問題です。クラス 10.9 合金鋼は高い荷重に耐えられますが、皿ねじの薄いプロファイルは、トルクが材料の降伏強度を超えると頭部がせん断する原因となる可能性があります。ほとんどの用途で M8-1.25 皿ねじの場合、トルクレンチを 20-25 Nm に設定することが安全な出発点です。
取り付け診断ガイド
- 症状:ねじ頭部が表面から突出している: 考えられる原因:皿穴が浅すぎるか、穴のバリ取りがされていない。是正措置:90° の皿穴ビットを使用して、皿穴を少し深く(0.5-1mm)リーマ加工します。最初に廃却するねじでテストしてください。 リーマ加工後も頭部が突出する場合は、作業を中止し、皿穴角度が 90° であることを確認してください。一部のメートル法の皿ねじは 82° を使用します。
- 症状:締め付け中に六角穴がなめる: 考えられる原因:六角レンチの摩耗、サイズの誤り、または過剰なトルク。是正措置:新しいメートル法の六角レンチ(5mm)を使用し、トルクを徐々に加えてください。20 Nm 未満でなめる場合は、レンチが摩耗している可能性があります。 低トルクで六角穴がなめる場合は、作業を中止してください。ねじが不良品であるか、ドライブサイズが間違っている可能性があります。ねじとレンチを交換してください。
- 症状:締め付け後、ねじが緩く感じられる: 考えられる原因:ねじ山がクロスねじになっているか、穴が M8-1.25 にタップされていない。是正措置:ねじを取り外し、ねじ山に損傷がないか検査し、M8-1.25 タップを穴に通します。振動がある場合はねじロック剤を使用してください。 再タップ後もねじが緩く感じられる場合は、穴が大きすぎる可能性があります。より長いねじを選ぶか、ねじインサートを使用してください。
製品情報
-
M8-1.25 X 170mm 六角穴付きボルト | 皿穴六角穴ドライブ | クラス 10.9 合金鋼亜鉛メッキ(12 / パッケージ): これらの M8-1.25 x 170mm 六角穴付きボルトは、合金鋼亜鉛メッキ製で、六角穴ドライブを備えています。亜鉛メッキは耐食性を提供し、これらのねじを、湿気への露出が中程度である屋内の機械や工具に適したものにしています。
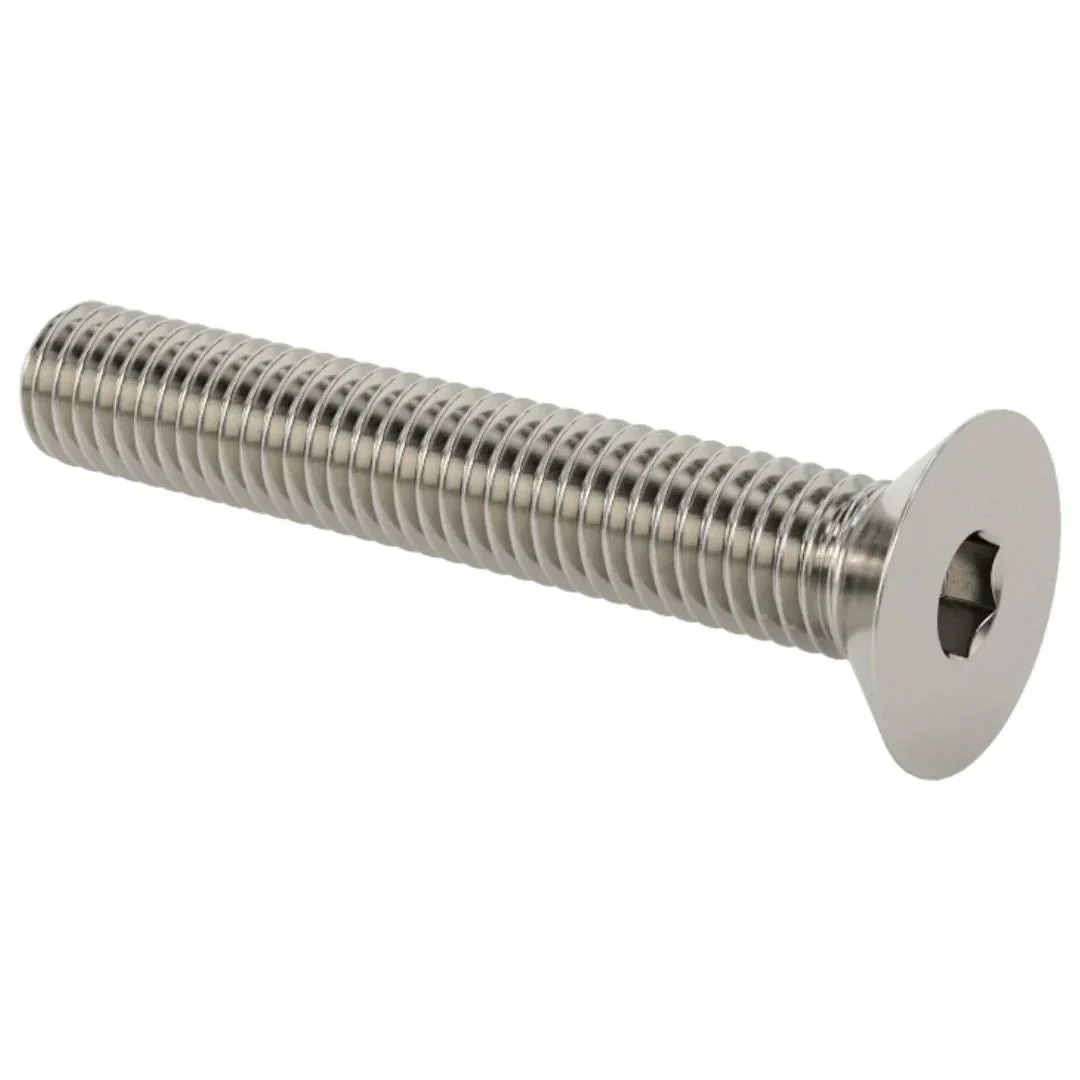
M8-1.25 X 170mm 六角穴付きボルト | 皿穴六角穴ドライブ | クラス 10.9 合金鋼亜鉛メッキ(12 / パッケージ)