クイックアンサー
金属ディスクをドーミングするには、浅い窪みのあるドーミングブロックにディスクを置き、対応するドーミングパンチで打ち、徐々に深い窪みに移しながら、カーブが均一で滑らかになるまで作業します。
均一なドームに焼入れ鋼ブロックが重要な理由
焼入れ鋼製のドーミングブロックは、繰り返しのハンマー打撃によるへこみや変形に耐えます。アルミニウムやプラスチックなどの柔らかい素材は、時間の経過とともに表面が不均一になり、その凹凸が金属に転写されます。焼入れ鋼ブロックは精度を維持するため、各窪みは半球形状を保ち、再現性のある結果が得られます。
適切な開始窪みサイズの選び方
金属ディスクのサイズによって開始位置が決まります。よくある間違いは、小さすぎる窪みから始めることで、ディスクが座屈したり、滑らかなカーブではなく鋭い折り目ができたりすることです。必ずディスクよりわずかに大きい窪みから始め、より深いドームにするために小さな窪みへと進みます。3.2 mm から 26.5 mm までの段階的な窪みを持つブロックは、徐々に進めることができます。
金属ディスクをドーミングする手順
- ステップ 1:金属ディスクを焼きなます: トーチでディスクをくすんだ赤色になるまで加熱し、水または酸洗液で急冷します。これにより金属が軟化し、割れずに成形できます。よくある間違い:加工硬化した金属の焼きなましを省略すると、エッジに沿って割れが生じます。 銅、真鍮、シルバーはドーミング前に必ず焼きなましを行ってください。
- ステップ 2:開始窪みを選択する: ディスクを直径よりわずかに大きい窪みに置きます。ディスクは側面に触れずに平らに置かれる必要があります。よくある間違い:小さすぎる窪みにディスクを無理に押し込むと、滑らかなドームではなく鋭いリッジが生じます。 打撃前にディスクを窪みに置いてフィットを確認します。
- ステップ 3:対応するドーミングパンチを使用する: 窪みのカーブに合ったボールエンドのパンチを選びます。パンチを垂直に持ち、ハンマーで真っ直ぐ打ちます。通常、1~2回の確実な打撃で十分です。よくある間違い:斜めに打つと、非対称なドームになります。 パンチをブロック面に対して垂直に保ちます。
- ステップ 4:次の小さな窪みに移る: ディスクを次の小さな窪みに移し、打撃工程を繰り返します。各ステップでカーブが深くなります。窪みを順番に進め、サイズを飛ばさないでください。よくある間違い:窪みサイズを飛ばすと、段差やファセット状の外観になります。 滑らかなカーブを得るために、一度に1つの窪みずつ進めます。
- ステップ 5:ドーム形状を確認し、仕上げる: 希望の深さに達したら、ドームの対称性と滑らかさを確認します。ナイロンまたはラワイドマレットでの軽いタップで、わずかな不均一さを修正できます。よくある間違い:形状が決まった後に過度にハンマーで打つと、金属が不均一に薄くなります。 カーブが均一に見えたらハンマーを止めます。
このガイドで使用した製品
-
ドーミング&ダッピングブロック、焼入れ鋼 — 14 個の半球窪み、125 × 65 mm: 3.2 mm から 26.5 mm までの14個の半球窪みにより、イヤリングドーム、ペンダントパーツ、成形ブランク用の完全な段階的な範囲が得られます。この範囲により、ディスクサイズに合った窪みから始め、各段階を隙間なく進めることができ、不均一なカーブのリスクを軽減します。
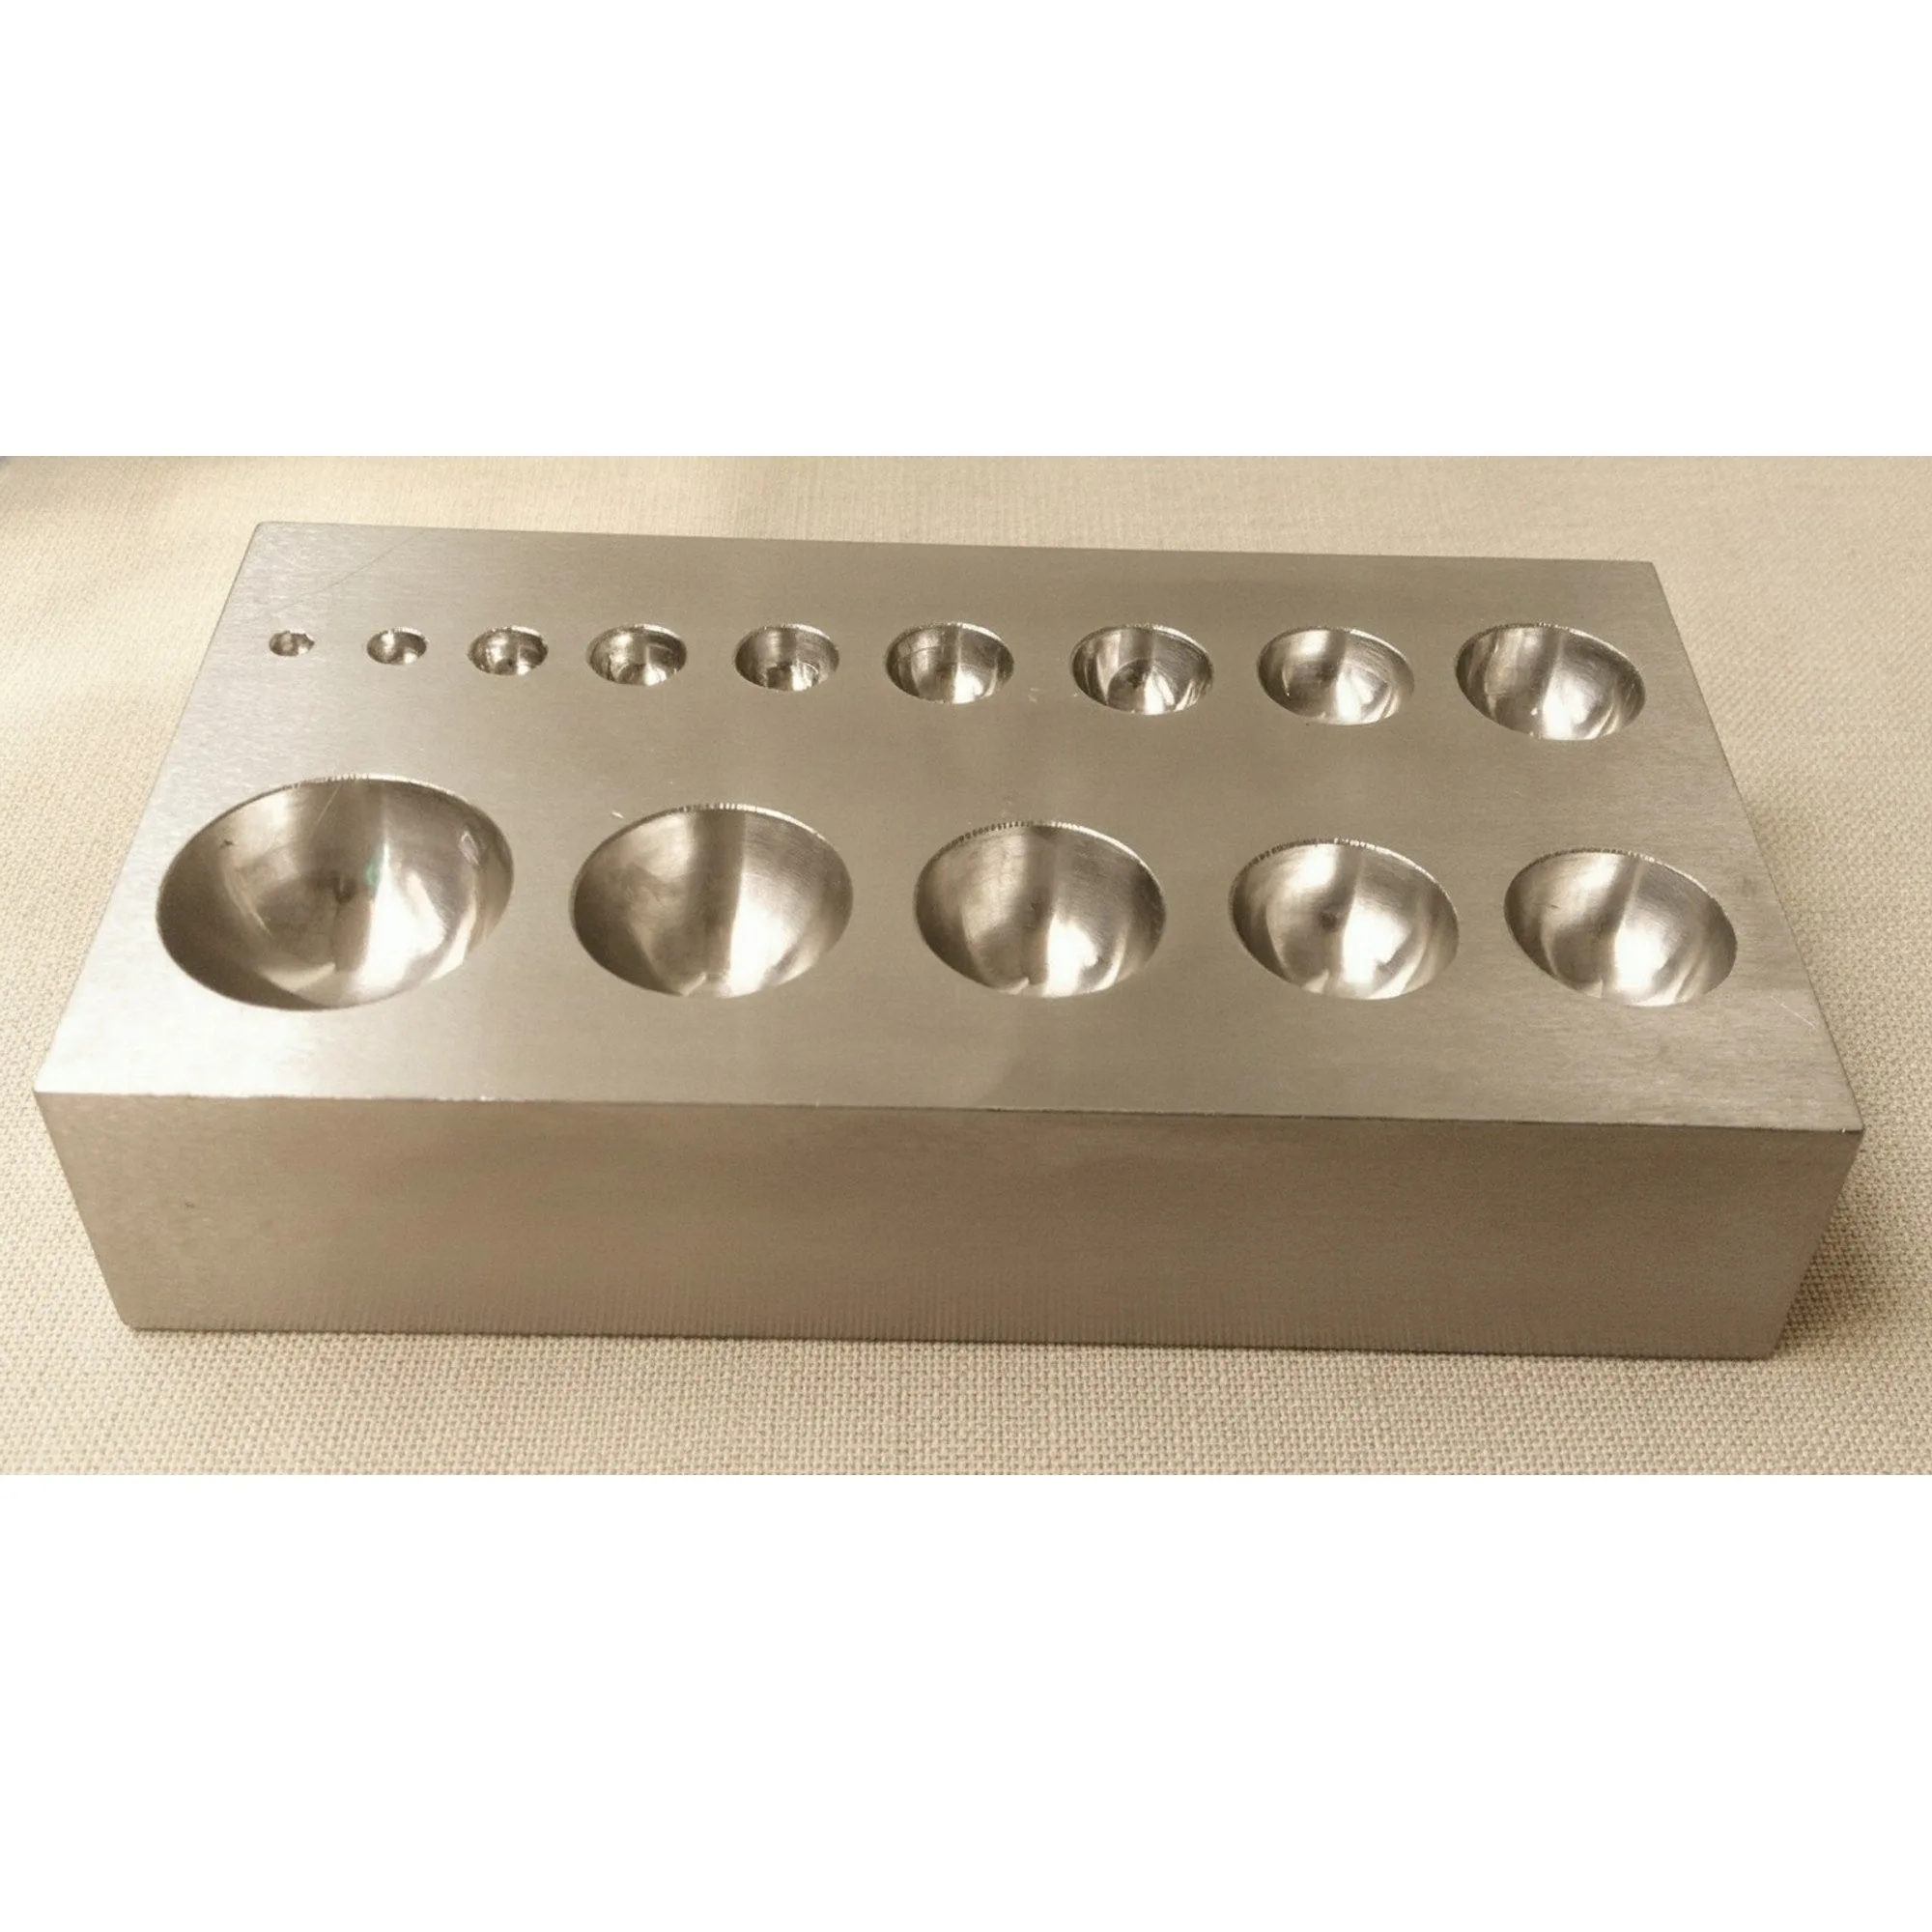
ドーミング&ダッピングブロック、焼入れ鋼 — 14 個の半球窪み、125 × 65 mm