クイックアンサー
3D彫刻にはボールノーズスパイラルビットを使用し、浅い切り込み深さ、適度な送り速度を設定し、ビット径を細部のサイズに合わせます。荒加工には大きめのビットから始め、仕上げには小さめのビットに切り替えます。
3D彫刻におけるビット径の重要性
3D彫刻はビットのボールエンドを利用して滑らかで丸みのある輪郭を作り出します。1/4インチや1/2インチのような大径のボールノーズビットは荒加工パスで材料を素早く除去できますが、狭いコーナーには届きません。1/8インチや1/16インチのような小径のビットは細かいディテールや狭いスロットを彫刻できますが、破損を防ぐために送り速度を遅くし、パス数を増やす必要があります。
トレードオフ:アップカットスパイラル vs ストレートフルート
アップカット設計のボールノーズスパイラルビットは切りくずを上方に排出し、深いポケットからの廃材除去を助け、熱の蓄積を減らします。トレードオフとして、ダウンカットやストレートフルートと比較して、上面のエッジ仕上げがやや粗くなります。上面が仕上げ面となる3D彫刻では、軽い仕上げパスを続ければ通常は許容範囲です。
ステップバイステップ:3D彫刻用ボールノーズスパイラルビットの使用方法
- 作業に適したビットサイズを選択: 荒加工には大きめのビット(例:1/4インチや1/2インチ)を、細部の仕上げには小さめのビット(例:1/8インチや1/16インチ)を選択します。ビット径をモデルの最小半径に合わせてください。 最小のディテールよりも大きいビットを使用すると、未切削の材料が残ります。
- 1パスあたりの切り込み深さを設定: 1/4インチや1/2インチのビットの場合、広葉樹では1パスあたり0.02~0.04インチから始めます。1/8インチや1/16インチのビットの場合は、1パスあたり0.005~0.01インチに減らします。1パスあたりのビット径の半分を超えないようにしてください。 小径ビットでの深すぎる切り込みは、破損の最も一般的な原因です。
- 送り速度とスピンドル回転数を調整: 1/4インチや1/2インチのビットは荒加工で18,000 RPM、送り速度60~100 IPMで運転します。1/8インチや1/16インチのビットでは、送りを20~40 IPMに落とし、18,000~20,000 RPMにします。びびりのない安定した切削音を確認してください。 ビットが鳴いたり、機械が振動する場合は、送り速度または回転数を下げてください。
- 荒加工パスと仕上げパスをプログラム: CAMソフトウェアで、荒加工ツールパスは大きめのステップオーバー(ビット径の40~60%)で、仕上げツールパスはステップオーバー8~12%で生成します。仕上げパスには、ささくれを減らすためにダウンカット(登り削り)を使用します。 深いモデルで荒加工パスを省略すると、ビットに負荷がかかり、たわみの原因になります。
- 切りくずの排出とビットの冷却を確認: 深いポケットの場合は、切りくずを排出するためにピーキングまたはランププランジ戦略を使用します。アップカットスパイラルは役立ちますが、ビットの周りに切りくずが詰まる場合は、深さを減らすか、パス間にディウェルを追加します。 詰まった切りくずは過熱を引き起こし、ビット寿命を縮めます。AstraHPのようなコーティングビットはより低温で動作しますが、それでも切りくずの排出が必要です。
3D彫刻用ビットの選択肢
-
1/4インチ ボールノーズスパイラルビット – 1/4インチ シャンク(AstraHPコーティング): 1/4インチのボールノーズ、1/4インチシャンク、AstraHPコーティング超硬ソリッド、1インチ切削長、アップカット、2枚刃、推奨回転数18,000 RPM。荒加工パスや中程度のディテールの3D輪郭に適しています。大径のため高速切削が可能ですが、仕上げは粗くなります。
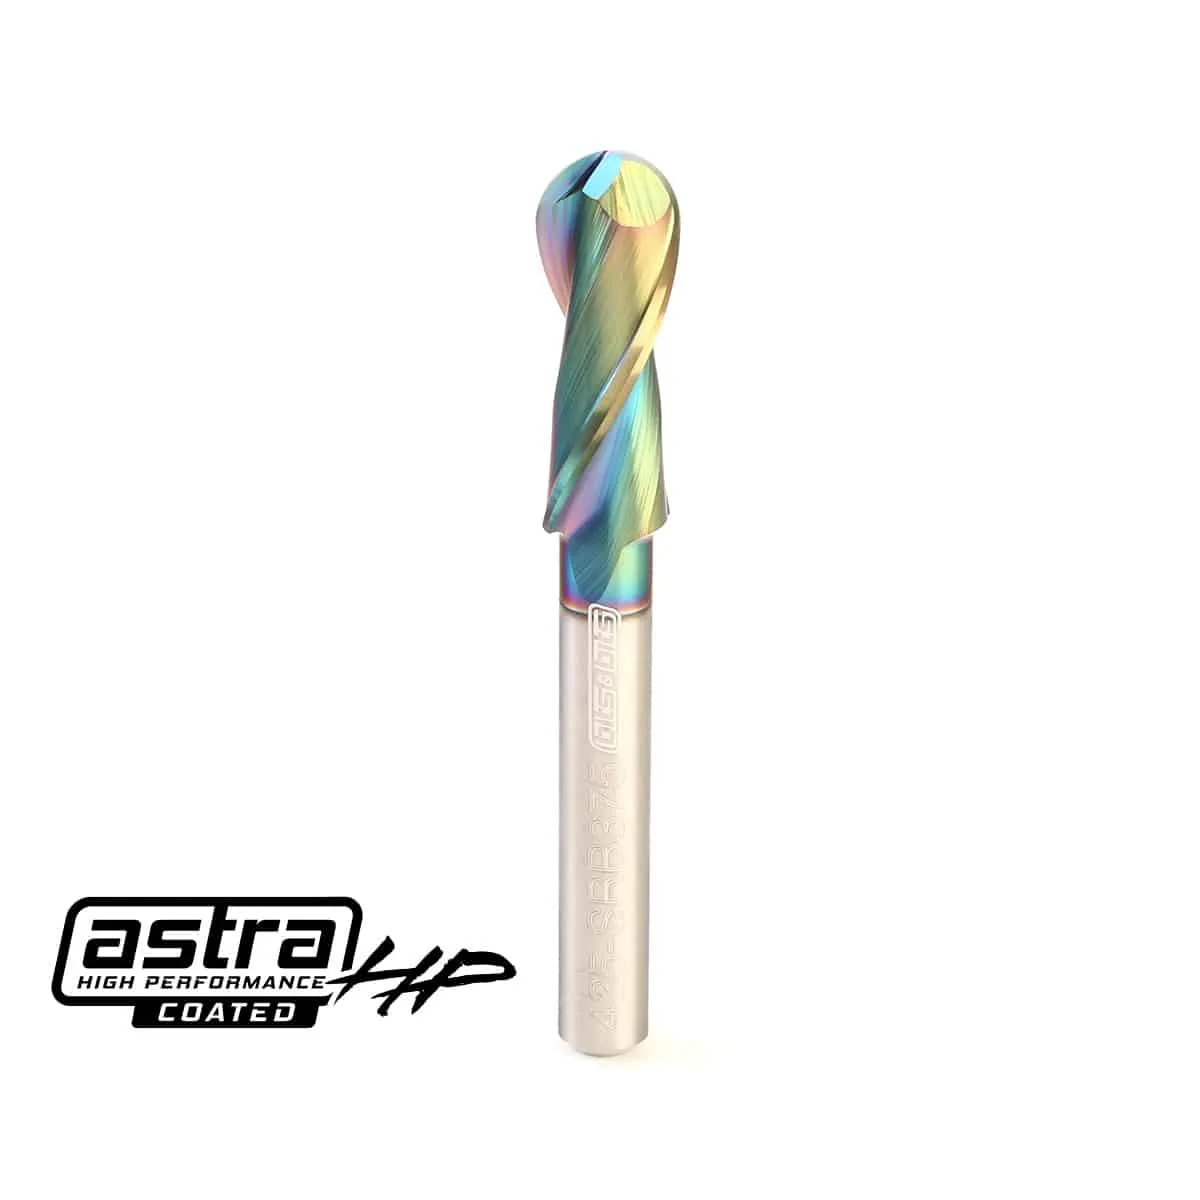
1/4インチ ボールノーズスパイラルビット – 1/4インチ シャンク(AstraHPコーティング)
-
1/8インチ ボールノーズスパイラルビット(AstraHPコーティング): 1/8インチのボールノーズ、1/8インチシャンク、AstraHPコーティング超硬ソリッド、1/2~3/4インチ切削長。細かいディテールや狭い半径の作業に最適です。小径チップのため、破損を避けるために遅い送りと複数回のパスが必要です。
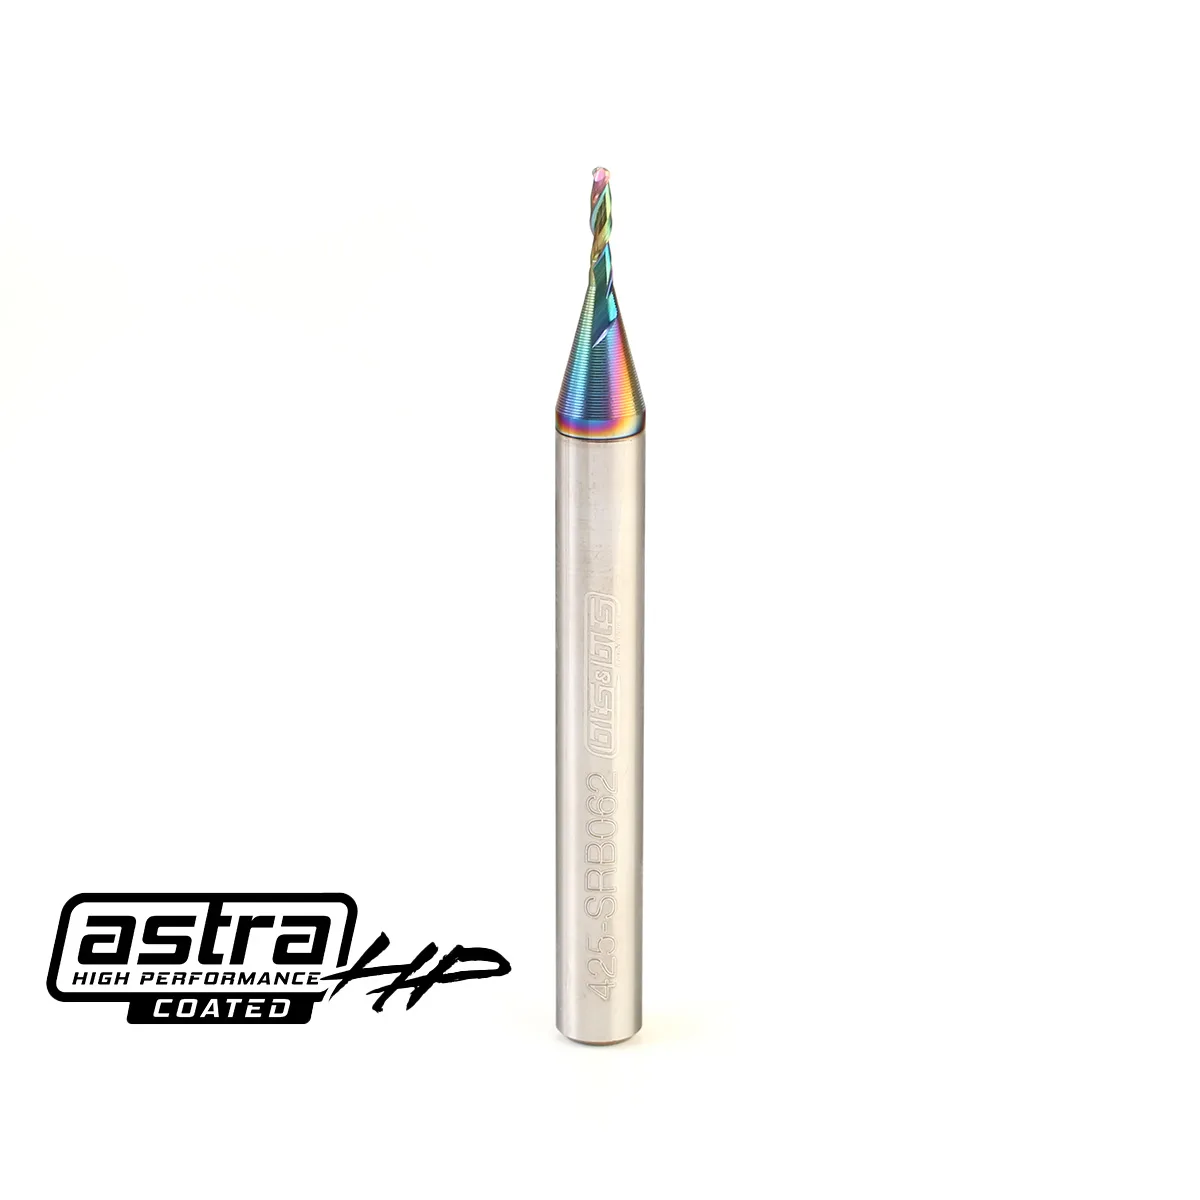
1/8インチ ボールノーズスパイラルビット(AstraHPコーティング)