빠른 답변
17 시리즈 토치의 35 Dinse 어댑터를 HTP America 용접기의 전원 단자에 연결한 후, 가스 라인을 1/4" BSP 피팅에 연결하세요. 후면 캡을 고정하고 용접 전에 누출 여부를 확인하십시오.
17 시리즈 토치가 HTP America 용접기에 적합한 이유
17 시리즈 토치는 전원 연결에 35 Dinse 어댑터(외경 1/2")를 사용하며, 이는 Invertig 160DC부터 Revolution 2500 모델까지 대부분의 HTP America TIG 용접기의 출력 단자와 일치합니다. 150A 공냉식 정격으로 워터 쿨러 없이 경량~중형 TIG 용접에 적합하여 설정이 간편합니다. 단, 지속적으로 150A 이상 용접할 계획이라면 수냉식 토치를 대신 고려하세요.
단계별 설정 과정
- 1. 용접기 준비: 용접기의 전원을 끄고 플러그를 뽑으세요. 전원 단자와 가스 배출구에서 기존 토치를 제거합니다. 아크 발생을 방지하기 위해 용접기 전원이 켜진 상태에서는 토치를 연결하거나 분리하지 마십시오.
- 2. 전원 케이블 연결: 35 Dinse 어댑터를 용접기의 양극(+) 출력 단자에 삽입하세요. 어댑터를 시계 방향으로 돌려 단단히 잠길 때까지 조입니다. 어댑터가 흔들리지 않아야 합니다. Dinse 연결이 느슨하면 과열이나 아크 시작 불량이 발생할 수 있습니다. 트위스트 잠금을 다시 확인하세요.
- 3. 가스 라인 연결: 토치의 1/4" BSP 가스 피팅을 용접기의 가스 배출구에 나사로 고정하세요. 손으로 조인 후, 렌치를 사용하여 1/4 바퀴 더 돌려 누출을 방지합니다. 과도하게 조이면 피팅이 손상될 수 있습니다. 필요한 경우 나사산에 테프론 테이프를 사용하세요.
- 4. 후면 캡과 소모품 설치: 텅스텐 길이(예: 짧음, 중간, 길음)에 맞는 후면 캡을 선택하세요. 텅스텐을 콜릿에 삽입하고, 콜릿 바디를 조인 후 후면 캡을 나사로 고정합니다. 가스 렌즈 또는 콜릿 바디를 부착한 다음 노즐을 부착하세요. 아크가 흔들리지 않도록 텅스텐이 노즐 중앙에 오도록 하세요. 콜릿 크기가 텅스텐 직경과 일치하는지 확인하십시오.
- 5. 가스 흐름 테스트: 용접기를 켜고 가스 유량을 15~20 CFH(시간당 입방피트)로 설정하세요. 가스 밸브를 잠시 열어 라인에서 공기를 제거합니다. 토치 노즐에서 일정한 쉭쉭 소리가 나는지 들어보세요. 가스가 퍼덕거리거나 나오지 않으면 가스 피팅 조임 상태와 호스의 꼬임을 확인하세요.
- 6. 테스트 용접 수행: 용접기를 낮은 전류(예: 50A)로 설정하고 스크랩 금속에 아크를 발생시키세요. 몇 번 패스한 후 아크 안정성과 토치 온도를 관찰합니다. 토치가 빨리 뜨거워지면 전류 또는 용접 시간을 줄이세요. 17 시리즈는 공냉식이므로 장시간 고전류 사용 시 과열될 수 있습니다.
토치 사양
-
17 시리즈(150A) HTP America® TIG 용접기용 공냉식 토치: 17 시리즈(150A) 공냉식 TIG 용접 토치로, 35 Dinse(외경 1/2") 어댑터와 1/4" BSP 가스 피팅이 포함되어 있습니다. 35 Dinse 어댑터는 HTP America 용접기에 직접적이고 안전한 연결을 보장하며, 1/4" BSP 가스 피팅은 가스 라인 연결을 표준화합니다.
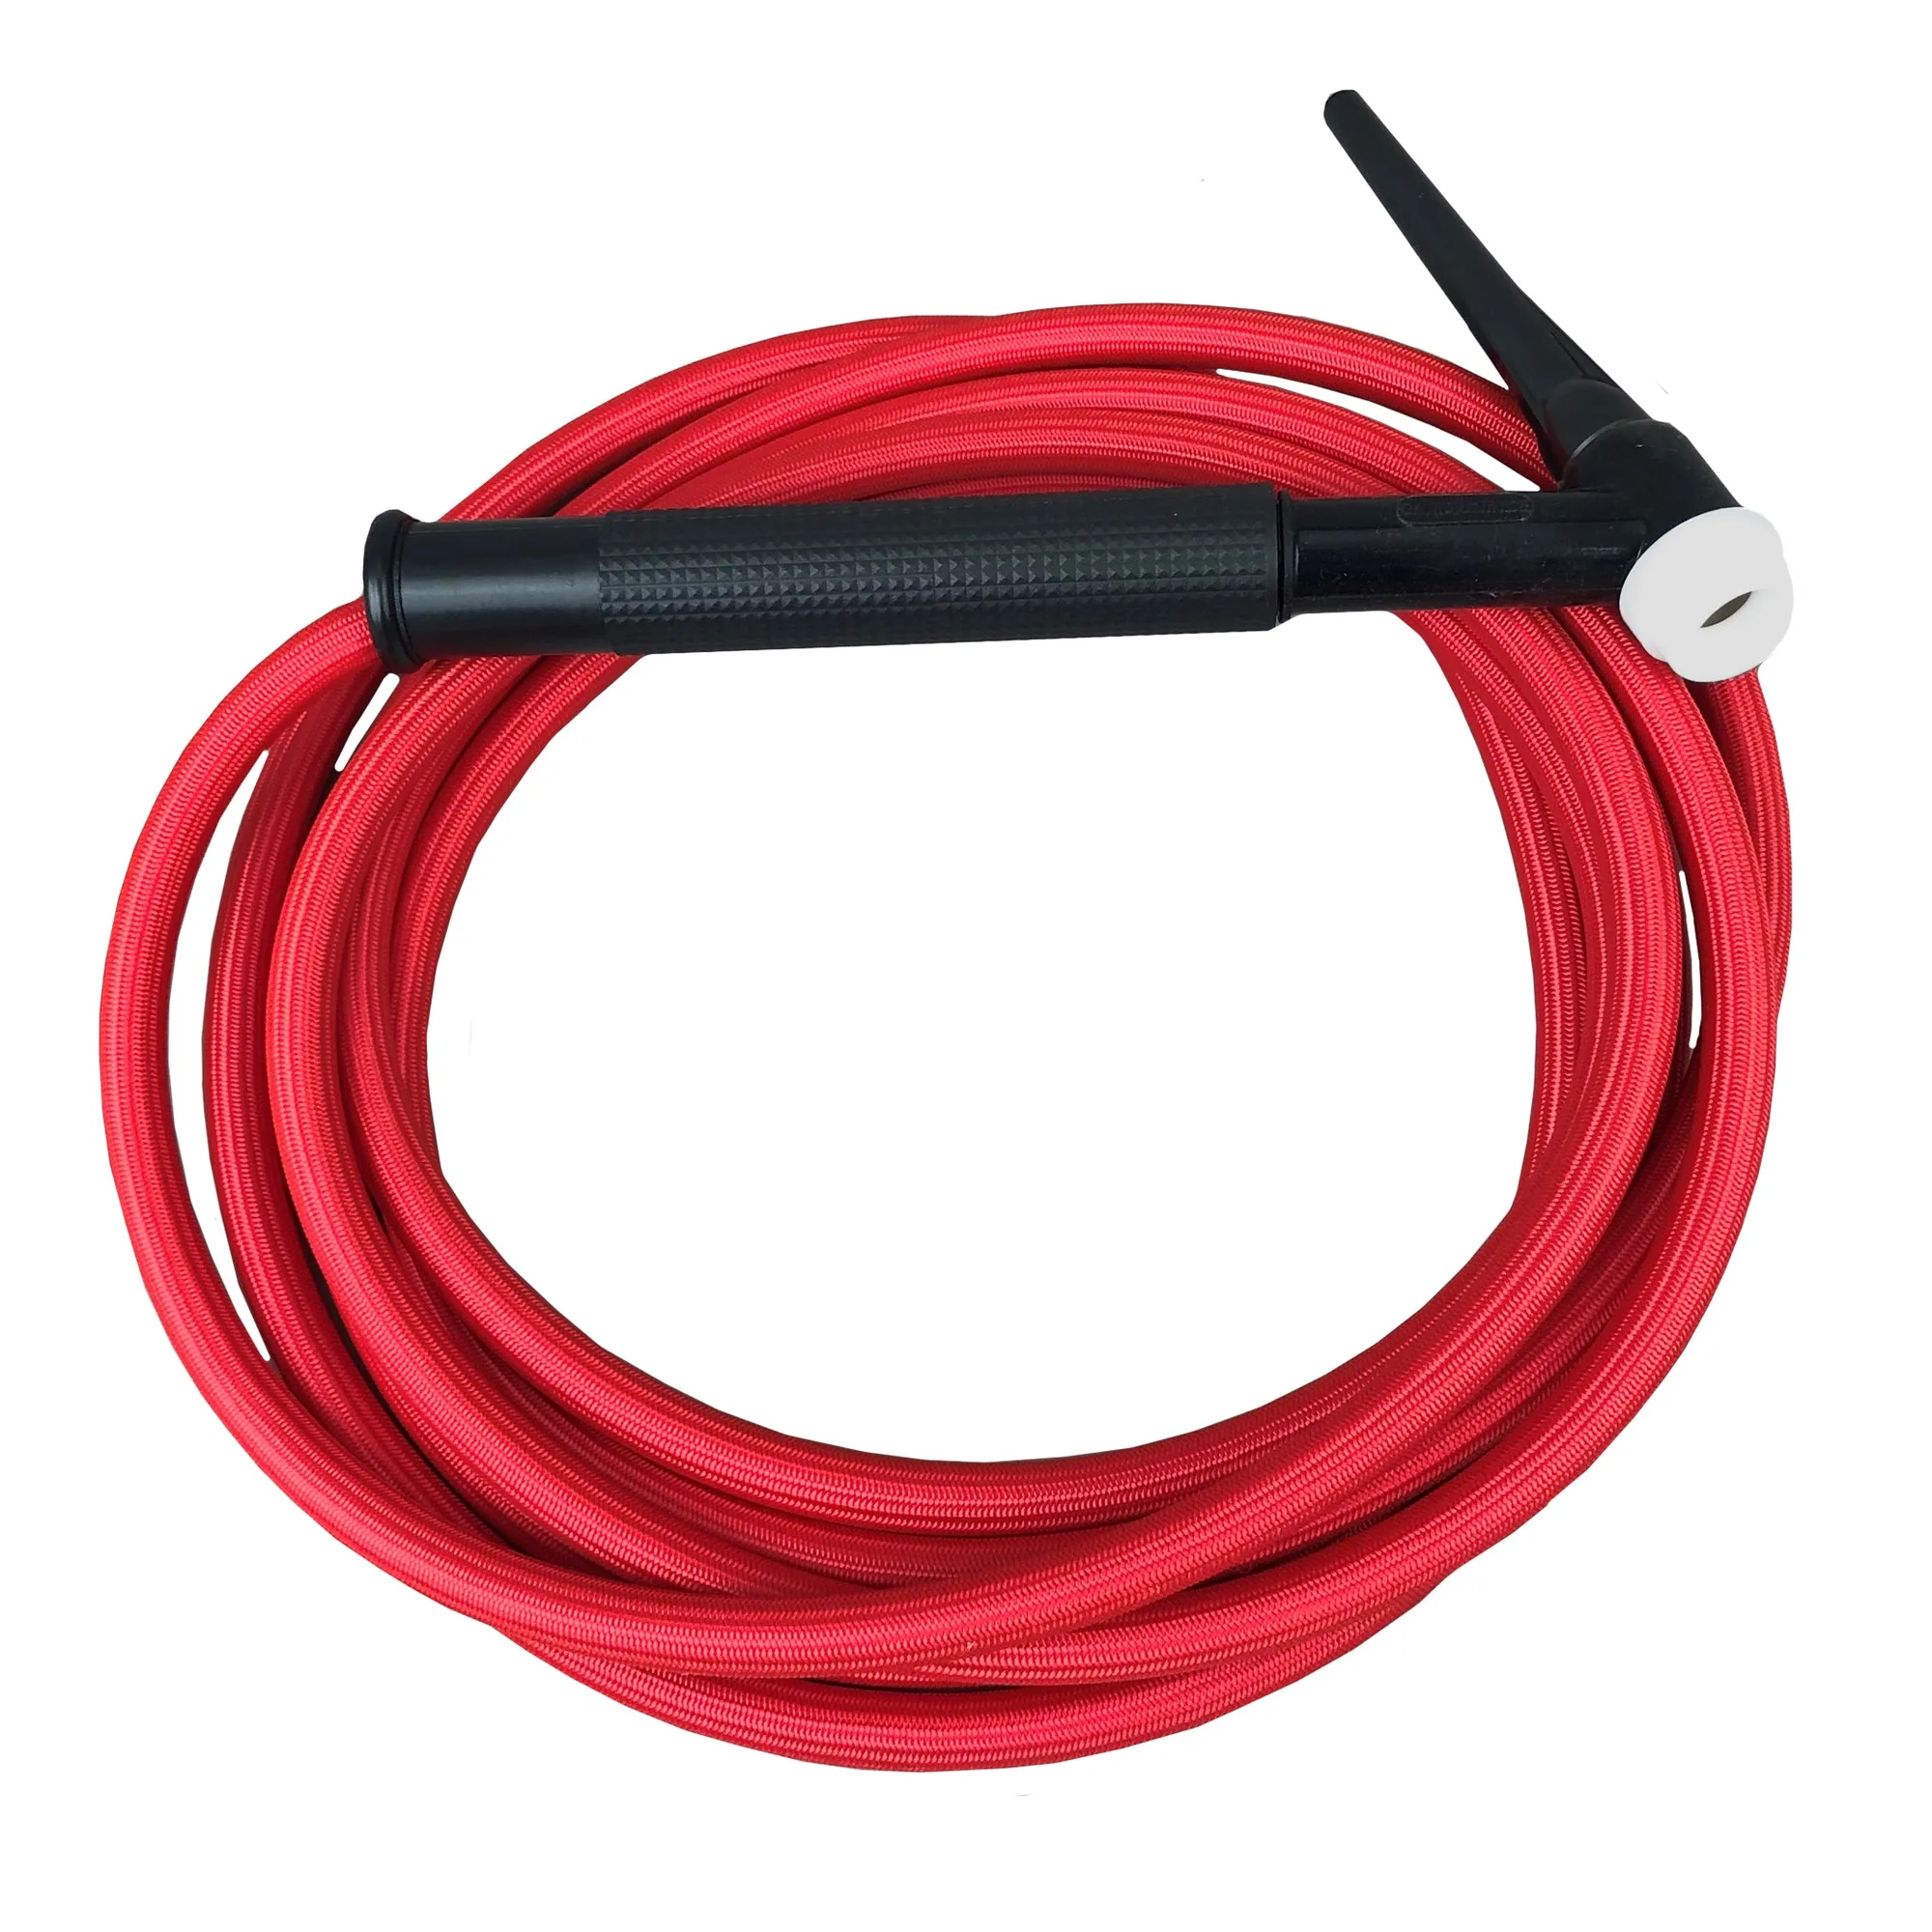
17 시리즈(150A) HTP America® TIG 용접기용 공냉식 토치