빠른 답변
평엔드밀을 사용하여 황삭과 넓은 영역을 빠르게 제거한 후, 볼 엔드밀로 전환하여 마무리 패스를 진행하면 계단 현상을 없애고 부드러운 3D 윤곽을 얻을 수 있습니다. 깊은 릴리프의 경우, 편향 없이 전체 깊이에 도달하기 위해 롱 리치 또는 엑스트라 롱 볼 엔드밀이 필요할 수 있습니다.
공구 형상이 절삭을 변화시키는 이유
평엔드밀은 사각형 절삭 팁을 가지고 있어 평평한 바닥과 날카로운 내부 모서리를 남깁니다. 재료를 효율적으로 제거하며 포켓 가공, 페이싱, 3D 조각의 대부분을 황삭하는 데 이상적입니다. 그러나 곡면에서 사용하면 평평한 팁이 일련의 테라스(계단 현상)를 생성하여 제거하기 위해 광범위한 샌딩이 필요합니다.
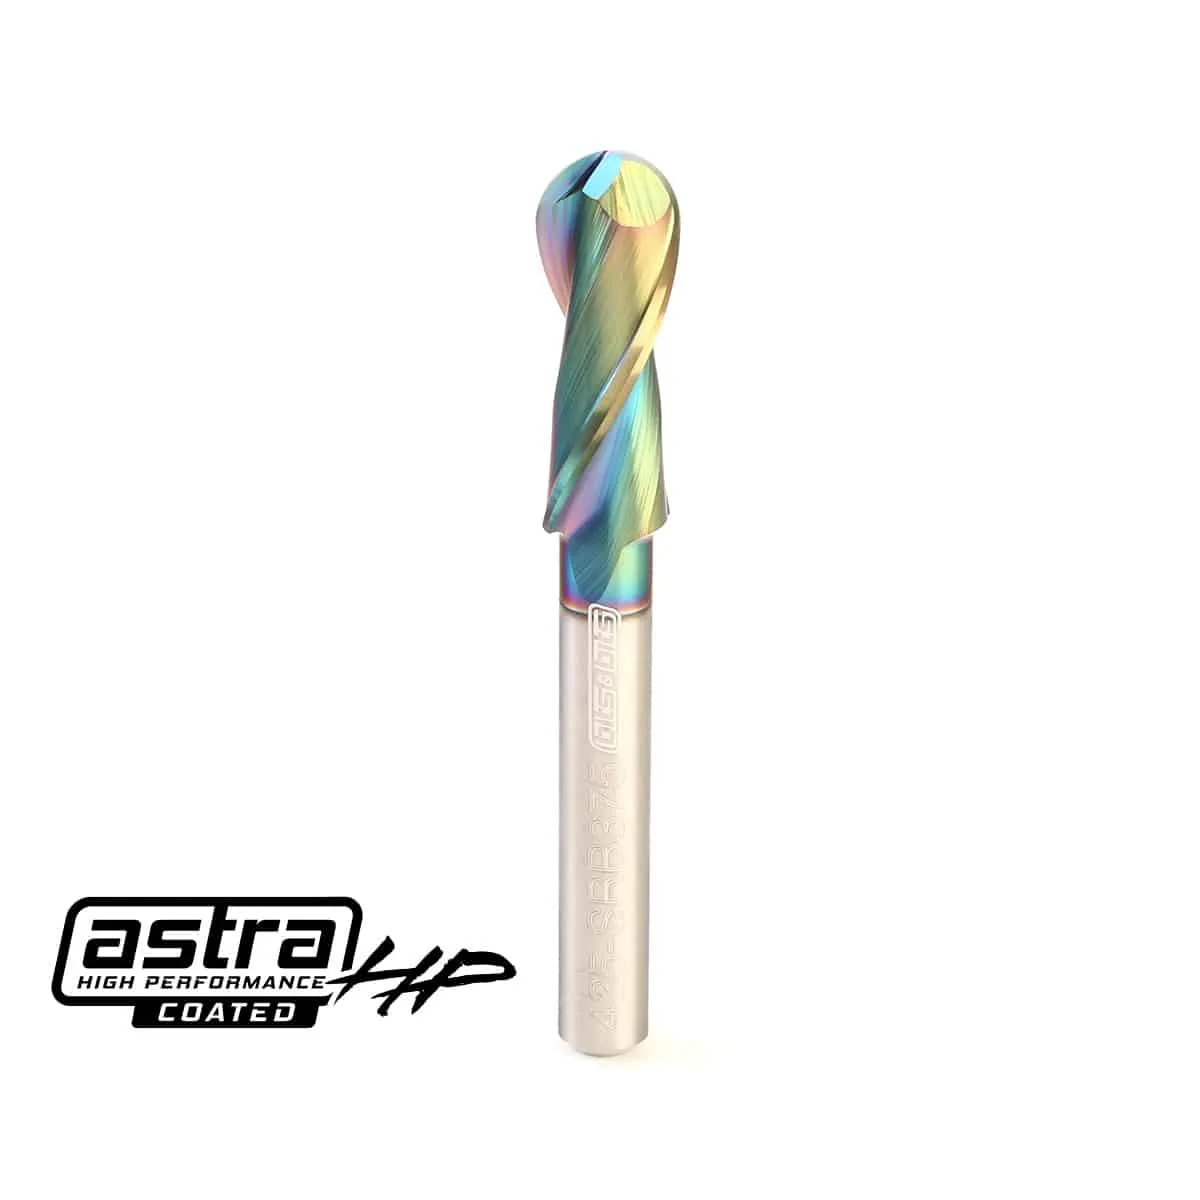
볼 엔드밀은 3D 모델의 곡률과 일치하는 둥근 팁을 가지고 있습니다. 인접한 패스를 혼합하는 물결 모양이지만 매끄러운 표면을 남겨 릴리프, 둥근 경사면 및 유기적 형상의 마무리 패스에 표준 선택입니다. 단점은 볼 엔드밀이 재료를 더 느리게 제거하고 대량 제거에 덜 효율적이라는 것입니다.
황삭 대 정삭: 두 비트 워크플로우
대부분의 CNC 3D 조각 프로젝트는 두 단계 접근 방식을 사용합니다: 평 엔드밀로 황삭한 다음 볼 엔드밀로 정삭합니다. 황삭 패스는 폐기물의 대부분을 제거하고 정삭 패스를 위해 소량의 재료를 남깁니다. 이는 시간을 절약하고 정삭 비트의 수명을 연장합니다.
마무리 패스에는 디테일 수준에 적합한 팁 직경의 볼 엔드밀을 선택하세요. 더 작은 팁(예: 1.2 mm)은 미세한 디테일을 포착하지만 더 많은 패스가 필요합니다. 더 큰 팁(예: 1/2 인치)은 더 빠르게 면적을 커버하지만 작은 특징을 놓칠 수 있습니다. 패스 사이에서 비트가 옆으로 이동하는 거리인 스텝오버는 스캘럽 높이를 결정합니다. 부드러운 마무리를 위한 일반적인 규칙은 비트 직경의 8–12% 스텝오버를 사용하는 것입니다.
플랫 엔드밀이 3D 작업에 여전히 적합한 경우
플랫 엔드밀은 3D 조각에 구식이 아닙니다. 넓은 평평한 영역을 제거하고, 직선 벽을 절단하며, 볼 엔드밀이 도달할 수 없는 날카로운 내부 모서리를 만드는 데 탁월합니다. 일부 조각가는 평평한 면이나 기하학적 디자인의 모델에 대해 전체 황삭 단계와 특정 마무리 패스에 플랫 엔드밀을 사용합니다.
3D 모델에 평평한 영역과 곡선 영역이 모두 있는 경우 두 가지 유형의 비트를 모두 사용해야 할 수 있습니다. 플랫 엔드밀은 평평한 부분을 처리하고 볼 노즈 비트는 곡선을 처리합니다. 이 하이브리드 접근 방식은 샌딩을 최소화하고 더 깨끗한 결과를 제공합니다.
리치와 강성: 숨겨진 트레이드오프
깊은 3D 조각 작업은 종종 콜릿이 공작물에 닿지 않도록 추가 리치가 있는 비트가 필요합니다. 롱 리치 비트는 플랫 및 볼 노즈 스타일 모두로 제공되지만 변형되기 쉽습니다. 예를 들어, 1/16인치 롱 리치 업컷 스파이럴 비트는 3/4인치 리치를 가지고 있지만 파손을 방지하기 위해 더 낮은 이송 속도가 필요합니다.
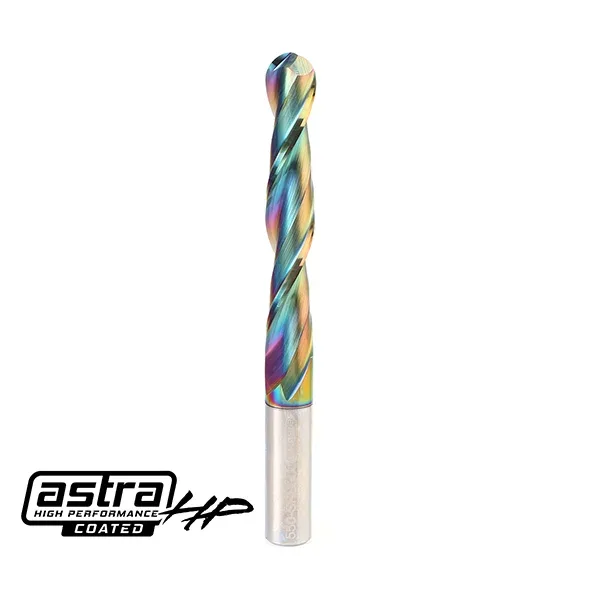
볼 노즈 비트의 경우, 1/2인치 엑스트라 롱 볼 노즈 엔드밀(절삭 길이 3인치)과 같은 초장형 디자인은 재설계된 더 짧은 전체 길이로 강성을 유지하면서 깊은 윤곽에 필요한 도달 범위를 제공합니다. 항상 최대 절삭 깊이를 확인하고 그에 따라 이송 속도를 조정하십시오. 더 긴 비트는 더 가벼운 패스가 필요합니다.
다운컷 대 업컷: 3D 조각에 중요합니까?
나선 방향은 상단 표면의 모서리 품질에 영향을 미칩니다. 다운컷 비트는 섬유를 아래로 밀어 합판, 멜라민 및 라미네이트에서 찢김을 줄입니다. 업컷 비트는 칩을 위로 끌어올리며 칩 배출이 중요한 깊은 포켓에 더 좋습니다. 3D 마무리의 경우 선택은 재료에 따라 다릅니다. 다운컷은 깨끗한 상단 모서리에, 업컷은 깊은 절삭에서 효율적인 칩 제거에 적합합니다.
일부 조각가는 적층 재료의 최종 패스에서 보풀을 방지하기 위해 다운컷 볼 엔드밀을 사용합니다. 그러나 다운컷 비트는 절단 부위에 칩이 쌓일 수 있으므로 깊은 황삭에는 덜 적합합니다. 작업에 맞게 나선을 매치하세요: 보이는 표면 마감에는 다운컷, 황삭 및 깊은 캐비티에는 업컷.
한눈에 보는 트레이드오프
- 플랫 엔드밀: 속도 대 표면 마감: 플랫 엔드밀은 재료를 빠르게 제거하고 평평한 바닥을 남겨 황삭 및 평평한 영역에 이상적입니다. 그러나 곡면에서는 계단식 자국이 남아 샌딩이나 마무리 패스가 필요합니다. 황삭 및 평평한 표면에 사용하고, 곡선에는 볼 노즈로 전환하세요.
- 볼 노즈: 마감 품질 대 재료 제거율: 볼 노즈 비트는 매끄러운 3D 윤곽을 만들어 샌딩이 덜 필요하지만, 재료 제거 속도가 느리고 대량 절삭에는 효율성이 떨어집니다. 시간과 공구 수명을 절약하려면 볼 노즈는 마감 패스에만 사용하세요.
- 롱 리치: 깊이 대 강성: 초장형 비트는 깊은 조각을 가능하게 하지만, 휘어지기 쉽습니다. 1/16″ 장거리 업컷 비트는 표준 1/16″ 비트보다 낮은 이송 속도가 필요합니다. 장거리 비트를 사용할 때는 이송 속도와 절삭 깊이를 줄이십시오.
- 다운컷 vs 업컷: 가장자리 품질 vs 칩 배출: 다운컷 비트는 라미네이트의 상단 가장자리를 깨끗하게 유지하지만 칩이 쌓일 수 있습니다. 업컷 비트는 칩을 효율적으로 배출하지만 상단 섬유를 찢을 수 있습니다. 보이는 표면 마감에는 다운컷, 깊은 황삭에는 업컷을 선택하세요.
제품 정보
- 1/2″ 엑스트라 롱 볼 엔드밀 – 절삭 3″ – 전체 길이 5″: 1/2″ 초장형 볼 엔드밀 – 절단 3″ – 전체 길이 5″: 동일한 절단 길이 3″를 유지하면서 더 컴팩트한 전체 길이 5″로 재설계됨; 둥근 경사면 밀링 및 매끄러운 마감의 2D/3D 입체 윤곽 가공에 사용됨; 강성을 높여 편향을 줄여 목재, 합판, 라미네이트의 정밀 절단 가능. 초장형 리치는 척이 공작물에 닿지 않고 깊은 3D 릴리프를 조각할 수 있게 하며, 짧아진 전체 길이는 기존 장형 리치 디자인보다 강성을 향상시킵니다.
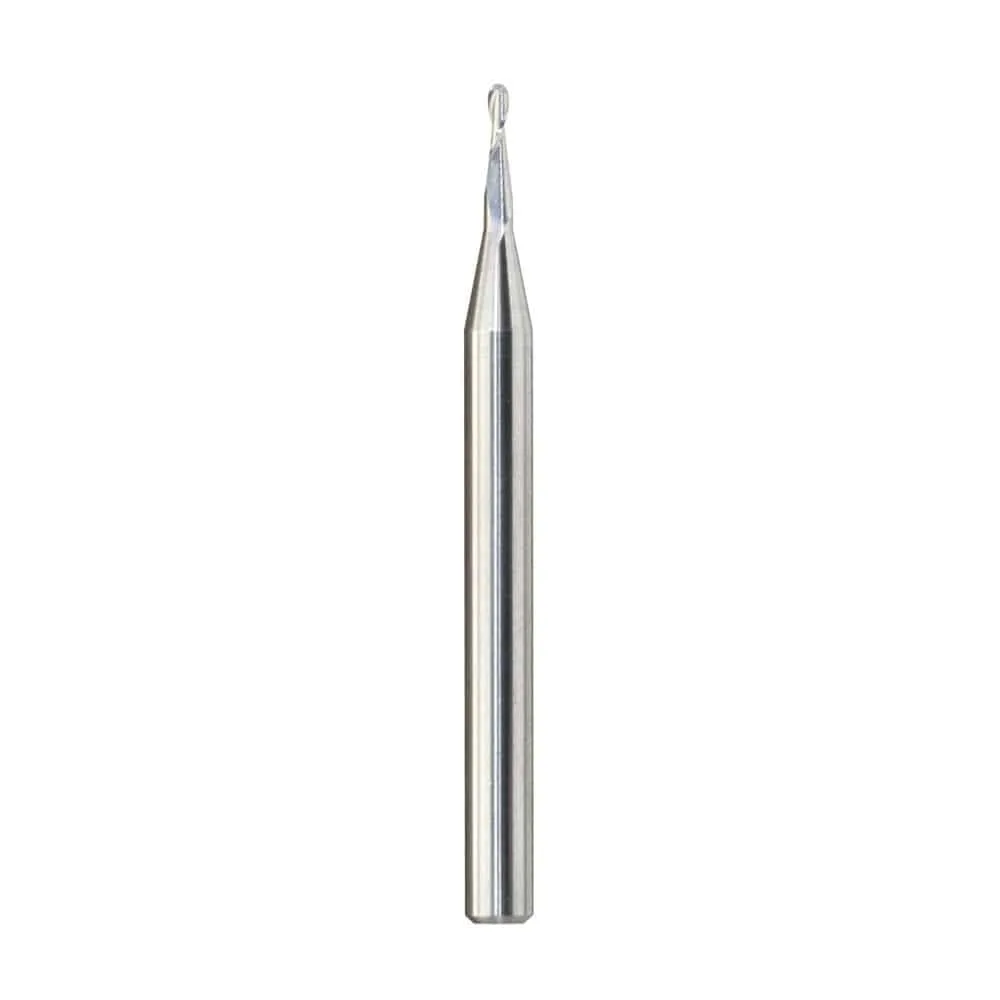
- 1.2mm 미터법 볼 엔드밀: 1.2mm 메트릭 볼 엔드밀: 솔리드 마이크로그레인 카바이드, 2 플루트, 1.2mm 미니어처 볼 엔드밀; 곡선 디테일, 라운드 슬롯, 경사면 및 3D/4D 입체 윤곽을 매끄러운 표면으로 가공하는 데 사용되는 둥근 팁; 목재, 플라스틱, 금속에 적합; 미국산; 생크 크기 3mm, 공구 길이 38mm. 작은 팁 직경은 미니어처 3D 조각의 미세한 디테일을 포착하지만, 3mm 생크는 가벼운 절삭과 더 작은 스핀들로 제한합니다.
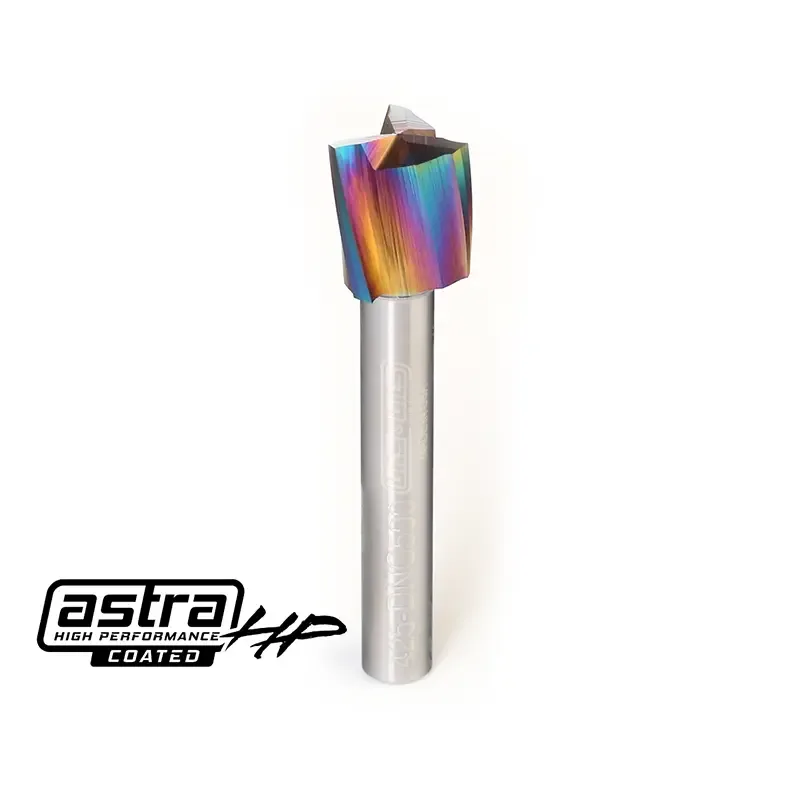
- 1/2인치 트리플 플루트 다운컷 스파이럴 비트 – 생크 1/4인치 (AstraHP 코팅): 1/2″ 트리플 플루트 다운컷 스파이럴 비트 – 1/4″ 생크 (AstraHP 코팅): 1/2″ 생크로 업그레이드하지 않고도 더 넓은 절단 폭이 필요한 소형 스핀들 CNC를 위해 설계된 대구경 다운컷 비트; 1/2″ 절단 직경에 1/4″ 생크를 사용하여 Makita 또는 Dewalt가 장착된 취미용 및 경량 생산 CNC 기계가 패스당 더 많은 재료를 제거 가능; 다운컷은 합판, 멜라민 및 라미네이트 재료에서 상단 모서리를 깨끗하게 유지; AstraHP 코팅은 열 관리와 날 수명 연장에 도움. 이 다운컷 비트는 상단 모서리 찢김이 문제가 되는 라미네이트 재료의 평평한 영역을 거칠게 가공하거나 마무리하는 데 이상적이며, 1/4″ 생크는 일반적인 트리머 라우터에 맞습니다.
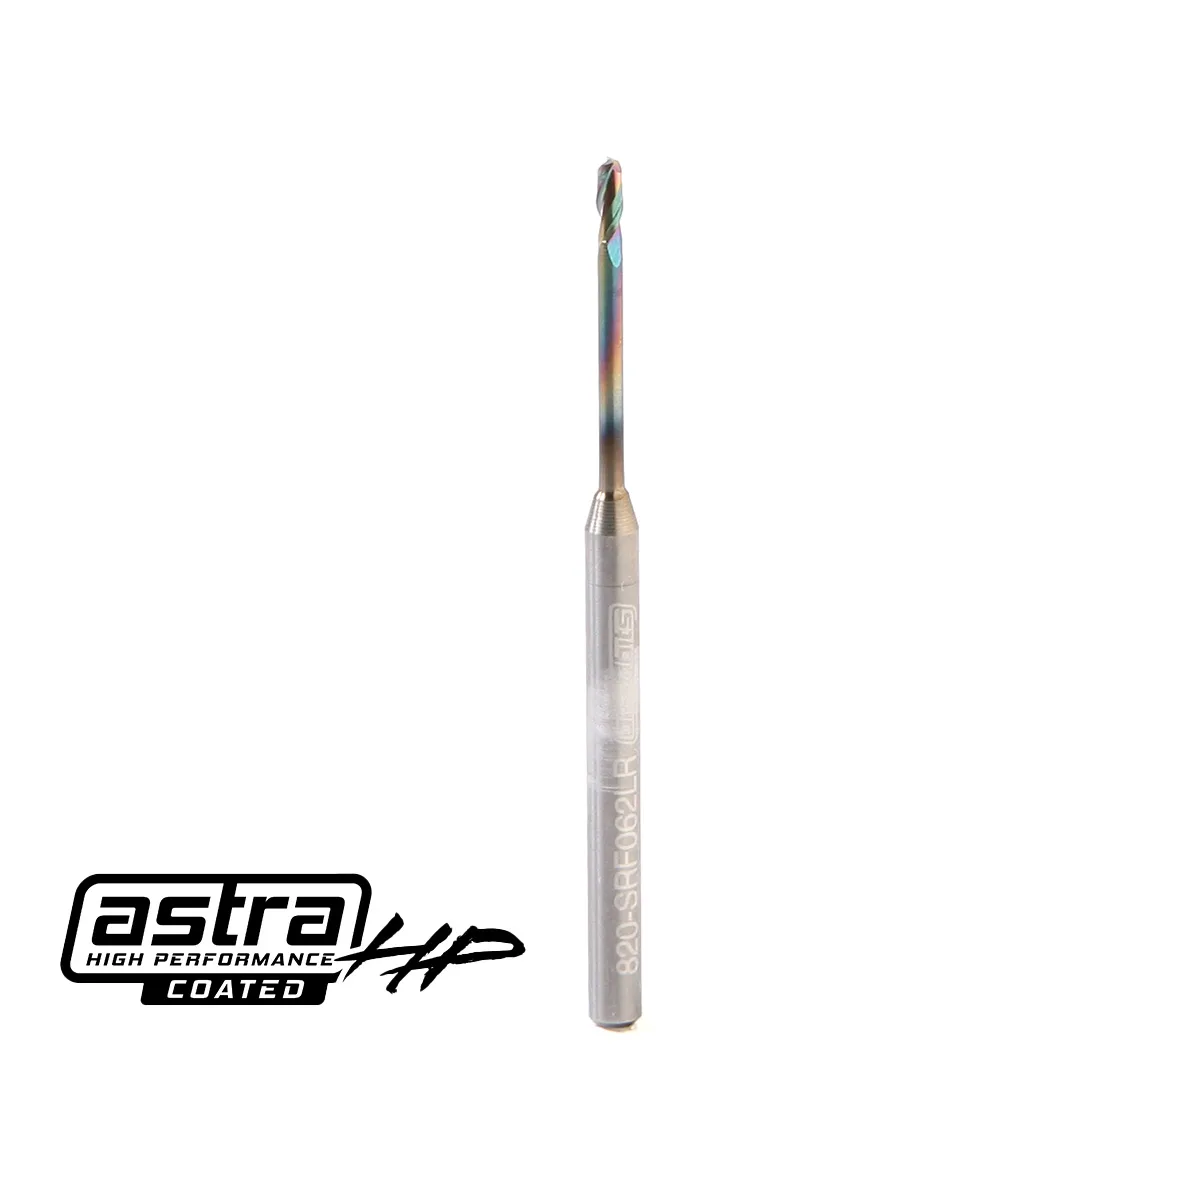
- 1/16″ 롱 리치 업컷 스파이럴 비트 – 1/8″ 생크 (AstraHP 코팅): 긴 리치 업컷 스파이럴 비트 1/16″ – 생크 1/8″ (AstraHP 코팅): 플루트 길이 1/2″에 추가 리치 1/4″를 더해 총 리치 3/4″; AstraHP 코팅 초경 솔리드 카바이드; 팁 직경 1/16″, 생크 1/8″, 절삭 길이 3/16″, 전체 길이 2″; 미국 제조; 리치가 길기 때문에 권장 이송 속도는 표준 1/16″ 비트보다 낮습니다. 추가 리치는 3D 조각에서 깊은 디테일 작업을 가능하게 하지만, 낮은 이송 속도로 인해 변형이나 파손을 방지하기 위해 속도를 늦춰야 합니다.
어떤 비트를 사용해야 하나요?
최적 용도
- 3D 릴리프를 빠르게 러핑한 후 부드러운 윤곽으로 마무리해야 하는 CNC 조각기 사용자
- 합판, 멜라민 또는 라미네이트를 가공하며 깨끗한 상단 모서리가 필요한 목공 작업자
- 소형 스핀들(Makita, Dewalt)을 사용하며 1/2″ 생크 없이 더 큰 절삭 직경을 원하는 취미 사용자
부적합한 용도
- 평평한 바닥과 날카로운 내부 모서리만 필요한 프로젝트에는 플랫 엔드 밀이 단독으로 충분합니다
- 표준 길이 비트로는 도달할 수 없고 롱리치 비트는 과도하게 휘어지는 초심도 조각
- 마무리 패스 없이 최대 재료 제거율이 필요한 생산 환경