빠른 답변
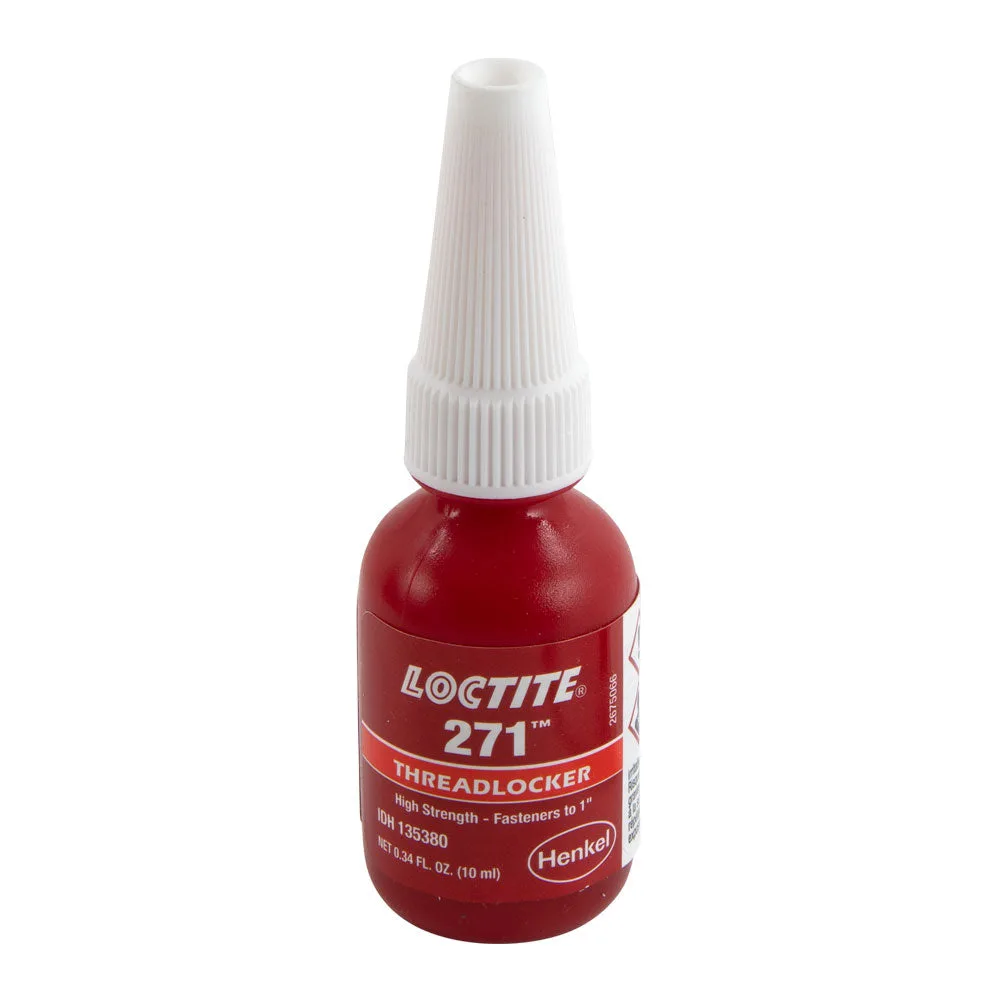
벤치 밀과 선반의 최대 1 인치 직경 체결구가 진동으로 풀리지 않도록 하려면 깨끗하고 기름기 없는 나사산에 Loctite 271 고강도 레드 스레드로커를 사용하세요. 볼트 나사산에 몇 방울 떨어뜨린 후 조립하고 규정 토크로 조인 다음, 기계를 가동하기 전에 24 시간 동안 경화시키세요. 자주 분해하는 체결구에는 중간 강도 스레드로커를 대신 사용하세요.
벤치 밀과 선반 체결구가 풀리는 이유
벤치탑 밀과 선반은 지속적인 진동을 발생시켜 적절히 조여진 볼트도 시간이 지나면 풀리게 합니다. 스레드로커는 맞물리는 나사산 사이의 미세한 틈을 채우고 경화되어 충격과 진동에 저항하는 고체 피막을 형성합니다. Loctite 271 같은 레드 고강도 포뮬러는 나사 체결구의 영구적인 고정 및 밀봉을 위해 설계되었으므로, 자주 교체하는 조정 나사보다는 컬럼 볼트, 헤드 볼트, 모터 마운트와 같은 고정 조인트에 적합합니다.
스레드로커 도포 전 나사산 준비
스레드로커는 깨끗하고 건조한 금속에만 접착됩니다. 오일, 절삭유, 오래된 스레드로커 잔여물은 적절한 경화를 방해합니다. 체결구를 분리하고 깨끗한 천으로 나사산을 닦은 후, 그리스가 있으면 적절한 용제로 세척하고 완전히 건조시키세요. 볼트와 탭 가공된 구멍에 버(burr)나 손상된 나사산이 있는지 검사하고 필요하면 정리하세요. 이 단계를 건너뛰는 것이 스레드로커 조인트가 실패하는 가장 흔한 이유입니다.
도포 및 조인트 조립
병을 흔든 후 볼트 나사산에 몇 방울 떨어뜨려 맞물림 영역 중간 부근의 여러 나사산을 덮으세요. 막힌 구멍의 경우 구멍 안에도 소량을 넣으세요. 체결구를 손으로 꼭 맞을 때까지 조인 다음, 기계 제조사 사양에 따라 토크를 가하세요. 과도하게 도포하면 제품이 낭비되고 원치 않는 곳으로 넘칠 수 있으므로 나사산에 얇게 코팅하는 것으로 충분합니다.
경화 시간 및 예상 사항
Loctite 271는 밀착된 금속 표면 사이에서 공기가 없는 밀폐된 환경에서 경화됩니다. 완전한 강도는 실온에서 24 시간에 걸쳐 발현됩니다. 보통 더 일찍 기계를 다룰 수 있지만, 경화가 완료될 때까지 심한 진동이나 부하는 피하세요. 차가운 작업장 온도는 경화를 늦추므로 난방이 되지 않는 차고에서는 추가 시간을 두세요. 경화되면 조인트는 충격과 진동으로 인한 풀림에 저항하고 누출도 방지합니다.
고강도 스레드로커 안전하게 제거하기
레드 스레드로커는 영구적인 용도로 설계되었으므로 제거하려면 열이 필요합니다. 히트건이나 소형 토치를 사용하여 체결구 주변을 일반적으로 500°F (260°C)로 가열한 후 뜨거울 때 풀어내세요. 주변의 도장된 표면, 플라스틱 부품, 배선을 열로부터 보호하세요. 깁(gib) 조정 나사처럼 자주 분해할 것으로 예상되는 체결구에는 레드 대신 중간 강도 스레드로커를 사용하세요.
벤치 기계에서 레드 스레드로커가 적합한 곳
정상 작동 중에 움직이지 않아야 하는 체결구(컬럼-베이스 볼트, 헤드 볼트, 모터 장착 볼트, 베어링 리테이너를 고정하는 스터드)에는 Loctite 271를 사용하세요. 리드 스크류 너트, 깁 나사, 변경해야 할 조정을 설정하는 체결구에는 사용을 피하세요. 확실하지 않으면 중간 강도로 시작하고 진동이 여전히 조인트를 풀게 하는 경우에만 레드로 업그레이드하세요.
단계별 가이드: 벤치 밀 또는 선반 체결구에 Loctite 271 도포하기
- 분해 및 나사산 청소: 체결구를 분리하고 깨끗한 천으로 볼트와 탭 가공된 구멍을 모두 닦으세요. 오일이나 그리스가 있으면 용제로 세척하고 완전히 건조시키세요. 확인 사항: 나사산이 윤기 나거나 기름지지 않고 칙칙하고 건조해 보여야 합니다.
- 맞춤 및 상태 확인: 볼트를 손으로 돌려 부드럽게 나사산이 맞물리는지 확인하세요. 스레드로커를 도포하기 전에 손상된 나사산을 정리하거나 늘어난 볼트를 교체하세요. 피해야 할 실수: 손상된 나사산 위에 스레드로커를 도포하면 문제를 숨기고 조인트를 약화시킵니다.
- 볼트 나사산에 몇 방울 떨어뜨리기: 병을 흔든 후 맞물림 영역의 여러 나사산을 덮도록 얇게 코팅하세요. 막힌 구멍의 경우 구멍 안에도 소량을 넣으세요. 피해야 할 실수: 조인트를 넘치게 도포하면 과잉분이 짜져 나와 원치 않는 곳에서 경화될 수 있습니다.
- 조립 및 규정 토크로 조이기: 체결구를 손으로 꼭 맞을 때까지 조인 다음, 보정된 렌치를 사용하여 기계 제조사의 토크 사양으로 조이세요. 확인 사항: 토크 값은 스레드로커가 아닌 기계 제조사가 설정합니다.
- 기계 가동 전 경화시키기: 완전한 강도를 위해 실온에서 24 시간을 두세요. 추운 작업장은 더 오랜 시간이 필요합니다. 경화될 때까지 심한 진동이나 부하는 피하세요. 피해야 할 실수: 즉시 기계를 시운전하면 부분 경화로 인해 조인트가 여전히 움직일 수 있습니다.
- 필요 시 열을 가해 제거하기: 체결구를 분리해야 하는 경우 주변을 약 500°F (260°C)로 가열하고 뜨거울 때 풀어내세요. 주변 페인트, 플라스틱, 배선을 보호하세요. 확인 사항: 열을 사용하거나 고강도 조인트를 풀 때는 항상 안전 안경과 장갑을 착용하세요.
언급된 제품
- Loctite 271 고강도 레드 스레드로커: 최대 1 인치(25 mm) 직경 체결구용 Loctite 271 고강도 저점도 레드 스레드로커. 저점도로 좁은 나사산에 스며들 수 있으며, 1 인치 직경 한도는 대부분의 벤치 밀 및 선반 체결구를 포함합니다.
- 안전 안경: 가벼운 금속 프레임, 스프링 힌지 템플, 트윈 브리지 조절식 코 받침대를 갖춘 안전 안경; ANSI Z87.1 충족 또는 초과. 열을 가하거나 체결구를 조일 때는 항상 안경을 착용해야 하며, 조절식 코 받침대는 장시간 작업에도 편안함을 유지해 줍니다.
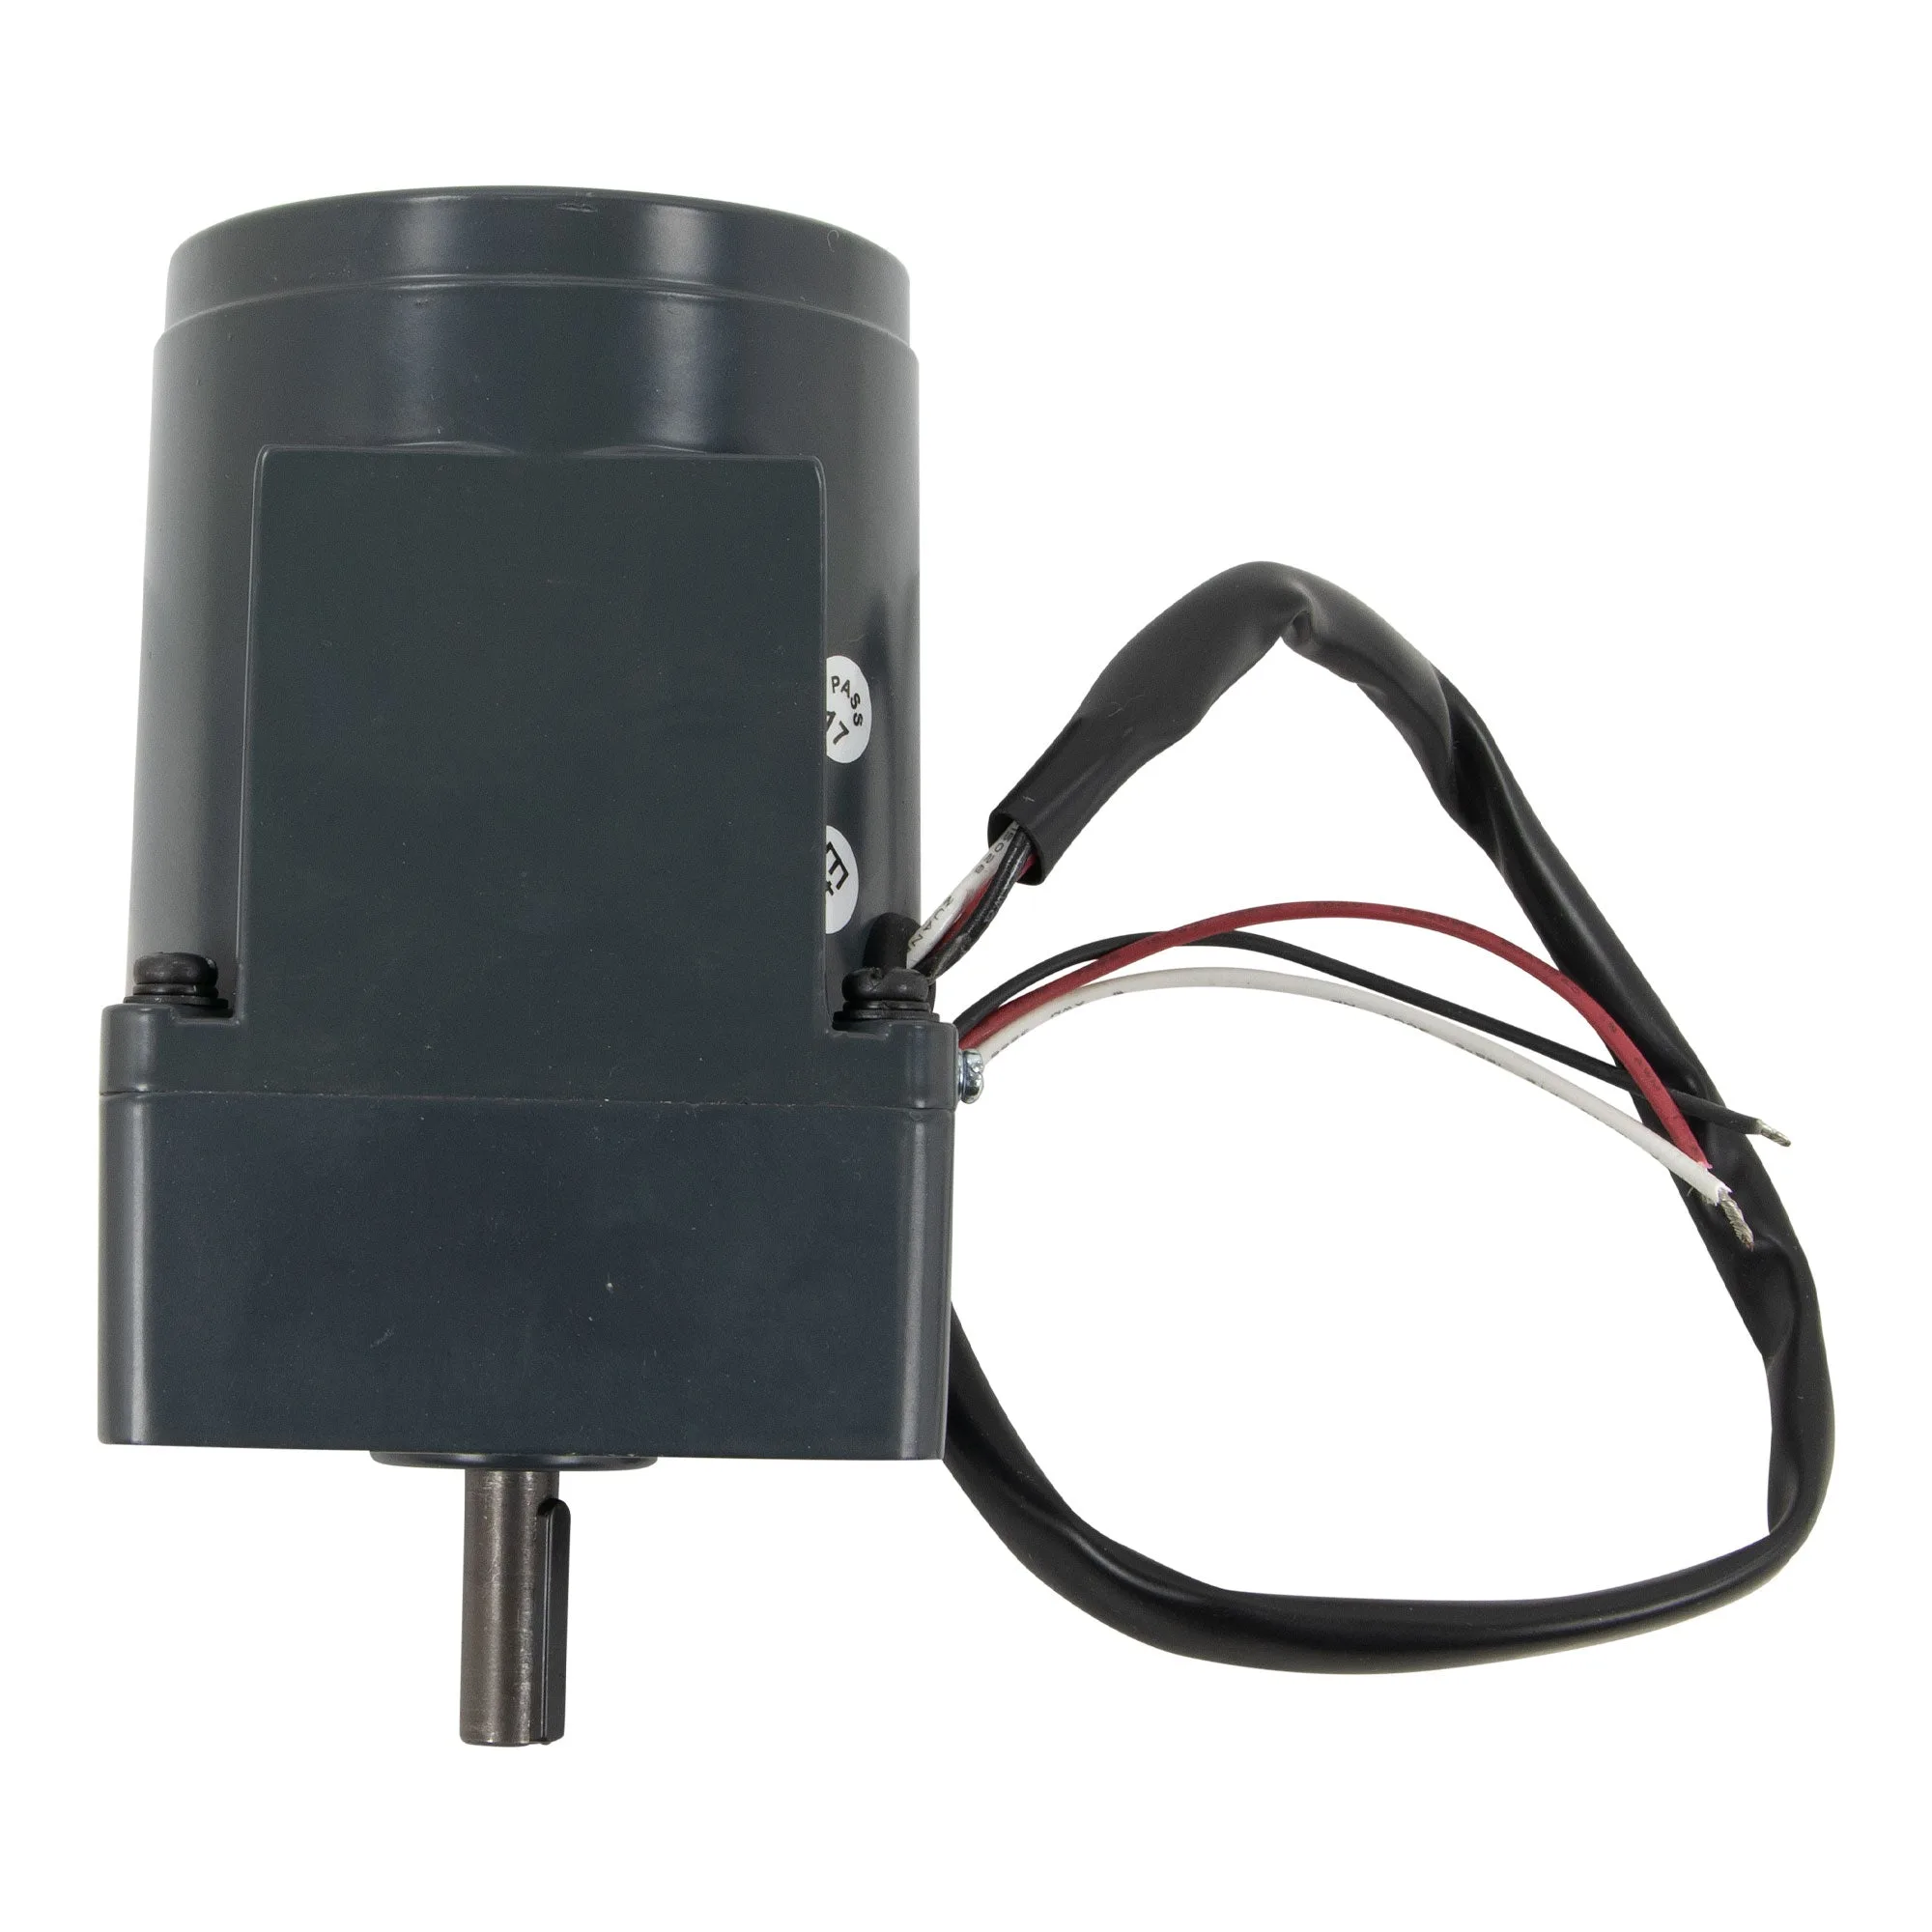
- 모터, Z축 파워 리프트, HiTorque 벤치 밀 디럭스: HiTorque 디럭스 대형 벤치 밀 및 Z축 드라이브에 파워 리프트가 있는 SIEG SX3.5 대형 벤치 밀용 Z축 파워 리프트 모터. 모터 및 마운트 체결구는 지속적인 진동을 받으므로 고강도 스레드로커 사용에 적합합니다.