빠른 답변
M6-1 x 85mm 플랫 헤드 소켓 캡 나사를 설치하려면 먼저 헤드 각도에 맞는 정밀한 카운터싱크를 드릴링한 다음, 육각 드라이버를 사용하여 클래스 12.9 합금강에 권장되는 토크 값으로 조입니다.
카운터싱크 깊이가 중요한 이유
플랫 헤드 나사는 카운터싱크가 헤드 각도와 일치할 때만 표면과 평평하게 맞습니다. 언더컷은 헤드를 돌출시키고, 오버컷은 소재를 약화시킵니다. M6 플랫 헤드 육각 소켓 나사의 경우 헤드 각도는 일반적으로 82° 또는 100°이므로 드릴링 전에 확인하십시오.
클래스 12.9 합금강은 표준 10.9 또는 18-8 스테인리스보다 단단합니다. 날카로운 초경합금 팁 카운터싱크 비트를 사용하십시오. 무딘 비트는 채터링이 발생하거나 구멍이 커져 끼워맞춤이 망가질 수 있습니다.
12.9 합금강의 토크 한도
클래스 12.9은 고강도(인장강도 ~1700 MPa)이지만 10.9보다 취성이 더 큽니다. 과도한 토크는 헤드 파손이나 나사산 손상을 일으킬 수 있습니다. M6-1 x 85mm 플랫 헤드 나사의 경우 안전한 작업 토크 범위는 강재에서 8–12 Nm(6–9 ft-lb)이고, 알루미늄에서 6–9 Nm(4.5–6.5 ft-lb)입니다. 항상 교정된 토크 렌치 또는 드라이버를 사용하십시오.
설치 단계
- 1. 파일럿 구멍 드릴링: 두 소재 모두에 5.0 mm 직경의 파일럿 구멍을 드릴링하십시오. 카운터싱크에는 나사 헤드 각도(82° 또는 100°)에 맞는 비트를 사용하십시오. 조임 후 플랫 헤드는 표면 아래 0.1–0.2 mm에 위치해야 합니다. 흔한 실수: 카운터싱크에 표준 드릴 비트를 사용하는 것 — 헤드 각도와 맞지 않아 틈이 생깁니다.
- 2. 나사산 결합 확인: M6-1 x 85mm 나사는 부분 나사산입니다. 나사산 부분(일반적으로 ~40–50 mm)이 하부 소재에 완전히 결합되는지 확인하십시오. 나사산이 없는 생크가 탭 가공된 구멍에 위치하면 조인트가 느슨해집니다. 두꺼운 소재의 경우 전체 나사산 나사 또는 더 긴 길이가 필요할 수 있습니다.
- 3. 윤활제 도포(선택 사항이지만 권장): 나사산에 가벼운 기계유 한 방울 또는 방착제를 바르면 합금강의 갈링을 줄이고 토크 판독값을 더 일관되게 만듭니다. 무거운 그리스는 사용하지 마십시오 — 이물질이 끼일 수 있습니다. 아연 도금 나사에 윤활제를 생략하면 채터링과 부정확한 토크가 발생할 수 있습니다.
- 4. 단계별 토크 조임: 육각 키 또는 비트 드라이버를 사용하십시오. 최종 토크의 50%까지 조인 다음 8–12 Nm로 마무리하십시오. 여러 나사의 경우 별 모양 패턴으로 하중을 고르게 분산하십시오. 과도한 토크는 12.9 플랫 헤드 나사의 헤드 파손 주요 원인입니다.
- 5. 평평한 맞춤 확인: 최종 토크 후 나사 헤드 위로 직선자를 대십시오. 헤드가 표면 위에 있으면 제거하고 카운터싱크를 더 깊게 하십시오. 0.3 mm 이상 아래에 있으면 카운터싱크가 너무 깊은 것이므로 와셔로 교체하거나 더 긴 나사를 사용하십시오. 돌출된 헤드는 걸리거나 간섭 문제를 일으킬 수 있고, 함몰된 헤드는 클램핑력을 감소시킵니다.
제품 정보
-
M6-1 X 85mm 소켓 캡 나사 | 플랫 헤드 육각 소켓 드라이브 | 부분 나사산 | 클래스 12.9 합금강 아연 도금(100 / 패키지): 클래스 12.9 합금강에 아연 도금, 플랫 헤드, 육각 소켓 드라이브, 부분 나사산으로 제작된 M6-1 x 85mm 소켓 캡 나사. 아연 도금은 기계 및 지그용 내식성을 제공하며, 12.9 등급은 높은 클램핑력을 제공하지만 취성 방지를 위해 신중한 토크 제어가 필요합니다.
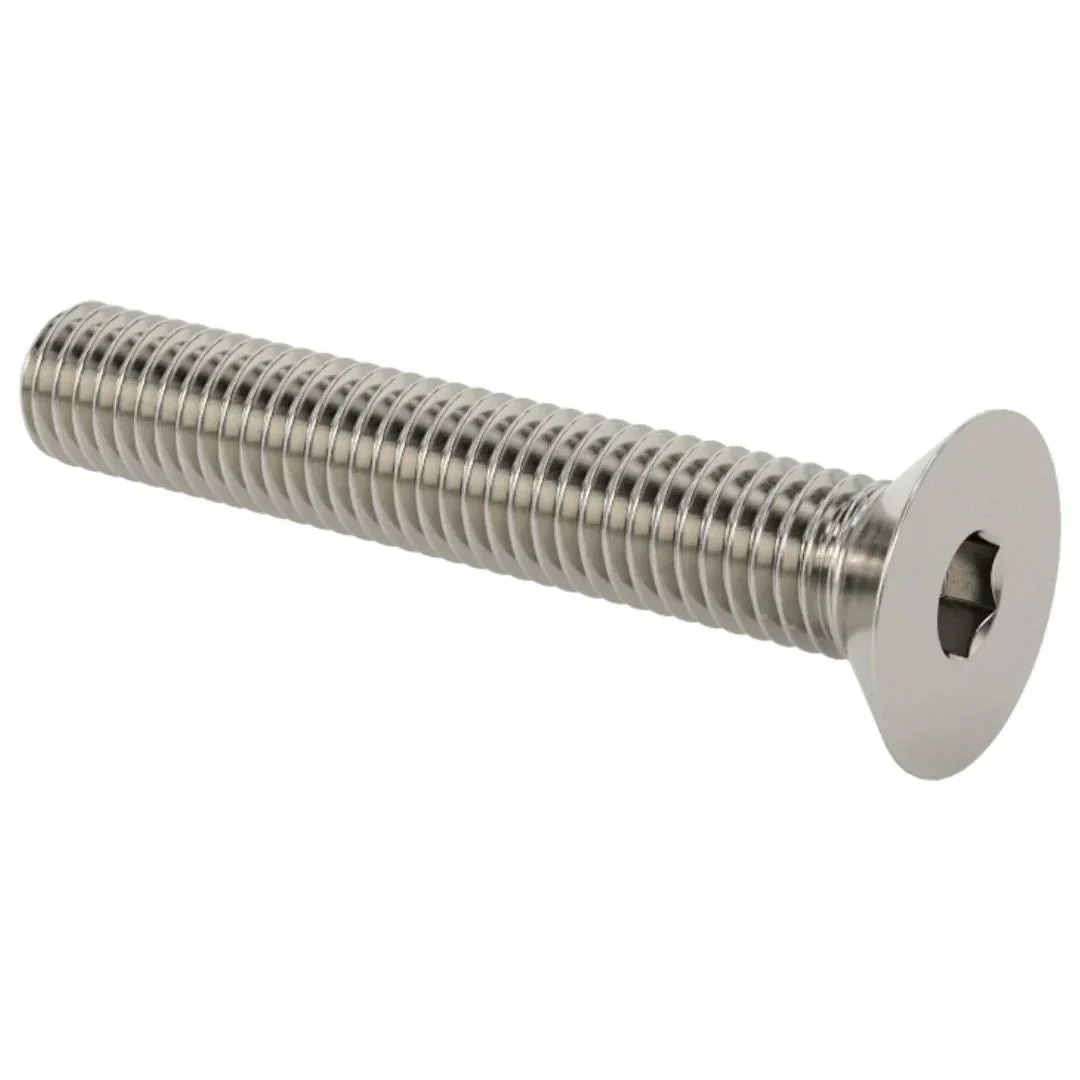
M6-1 X 85mm 소켓 캡 나사 | 플랫 헤드 육각 소켓 드라이브 | 부분 나사산 | 클래스 12.9 합금강 아연 도금(100 / 패키지)