빠른 답변
M8-1.25 접시머리 육각 소켓 나사를 안정적으로 설치하려면 꼭 맞는 육각 렌치를 사용하고, 적절한 토크(Class 10.9 기준 약 20-25 Nm)를 가하며, 자리파기 깊이가 나사 머리 각도와 일치하도록 하여 벗겨짐이나 균열을 방지하십시오.
접시머리 나사에 특별한 주의가 필요한 이유
접시머리 육각 소켓 나사는 정확한 자리파기 각도(미터법 기준 일반적으로 90°)에 의존하여 표면에 평평하게 자리 잡습니다. 자리파기가 너무 얕으면 머리가 돌출되고, 너무 깊으면 머리가 표면 아래로 가라앉아 체결력을 감소시킵니다. 두 조건 모두 육각 소켓이 벗겨지거나 재료가 갈라질 위험을 높입니다.
Mutual Screw & Supply의 M8-1.25 x 170mm 변형 제품은 Class 10.9 강도 등급의 아연 도금 합금강으로 제작되었습니다. 이 높은 인장 강도는 나사가 상당한 토크를 견딜 수 있음을 의미하지만, 접시머리 디자인은 드라이브 손상을 방지하기 위해 여전히 정밀한 정렬이 필요합니다.
일반적인 설치 실수
마모되었거나 부적합한 육각 렌치를 사용하는 것이 소켓 벗겨짐의 빈번한 원인입니다. 항상 드라이브 크기(M8 접시머리 나사의 경우 일반적으로 5mm)에 맞는 미터법 육각 렌치를 사용하십시오. 볼엔드 렌치는 각진 접근에 편리하지만 토크 용량을 감소시키므로 최종 조임에는 직선 렌치로 전환하십시오.
과도한 토크 적용도 또 다른 문제입니다. Class 10.9 합금강은 높은 하중을 견딜 수 있지만, 접시머리의 얇은 프로파일로 인해 토크가 재료의 항복 강도를 초과하면 머리가 전단될 수 있습니다. 대부분의 응용 분야에서 M8-1.25 접시머리 나사의 안전한 시작점은 토크 렌치를 20-25 Nm으로 설정하는 것입니다.
설치 진단 가이드
- 증상: 나사 머리가 표면 위로 돌출됨: 가능한 원인: 자리파기가 너무 얕거나 구멍에 버(burr)가 제거되지 않았습니다. 조치: 90° 자리파기 비트를 사용하여 자리파기를 약간 더 깊게(0.5-1mm) 가공하십시오. 먼저 폐기용 나사로 테스트하십시오. 가공 후에도 머리가 여전히 돌출되면 중단하고 자리파기 각도가 90°인지 확인하십시오. 일부 미터법 접시머리는 82°를 사용합니다.
- 증상: 조이는 동안 육각 소켓이 벗겨짐: 가능한 원인: 마모된 육각 렌치, 부적합한 크기 또는 과도한 토크. 조치: 새 미터법 육각 렌치(5mm)를 사용하고 점진적으로 토크를 가하십시오. 20 Nm 미만에서 벗겨짐이 발생하면 렌치가 마모된 것입니다. 낮은 토크에서 소켓이 벗겨지면 중단하십시오. 나사에 결함이 있거나 드라이브 크기가 잘못되었을 수 있습니다. 나사와 렌치를 교체하십시오.
- 증상: 조인 후 나사가 헐거워짐: 가능한 원인: 나사산이 크로스 스레드되었거나 구멍이 M8-1.25로 탭 가공되지 않았습니다. 조치: 나사를 제거하고 나사산 손상을 검사한 후 M8-1.25 탭을 구멍에 통과시키십시오. 진동이 있는 경우 나사 고정제를 사용하십시오. 재탭 후에도 나사가 여전히 헐거우면 구멍이 너무 클 수 있습니다. 더 긴 나사를 선택하거나 나사 인서트를 사용하십시오.
제품 정보
-
M8-1.25 X 170mm 소켓 캡 나사 | 접시머리 육각 소켓 드라이브 | Class 10.9 아연 도금 합금강 (12 / 패키지): 이 M8-1.25 x 170mm 소켓 캡 나사는 아연 도금 합금강으로 제조되었으며 육각 소켓 드라이브를 특징으로 합니다. 아연 도금은 내식성을 제공하여 습기 노출이 중간 정도인 실내 기계 및 공구에 적합합니다.
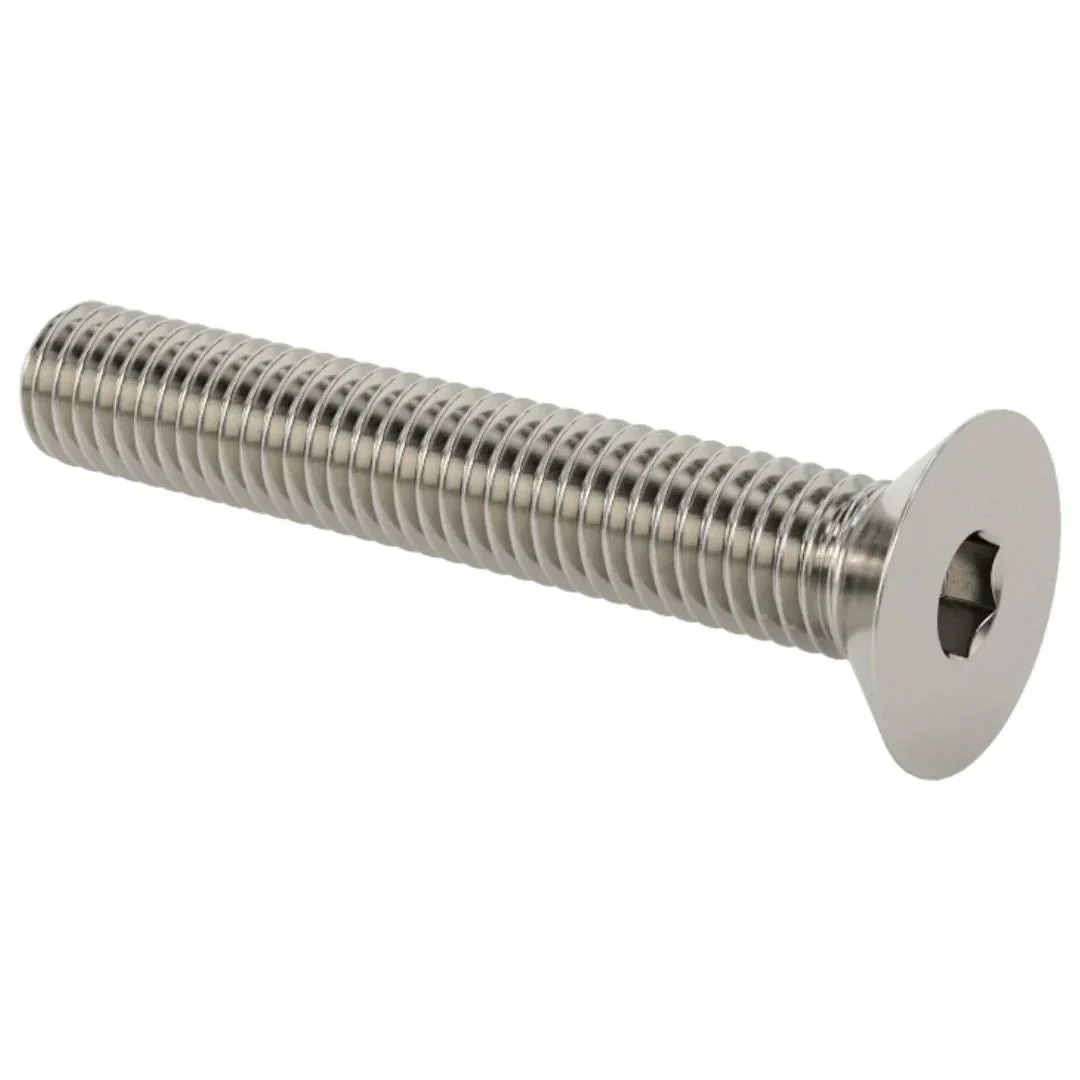
M8-1.25 X 170mm 소켓 캡 나사 | 접시머리 육각 소켓 드라이브 | Class 10.9 아연 도금 합금강 (12 / 패키지)