빠른 답변
3D 조각에는 볼 노즈 나선형 비트를 사용하고, 얕은 절삭 깊이를 설정하고, 적당한 이송 속도를 유지하며, 비트 직경을 세부 크기에 맞추십시오. 황삭에는 큰 비트로 시작하고, 정삭에는 작은 비트로 전환하십시오.
3D 조각에서 비트 직경이 중요한 이유
3D 조각은 비트의 볼 끝에 의존하여 부드럽고 둥근 윤곽을 만듭니다. 3/8″ 볼 노즈와 같은 더 큰 직경의 비트는 황삭 패스에서 재료를 더 빨리 제거하지만 좁은 모서리에는 도달할 수 없습니다. 1/16″ 볼 노즈와 같은 더 작은 비트는 미세한 디테일과 좁은 슬롯을 조각하지만 파손을 방지하기 위해 더 느린 이송 속도와 더 많은 패스가 필요합니다.
절충점: 업컷 나선형 대 직선 플루트
업컷 디자인의 볼 노즈 나선형 비트는 칩을 위로 당겨 깊은 포켓에서 폐기물을 제거하고 열 축적을 줄입니다. 절충점은 다운컷 또는 직선 플루트에 비해 상단 가장자리의 표면 마감이 약간 거칠다는 것입니다. 상단 표면이 완성면인 3D 조각의 경우, 가벼운 정삭 패스를 따르면 일반적으로 허용됩니다.
단계별: 3D 조각을 위한 볼 노즈 나선형 비트 사용
- 작업에 맞는 비트 크기 선택: 황삭에는 더 큰 비트(예: 3/8″)를 선택하고 정삭 디테일에는 더 작은 비트(예: 1/16″)를 선택하십시오. 비트 직경을 모델의 가장 작은 반경과 일치시키십시오. 가장 작은 디테일보다 큰 비트를 사용하면 절삭되지 않은 재료가 남습니다.
- 패스당 절삭 깊이 설정: 3/8″ 비트의 경우, 견목에서 패스당 0.04–0.06 인치로 시작하십시오. 1/16″ 비트의 경우, 패스당 0.01–0.02 인치로 줄이십시오. 패스당 비트 직경의 절반을 초과하지 마십시오. 작은 비트에 너무 깊은 절삭은 파손의 가장 흔한 원인입니다.
- 이송 속도 및 스핀들 속도 조정: 황삭의 경우 3/8″ 비트를 16,000 RPM, 이송 속도 80–120 IPM으로 작동하십시오. 1/16″ 비트의 경우, 18,000–20,000 RPM에서 이송을 30–50 IPM으로 늦추십시오. 떨림 없이 일정한 절삭음을 들어보십시오. 비트가 삐걱거리거나 기계가 진동하면 이송 속도 또는 RPM을 줄이십시오.
- 황삭 패스와 정삭 패스 프로그래밍: CAM 소프트웨어에서 더 큰 스텝오버(비트 직경의 40–50%)로 황삭 툴패스를 생성하고 5–10%의 스텝오버로 정삭 툴패스를 생성하십시오. 정삭 패스에는 클라임 밀링을 사용하여 찢김을 줄이십시오. 깊은 모델에서 황삭 패스를 건너뛰면 비트에 스트레스가 가해져 변형이 발생할 수 있습니다.
- 칩 배출 및 비트 냉각 확인: 깊은 포켓의 경우, 칩을 제거하기 위해 펙킹 또는 램프 플런지 전략을 사용하십시오. 업컷 나선형이 도움이 되지만, 비트 주변에 칩이 쌓이면 깊이를 줄이거나 패스 사이에 지연 시간을 추가하십시오. 쌓인 칩은 과열을 유발하고 비트 수명을 단축시킵니다. AstraHP와 같은 코팅 비트는 더 시원하게 작동하지만 여전히 배출 공간이 필요합니다.
3D 조각을 위한 비트 선택
-
3/8″ 볼 노즈 나선형 비트 – 1/4″ 생크 (AstraHP 코팅): 3/8″ 볼 노즈, 1/4″ 생크, AstraHP 코팅 초경, 1″ 절삭 길이, 업컷, 2 플루트, 권장 RPM 16,000. 황삭 패스 및 중간 디테일 3D 윤곽에 적합합니다. 더 큰 직경은 더 빠르게 절삭하지만 더 거친 마감을 남깁니다.
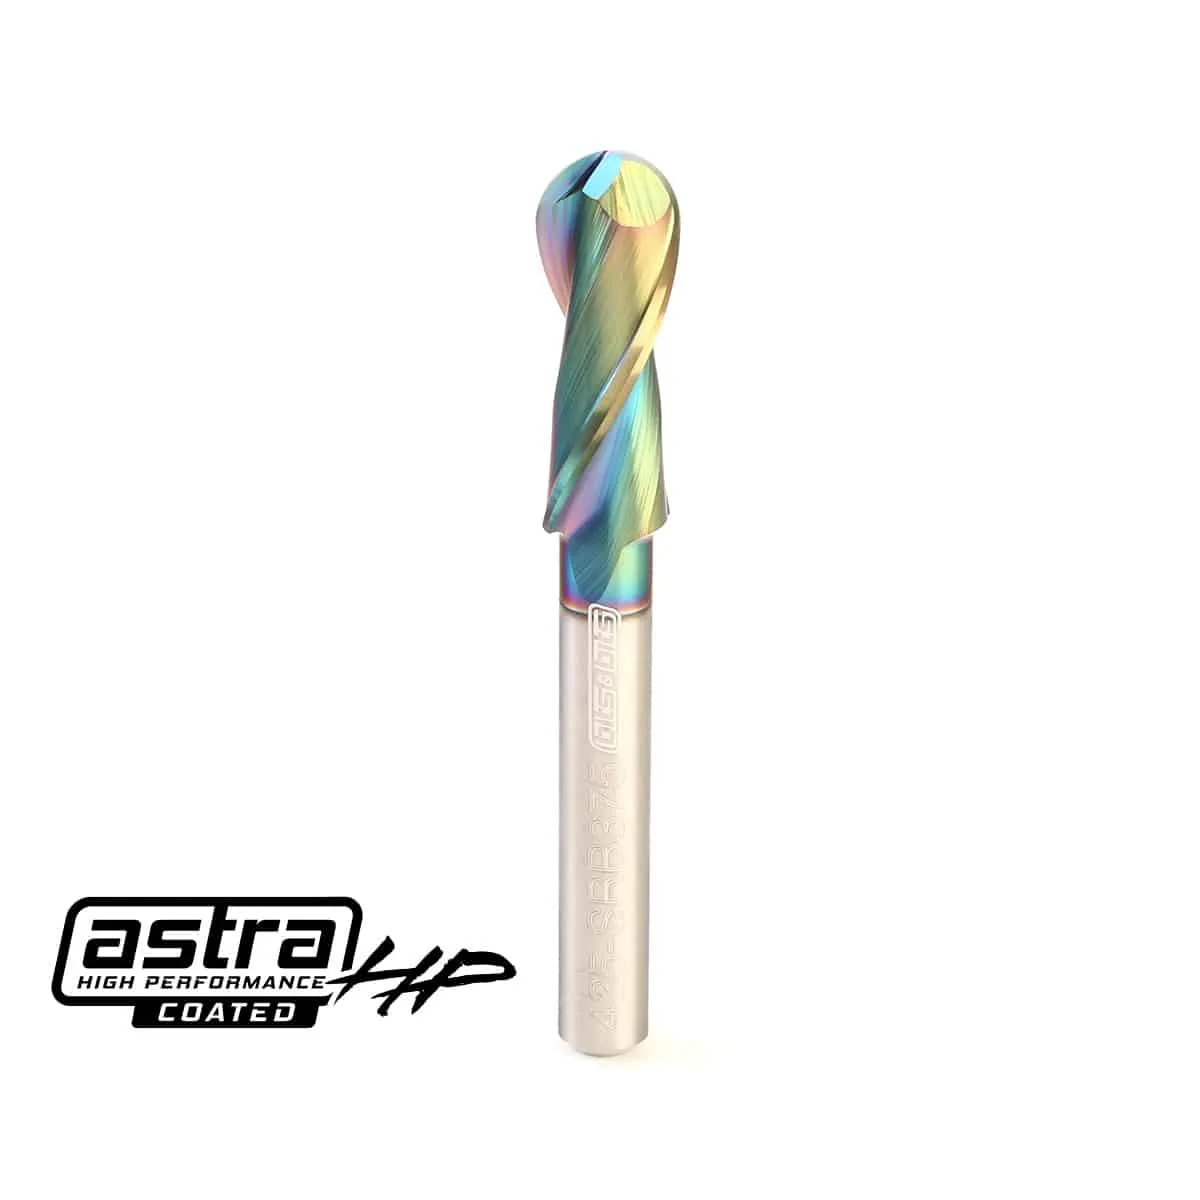
3/8″ 볼 노즈 나선형 비트 – 1/4″ 생크 (AstraHP 코팅)
-
1/16″ 볼 노즈 나선형 비트 (AstraHP 코팅): 1/16″ 볼 노즈, 1/4″ 생크, AstraHP 코팅 초경, 1/4″ 절삭 길이. 미세 디테일 및 좁은 반경 작업에 이상적입니다. 작은 팁은 파손을 방지하기 위해 느린 이송과 여러 패스가 필요합니다.
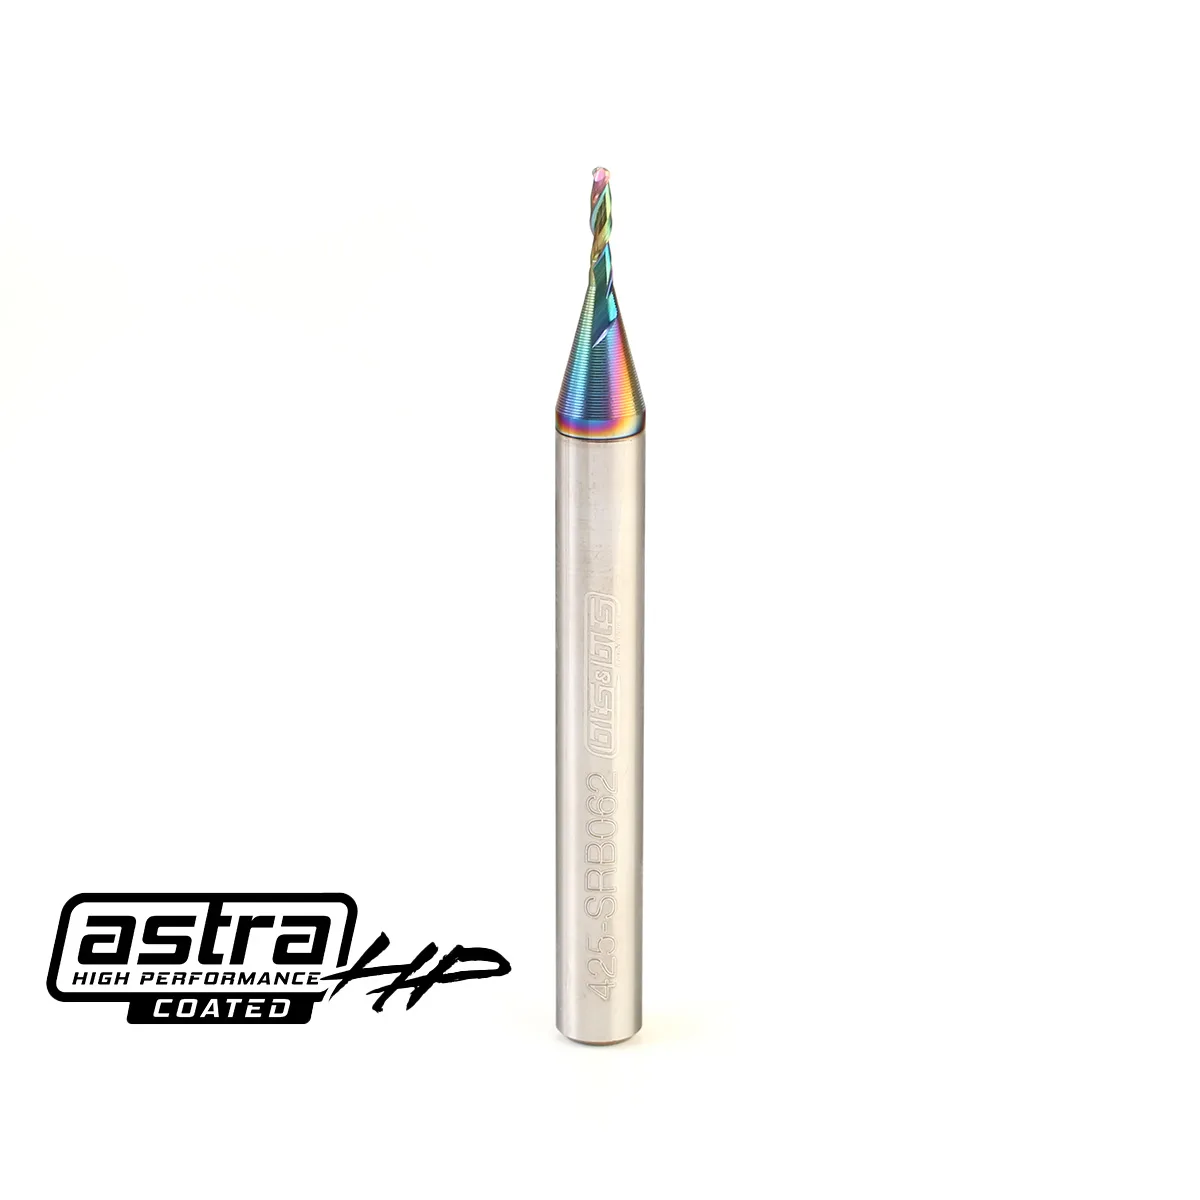
1/16″ 볼 노즈 나선형 비트 (AstraHP 코팅)