Snel antwoord
Gebruik een neerwaarts snijdende spiraalfrees wanneer het bovenvlak het zichtbare oppervlak is en je een iets ruwere onderrand kunt accepteren. Kies een compressiespiraalfrees wanneer beide vlakken schoon moeten zijn en je het gereedschap zo kunt instellen dat de compressieovergang onder het materiaal ligt. Voor de meeste multiplex kastdelen geeft een compressiefrees over het algemeen de beste randkwaliteit.
Hoe neerwaarts snijdende en compressiespiraalfrezen verschillen
Neerwaarts snijdende spiraalfrezen duwen spanen naar beneden, waardoor het bovenste fineer tegen de kern wordt gedrukt en uitscheuren op het bovenvlak wordt voorkomen. Het nadeel is dat de onderrand kan uitscheuren omdat de frees naar boven uittreedt. Compressiespiraalfrezen combineren opwaarts en neerwaarts snijdende groeven over de snijlengte. Het opwaarts snijdende deel snijdt de onderkant, terwijl het neerwaarts snijdende deel de bovenkant snijdt. Het overgangspunt—de zogenaamde spiraalwissel—moet onder het materiaaloppervlak liggen om het compressie-effect te laten werken. Als je materiaal dunner is dan de spiraalwissel, verlies je het voordeel op het ondervlak.
Wanneer neerwaarts snijdende frezen winnen op multiplex
Neerwaarts snijdende frezen zijn de juiste keuze wanneer slechts één zijde van het multiplex zichtbaar is en je uitscheuren op dat zichtbare vlak wilt voorkomen. Ze werken ook goed voor dunne fineerlagen of gelamineerde materialen waar het bovenoppervlak kwetsbaar is. Omdat neerwaarts snijdende frezen spanen naar beneden afvoeren, kunnen ze spanen in de snede ophopen als je stofafzuiging zwak is, dus gebruik sterke afzuiging. Een neerwaarts snijdende frees kost ook minder dan een vergelijkbare compressiefrees, wat belangrijk is voor werkplaatsen die veel kleine onderdelen produceren.
Wanneer compressiefrezen winnen op multiplex
Compressiespiraalfrezen zijn de standaard voor dubbelzijdig melamine, multiplex en gefineerde panelen waar beide vlakken schoon moeten zijn. Ze elimineren de noodzaak om onderdelen om te draaien of een tweede bewerking uit te voeren. De sleutel is het afstemmen van de spiraalwissel op je materiaaldikte. Een frees met een spiraalwissel van 0.375 inch vereist bijvoorbeeld materiaal dikker dan 0.375 inch om de overgang binnen de snede te houden. Als je dunner materiaal snijdt, kan het ondervlak nog steeds uitscheuren. Compressiefrezen zijn ook duurder en vereisen een hoger minimum toerental om effectief te werken.
Gereedschapsgeometrie afstemmen op je snede
Snijdiameter en snijlengte beïnvloeden spaanafvoer en stijfheid. Een compressiefrees van 1/2 inch met een snijlengte van 2 inch kan diepe sneden in dik multiplex aan, maar vereist een stabiele opstelling. Kleinere neerwaarts snijdende frezen, zoals een lange reikwijdte frees van 1/16 inch, zijn voor detailwerk of dun materiaal, niet voor zwaar randfrezen. Controleer altijd het aanbevolen toerental voor het specifieke gereedschap; bijvoorbeeld, de Whiteside SBU25-2 vlakfrees vermeldt 10,000 toeren, maar dat is voor vlakfrezen, niet voor randfrezen. Begin voor het frezen van multiplex randen met het door de fabrikant aanbevolen toerental voor die frees en pas aan op basis van snijkwaliteit en spaandikte.
Afwegingen in één oogopslag
- Randkwaliteit op beide vlakken: Compressiefrezen snijden zowel boven als onder schoon wanneer de spiraalwissel onder het materiaal ligt. Neerwaarts snijdende frezen beschermen alleen het bovenvlak. Kies compressie voor dubbelzijdige panelen; kies neerwaarts snijdend voor eenzijdige zichtvlakken.
- Beperkingen materiaaldikte: Compressiefrezen hebben materiaal nodig dat dikker is dan de spiraalwissel (bijv. 0.375 inch voor de 1/2-inch frees) om correct te werken. Neerwaarts snijdende frezen hebben geen dergelijk minimum. Controleer je dunste materiaal voordat je een compressiefrees koopt.
- Kosten en complexiteit: Compressiefrezen kosten meer en vereisen een correcte instelling en toerental. Neerwaarts snijdende frezen zijn eenvoudiger en goedkoper, maar kunnen een tweede bewerking of het omdraaien vereisen voor schone onderranden. Budget en productievolume bepalen welke afweging acceptabel is.
Productfeiten
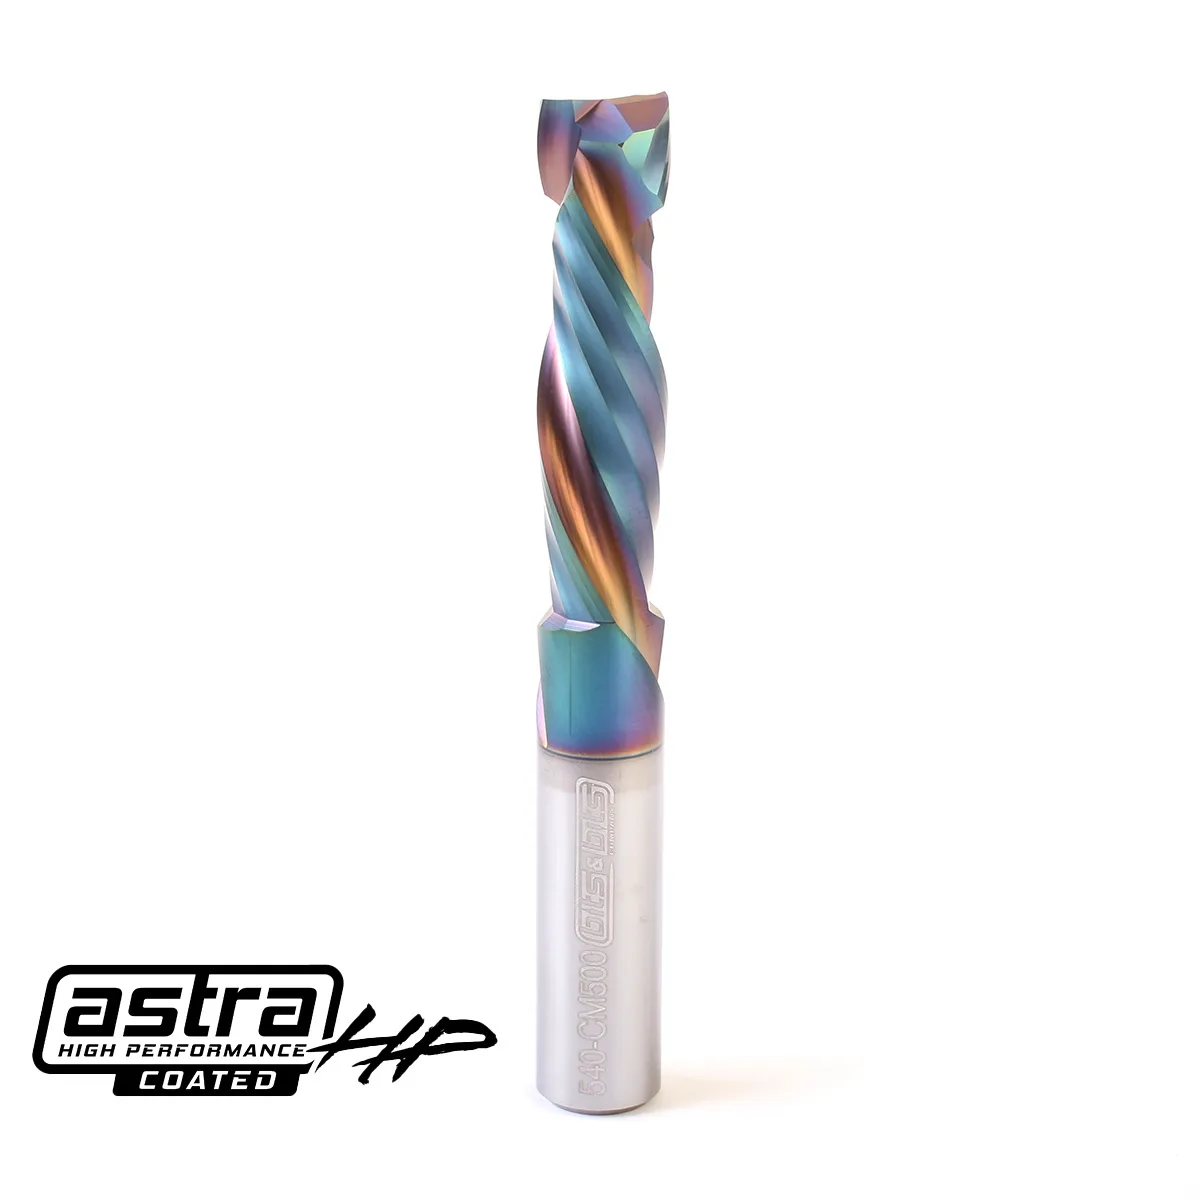
- 1/2″ Compressiespiraalfrees – 2″ snede – bovenfrees & CNC (AstraHP gecoat): 1/2′′ Compressiespiraalfrees – 2′′ snede – bovenfrees & CNC (AstraHP gecoat) heeft een spiraalwissel van 0.375 inch en een snijlengte van 2 inch. Deze frees is ontworpen voor dubbelzijdig schone sneden in multiplex dikker dan 0.375 inch, waardoor het een sterke keuze is voor kastdelen en meubelpanelen.
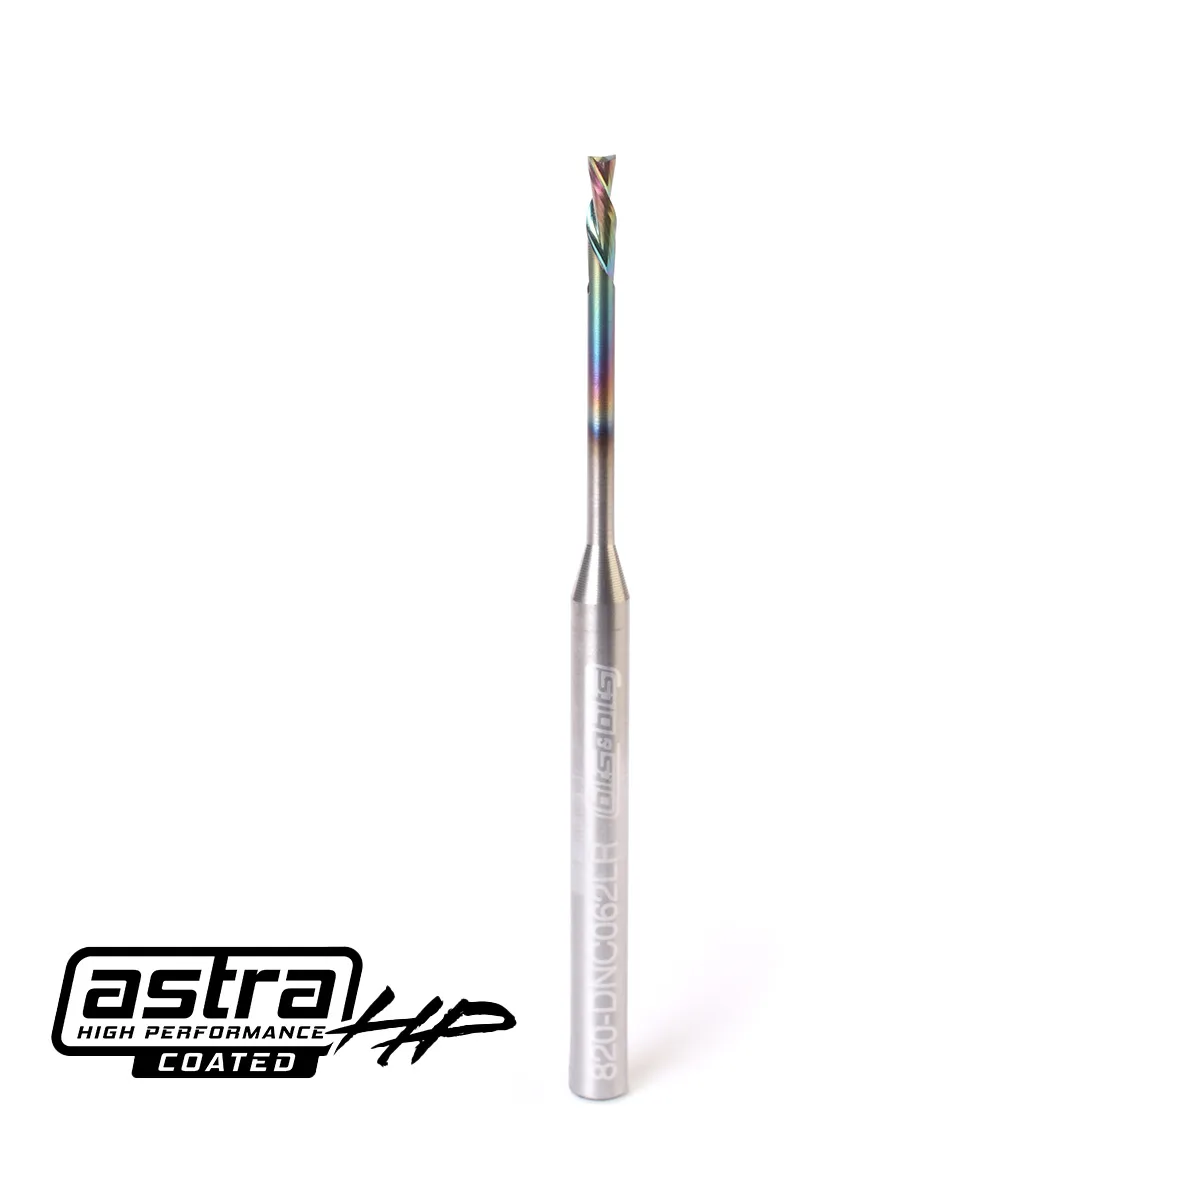
- 1/16″ Lange reikwijdte neerwaarts snijdende spiraalfrees – 1/8″ schacht (AstraHP gecoat): 1/16′′ Lange reikwijdte neerwaarts snijdende spiraalfrees – 1/8′′ schacht (AstraHP gecoat) heeft een reikwijdte van 3/4 inch en een snijlengte van 3/16 inch. De lange reikwijdte en kleine diameter zijn geschikt voor gedetailleerd neerwaarts snijdend werk in dun multiplex of fineer waar uitscheuren van het bovenvlak de belangrijkste zorg is.
Welke frees moet je gebruiken?
Het beste voor
- Werkplaatsen die dubbelzijdig multiplex of melamine snijden waar beide vlakken schoon moeten zijn
- Productieruns waar het omdraaien van onderdelen niet praktisch is
- Materialen dikker dan 0.375 inch bij gebruik van de 1/2-inch compressiefrees
Niet voor
- Dun multiplex onder 0.375 inch bij gebruik van een compressiefrees met een spiraalwissel van 0.375 inch
- Eenzijdige sneden waar alleen het bovenvlak belangrijk is en het budget beperkt is
- Detailwerk in dun materiaal waar een kleine neerwaarts snijdende frees geschikter is