Snel antwoord
Installeer M6-1 x 85mm platte inbusbout met cilinderkop door eerst een nauwkeurige verzinking te boren die overeenkomt met de kophoek en vervolgens met een inbussleutel aan te draaien tot de aanbevolen waarde voor klasse 12.9 gelegeerd staal.
Waarom de verzinkingsdiepte belangrijk is
Platte bouten liggen alleen vlak met het oppervlak wanneer de verzinking overeenkomt met de kophoek. Een te ondiepe verzinking laat de kop uitsteken; een te diepe verzinking verzwakt het materiaal. Voor M6 platte inbusbouten is de kophoek doorgaans 82° of 100° — controleer dit vóór het boren.
Klasse 12.9 gelegeerd staal is harder dan standaard 10.9 of 18-8 roestvrij staal. Gebruik een scherpe verzinkboor met hardmetalen punt. Botte boren kunnen trillen of het gat te groot maken, waardoor de passing verloren gaat.
Aandraaimomenten voor 12.9 gelegeerd staal
Klasse 12.9 is hoogsterk (treksterkte ~1700 MPa) maar ook brozer dan 10.9. Te vast aandraaien kan de kop afbreken of de schroefdraad beschadigen. Voor M6-1 x 85mm platte bouten is een veilig werktuigkundig aandraaimoment 8–12 Nm (6–9 ft-lb) in staal en 6–9 Nm (4.5–6.5 ft-lb) in aluminium. Gebruik altijd een gekalibreerde momentsleutel of -schroevendraaier.
Installatiestappen
- 1. Boor het voorboorgat: Boor een voorboorgat van 5.0 mm diameter door beide materialen. Gebruik voor het verzinken een boor die overeenkomt met de kophoek van de bout (82° of 100°). De platte kop moet na het vastdraaien 0.1–0.2 mm onder het oppervlak liggen. Veelgemaakte fout: een standaardboor gebruiken voor het verzinken — die komt niet overeen met de kophoek en laat een kier achter.
- 2. Controleer de schroefdraadindringing: M6-1 x 85mm bouten zijn gedeeltelijk van schroefdraad voorzien. Zorg dat het schroefdraadgedeelte (doorgaans ~40–50 mm) volledig in het onderste materiaal grijpt. Als de schacht zonder schroefdraad in het getapte gat zit, wordt de verbinding los. Voor dikke materialen hebt u mogelijk een volledig van schroefdraad voorziene bout of een grotere lengte nodig.
- 3. Breng smeermiddel aan (optioneel maar aanbevolen): Een druppel lichte machineolie of anti-vastloopmiddel op de schroefdraad vermindert vreten in gelegeerd staal en maakt momentwaarden consistenter. Gebruik geen zwaar vet — dat kan vuil vasthouden. Smeermiddel overslaan bij verzinkte bouten kan trillen en onnauwkeurige momentwaarden veroorzaken.
- 4. Draai in stappen aan: Gebruik een inbussleutel of bitschuiver. Draai aan tot 50% van het eindmoment en rond af op 8–12 Nm. Gebruik bij meerdere bouten een stervormig patroon om de belasting gelijkmatig te verdelen. Te vast aandraaien is de belangrijkste oorzaak van kopbreuk bij 12.9 platte bouten.
- 5. Controleer de vlakke passing: Leg na het eindmoment een rei over de boutkop. Als de kop boven het oppervlak uitsteekt, verwijdert u de bout en verdiept u de verzinking. Als de kop meer dan 0.3 mm verdiept ligt, is de verzinking te diep — vervang door een ring of gebruik een langere bout. Een uitstekende kop kan haken of spelingproblemen veroorzaken; een verzonken kop vermindert de klemkracht.
Productgegevens
-
M6-1 X 85mm inbusbouten met cilinderkop | platte kop met inbusaandrijving | gedeeltelijk van schroefdraad voorzien | klasse 12.9 gelegeerd staal, verzinkt (100 / verpakking): M6-1 x 85mm inbusbouten met cilinderkop van klasse 12.9 gelegeerd staal met zinklaag, platte kop, inbusaandrijving, gedeeltelijk van schroefdraad voorzien. De zinklaag biedt corrosiebestendigheid voor machines en mallen, terwijl de 12.9-kwaliteit een hoge klemkracht levert — maar zorgvuldige momentbeheersing vereist om bros worden te voorkomen.
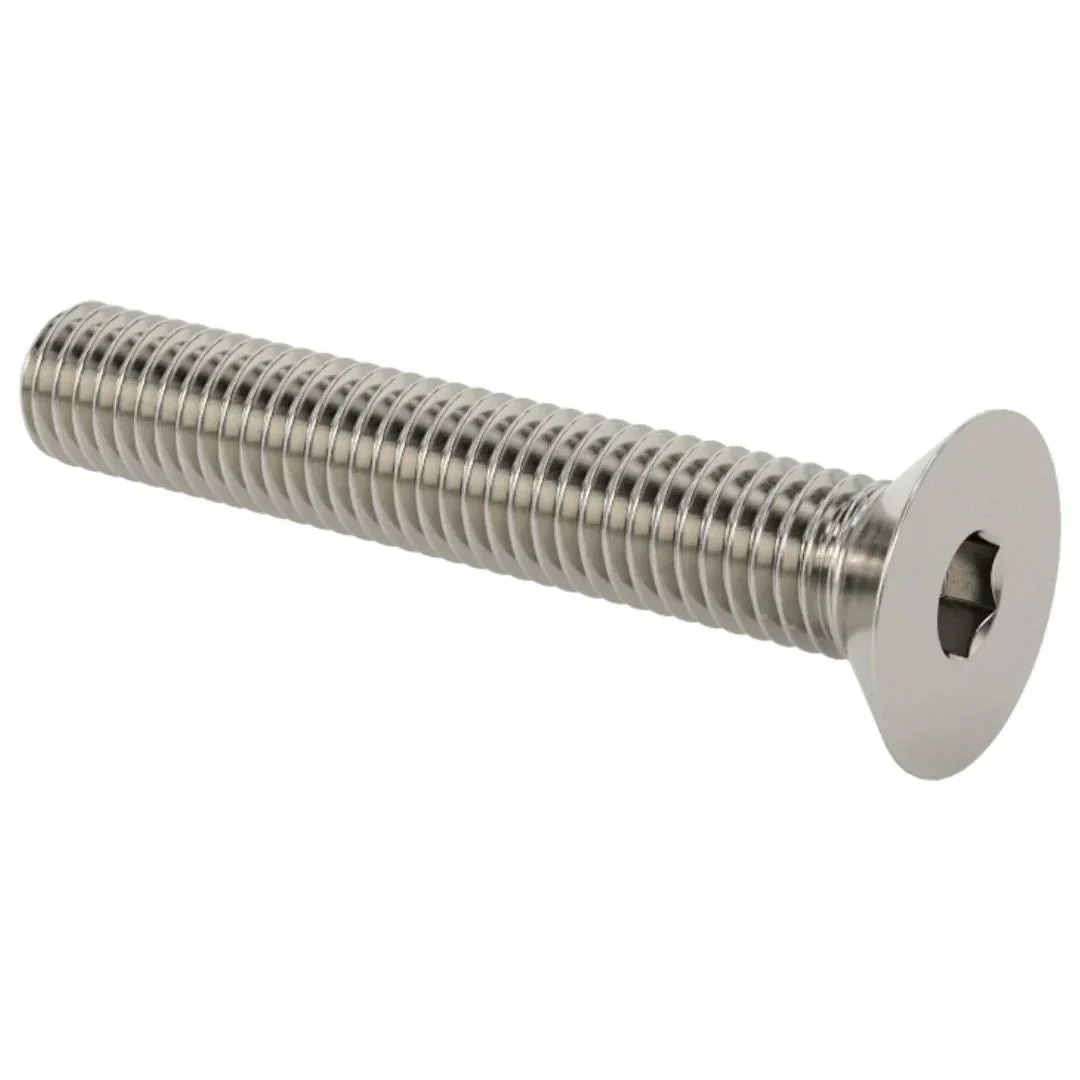
M6-1 X 85mm inbusbouten met cilinderkop | platte kop met inbusaandrijving | gedeeltelijk van schroefdraad voorzien | klasse 12.9 gelegeerd staal, verzinkt (100 / verpakking)