Snel antwoord
Om een metalen schijf te koepelen, plaats je deze in een ondiepe uitholling van een dappingblok en sla je er met een bijpassende dappingpons op. Werk vervolgens door steeds diepere uithollingen tot de curve gelijkmatig en glad is.
Waarom een gehard stalen blok belangrijk is voor consistente koepels
Een dappingblok van gehard staal is bestand tegen deuken en vervorming bij herhaaldelijk hameren. Zachtere materialen zoals aluminium of kunststof kunnen na verloop van tijd oneffen oppervlakken ontwikkelen, die onvolkomenheden aan het metaal doorgeven. Het gehard stalen blok behoudt zijn precisie, zodat elke uitholling zijn halve bolvorm behoudt en u herhaalbare resultaten krijgt.
De juiste startuitholling kiezen
De grootte van uw metalen schijf bepaalt waar u begint. Een veelgemaakte fout is om te beginnen in een te kleine uitholling, waardoor de schijf knikt of een scherpe vouw krijgt in plaats van een vloeiende curve. Begin altijd met een uitholling die iets groter is dan uw schijf en werk vervolgens naar kleinere uithollingen voor diepere koepels. Een blok met een geleidelijke reeks uithollingen, zoals van 3.2 mm tot 26.5 mm, laat u geleidelijk vorderen.
Stapsgewijs proces voor het koepelen van een metalen schijf
- Stap 1: Gloei de metalen schijf: Verhit de schijf met een brander tot dofrood en doof hem dan in water of beits. Dit maakt het metaal zachter, zodat het zonder barsten vormt. Veelgemaakte fout: het overslaan van gloeien op koudvervormd metaal, wat leidt tot scheuren langs de rand. Gloei altijd koper, messing en zilver voordat u gaat koepelen.
- Stap 2: Selecteer de startuitholling: Plaats de schijf in een uitholling die iets groter is dan de diameter. De schijf moet plat liggen zonder de zijkanten te raken. Veelgemaakte fout: een schijf in een te kleine uitholling forceren, wat een scherpe rand veroorzaakt in plaats van een vloeiende koepel. Controleer de pasvorm door de schijf in de uitholling te leggen voordat u slaat.
- Stap 3: Gebruik de bijpassende dappingpons: Kies een pons met een bolvormig uiteinde dat overeenkomt met de curve van de uitholling. Houd de pons verticaal en sla er recht met een hamer. Een of twee stevige slagen zijn meestal voldoende. Veelgemaakte fout: onder een hoek slaan, wat een asymmetrische koepel oplevert. Houd de pons loodrecht op het blokvlak.
- Stap 4: Ga naar de volgende kleinere uitholling: Verplaats de schijf naar de volgende kleinere uitholling en herhaal het slaan. Elke stap verdiept de curve. Werk de uithollingen in volgorde af, zonder maten over te slaan. Veelgemaakte fout: een uithollingsmaat overslaan, wat een getrapt of gefacetteerd uiterlijk geeft. Ga één uitholling per keer verder voor een vloeiende curve.
- Stap 5: Controleer en verfijn de koepelvorm: Inspecteer de koepel op symmetrie en gladheid nadat u de gewenste diepte hebt bereikt. Lichte tikken met een nylon- of rawhidehamer kunnen kleine oneffenheden corrigeren. Veelgemaakte fout: doorgaan met hameren nadat de vorm is gezet, waardoor het metaal ongelijkmatig dun wordt. Stop met hameren zodra de curve er gelijkmatig uitziet.
Product gebruikt in deze handleiding
-
Doming- & dappingblok, gehard staal — 14 halfronde uithollingen, 125 × 65 mm: Veertien halfronde uithollingen van 3.2 mm tot 26.5 mm bieden een volledige geleidelijke reeks voor oorbelkoepels, hangeronderdelen en gevormde blanks. Dit bereik laat u beginnen met een uitholling die past bij uw schijfgrootte en elke stap zonder gaten doorlopen, waardoor het risico op ongelijke curven wordt verminderd.
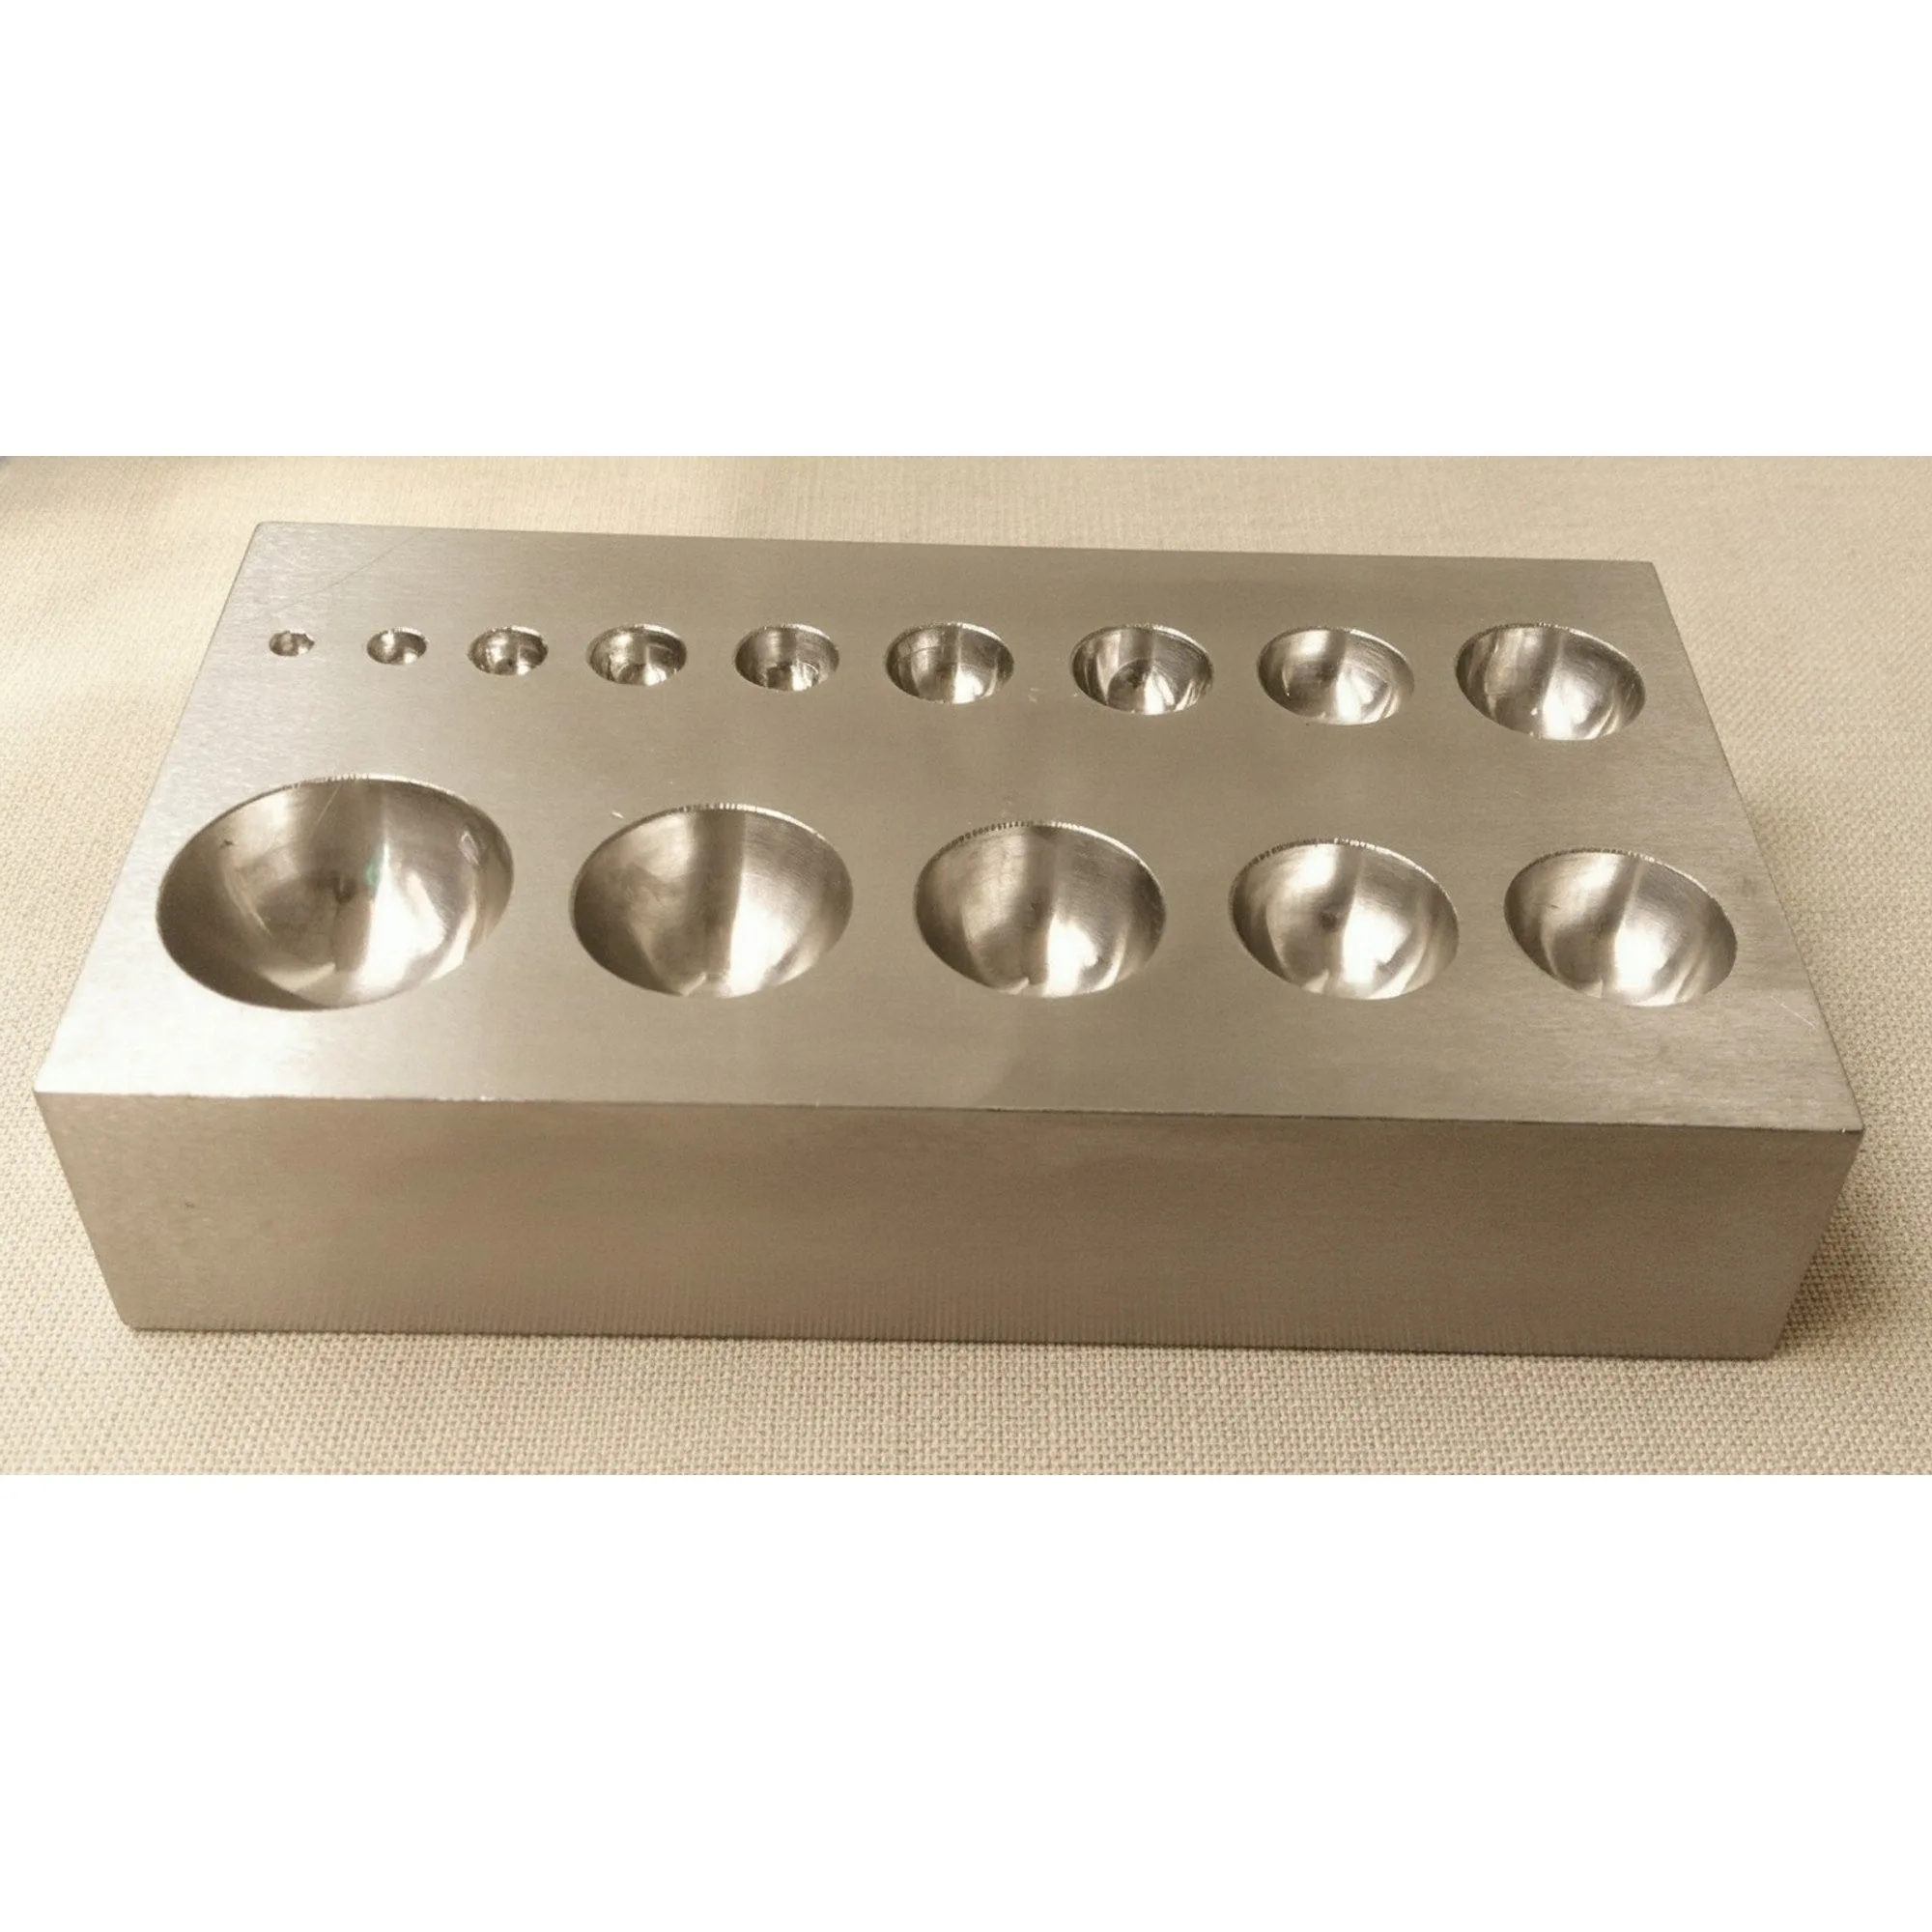
Doming- & dappingblok, gehard staal — 14 halfronde uithollingen, 125 × 65 mm