Snel antwoord
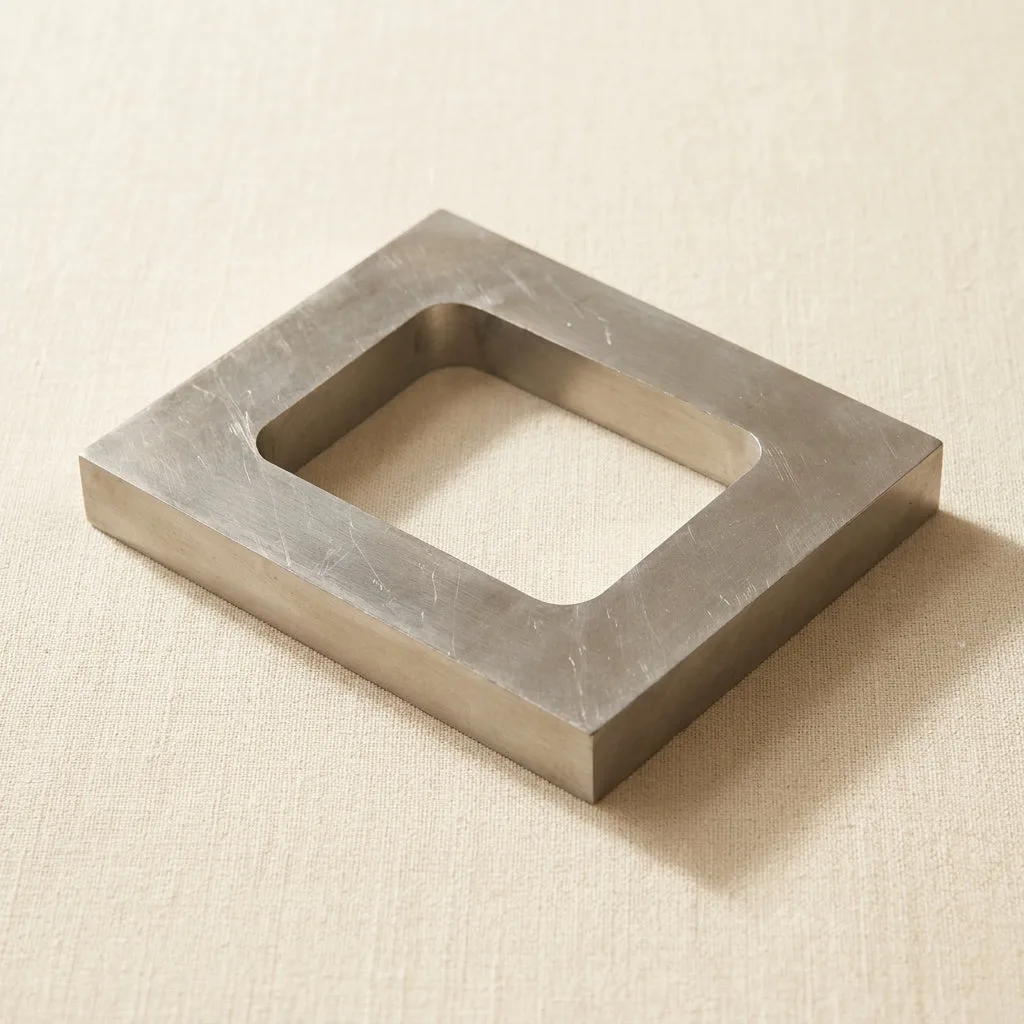
Een vulkaniseerframe is het metalen blok dat ruw rubber onder hitte en druk houdt terwijl het uithardt tot een herbruikbare mal. Voor de meeste kleine en middelgrote sieradenonderdelen volstaat een aluminium frame met één holte van ongeveer 5/8 inch dik tussen de platen van uw vulkaniseerpers, dat het rubber omsloten houdt zodat de warmte gelijkmatig wordt verdeeld. Combineer het met een grafietkroes voor schone smeltingen en een compresseertang voor delicate fittingen.
Wat een vulkaniseerframe daadwerkelijk doet
Het frame is niet zomaar een houder. Het bepaalt de dikte van uw rubberblok, wat op zijn beurt regelt hoeveel druk de vulkaniseerpers op uw moedermodel uitoefent. Als het frame te dun is, vult het rubber mogelijk niet rond fijne details. Als het te dik is, heeft u mogelijk langere uithardingstijden of hogere druk nodig dan uw pers kan leveren. Een stevig aluminium frame met vlakke, bewerkte oppervlakken verdeelt warmte gelijkmatig en is bestand tegen kromtrekken, zodat de mal dimensionaal stabiel blijft bij herhaalde cycli.
Uw moedermodel en rubber voorbereiden
Reinig uw moedermodel met een zachte borstel en ontvetter. Elk residu, vingerafdrukolie of polijstmiddel wordt overgebracht op het rubber en verschijnt als oppervlaktedefecten in uw wasinjecties. Voor een frame met één holte heeft u voldoende onuitgehard rubber nodig om de frameruimte te vullen plus een kleine overmaat die onder druk zal uitvloeien. Snijd het rubber in stukken die losjes rond het model passen; druk het niet strak aan. Het rubber heeft ruimte nodig om te vloeien voordat het uithardt.
Het frame laden en de pers sluiten
Plaats de onderste helft van het frame op de onderste plaat. Centreer uw moedermodel met de gietkanaal in de richting waarin u de was wilt laten vloeien. Vul rond en over het model met rubber en plaats vervolgens de bovenste helft van het frame. Sluit de pers langzaam. Als u hem dichtslaat, kan het rubber uw model uit het midden verschuiven. Breng de platen samen tot ze het frame raken en oefen vervolgens de druk uit die uw rubberfabrikant aanbeveelt. De meeste sieradenrubbers harden uit tussen 150°C en 160°C, maar volg altijd het gegevensblad dat bij uw rubber is geleverd.
Uitharden, koelen en de mal openen
Houd de temperatuur en druk gedurende de volledige uithardingstijd aan. Open de pers niet vroegtijdig om de voortgang te controleren; gedeeltelijk uitgehard rubber scheurt wanneer u het frame scheidt. Na het uitharden zet u de verwarming uit en laat u het frame onder druk afkoelen tot het warm aanvoelt, niet heet. Het openen van een heet frame kan de malholte vervormen. Zodra het is afgekoeld, scheidt u de framehelften voorzichtig. Het rubber zou met lichte aandrang van het aluminium moeten loskomen. Als het blijft plakken, helpt een dunne spatel bij de naad, maar wrik nooit tegen het holtevlak.
Het gietkanaal snijden en de mal testen
Verwijder het rubberblok en snijd een schoon gietkanaal van de malholte naar de rand van het blok. Een scherp scalpel en een vaste hand geven het beste resultaat. Het gietkanaal moet breed genoeg zijn voor was om te vloeien, maar niet zo breed dat het de mal verzwakt. Test de mal door was te injecteren op de temperatuur en druk die voor uw was worden aanbevolen. Als de was niet volledig vult, kan het gietkanaal te smal zijn of de mal te koud. Als u braamvorming ziet, is uw injectiedruk te hoog of klemmen de malhelften niet gelijkmatig.
Stapsgewijze opzet van een rubbermal
- Reinig het moedermodel: Verwijder al het vet, polijstresidu en stof met een zachte borstel en ontvetter. Laat het volledig drogen. Elke verontreiniging wordt overgebracht op het rubber en is zichtbaar in elke wasinjectie.
- Laad rubber en model in het frame: Centreer het model, vul eromheen met onuitgeharde rubberstukken en plaats de bovenste framehelft. Druk het rubber niet strak aan. Het rubber heeft ruimte nodig om te vloeien voordat het uithardt; strak aanpakken veroorzaakt holtes.
- Sluit de pers langzaam en breng warmte aan: Breng de platen samen tot ze het frame raken en oefen vervolgens de aanbevolen druk uit. Verwarm tot de uithardingstemperatuur van de rubberfabrikant. Het dichtslaan van de pers kan uw model uit het midden verschuiven. Volg het gegevensblad van het rubber, niet giswerk.
- Volledig uitharden en vervolgens onder druk koelen: Houd temperatuur en druk gedurende de volledige uithardingstijd aan. Zet de verwarming uit en laat het frame afkoelen tot warm, niet heet, voordat u het opent. Vroegtijdig openen scheurt het rubber; heet openen vervormt de holte.
- Snijd het gietkanaal en test: Verwijder het rubberblok, snijd een schoon gietkanaal met een scherp scalpel en injecteer was op de aanbevolen temperatuur en druk. Onvolledige vulling duidt op een smal gietkanaal of koude mal; braamvorming duidt op te hoge injectiedruk of ongelijkmatig klemmen.
Gereedschap dat dit proces ondersteunt
- Vulkaniseerframe, enkele holte — Aluminium, 4 × 4-7/8 inch, 5/8 inch dik: Aluminium frame met één holte, 4 × 4-7/8 inch, 5/8 inch dik, met vlakke, bewerkte oppervlakken. De dikte van 5/8 inch is geschikt voor kleine en middelgrote gietonderdelen en de vlakke oppervlakken bevorderen een gelijkmatige warmteoverdracht door het rubberblok.
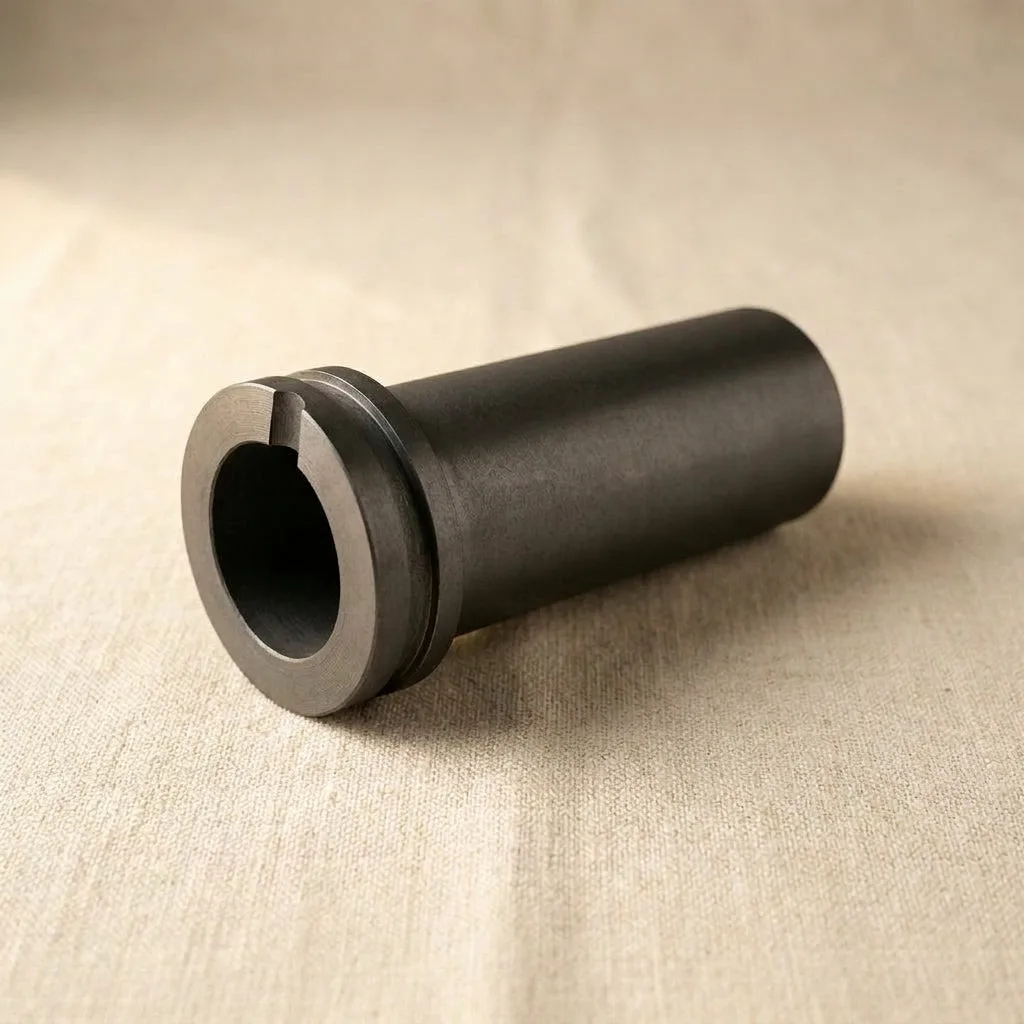
- Smeltkroes, 1 kg Grafiet — Goud, Zilver & Koper Gieten, Zwart: 1 kg grafietkroes met gegroefde kraag en geïntegreerde tuit voor goud, zilver en koper. Een schone smelting is essentieel voordat u uw waspatronen giet; de gegroefde kraag biedt een veilige grip voor de tang en de tuit regelt het gieten.
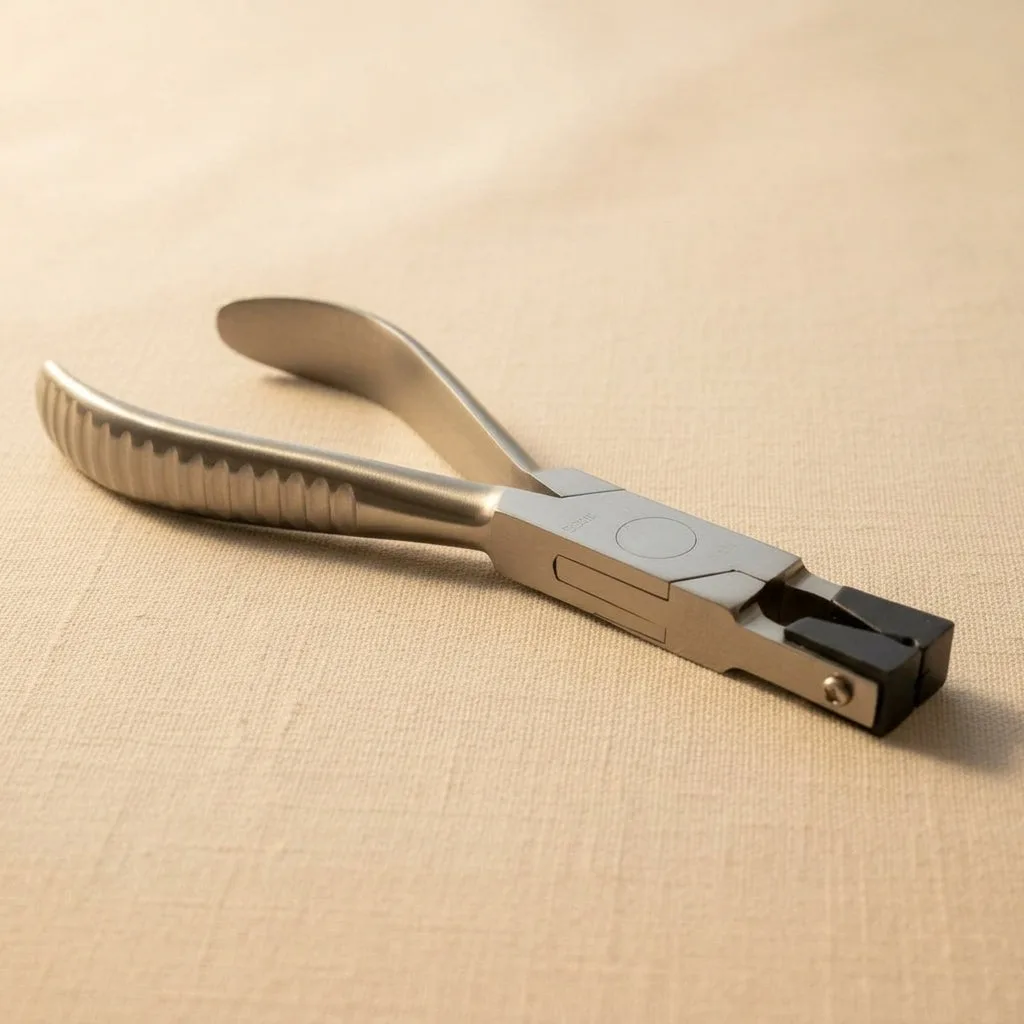
- Compresseertang zonder rand — 5.5 inch Roestvrij Staal, Optisch, Sieraden & Modelwerk: 5.5 inch roestvrijstalen compresseertang met niet-beschadigende kaakinzetstukken en doosgewrichtconstructie. Handig voor het plaatsen van randloze brillen of delicate sieradenfittingen waar gecontroleerde druk op het boorpunt barsten voorkomt.