Snel antwoord
De meeste CNC-spiraalfrezen breken door doorbuiging bij te veel uitsteeklengte of een te agressieve snede, slechte spaanafvoer die de spaanruimte verstopt, of een verkeerde combinatie van voeding en toerental die de snijkant oververhit. Los de opstelling op voordat u een vervanging koopt: verminder de uitsteeklengte, verwijder spanen en stel de spaandikte in. Als de frees erg klein is en het bereik lang, kies dan voor een korter of neerwaarts snijdend gereedschap in plaats van dezelfde frees harder te belasten.
Lees het breukpatroon voordat u de frees de schuld geeft
Een spiraalfrees die net bij de spanbus breekt, duidt meestal op doorbuiging of een losse bevestiging. Een frees die midden in de spaanruimte breekt, is vaak te heet geworden of heeft een spanenpakket geraakt. Een punt die afbrokkelt terwijl de schacht intact blijft, betekent meestal dat het gereedschap te langzaam is gevoed en wreef in plaats van sneed. Koppel de breuklocatie aan de waarschijnlijke oorzaak voordat u iets verandert, want elk patroon heeft een andere oplossing.
Doorbuiging: de meest voorkomende oorzaak van brekende spiraalfrezen
Doorbuiging is het buigen onder snijkracht en neemt snel toe naarmate u de uitsteeklengte vergroot. Een 1/16'' frees met een lang bereik is veel flexibeler dan dezelfde diameter in een kort gereedschap, dus hij breekt als u dezelfde voeding en diepte gebruikt als bij een korte frees. Verminder waar mogelijk de snijlengte en het bereik, neem lichtere axiale en radiale sneden en houd het gereedschap zo kort in de spanbus als de klus toelaat.
- Verkort de uitsteeklengte tot het minimum dat nodig is om materiaal en opspanning vrij te maken.
- Verminder de snijdiepte en de stapover voordat u de voeding verlaagt, want voeding houdt de snijkant snijdend in plaats van wrijvend.
- Gebruik een gereedschap met korter bereik voor dezelfde diameter wanneer de geometrie dit toelaat.
Spaanafvoer en warmte: waarom frezen midden in de spaanruimte breken
Spiraalvormige spaanruimten voeren spanen omhoog of omlaag, en als de spaandikte te licht is, worden de spanen stof dat de spaanruimte verstopt en warmte isoleert. Warmte verzacht de hardmetalen snijkant en versnelt het falen. Bij neerwaarts snijdende frezen worden de spanen in de snede geduwd, dus u hebt een vrije uitweg of een ondiepere snede nodig. Als u verkleuring of een verbrande geur ziet, stop dan en corrigeer de spaanruimte voordat u het volgende onderdeel bewerkt.
Voeding en toerental: de cijfers die een spiraalfrees in leven houden
Voeding en toerental voor CNC-frezen zijn geen vaste instelling die u uit een tabel kopieert. Begin met de spaandikte-range van de fabrikant voor het materiaal en pas vervolgens aan op de werkelijke snijdiepte en de stijfheid van uw machine. Als de frees fluit of trilt, verhoog dan de voeding iets of verlaag de diepte. Als de snijkant snel bot wordt, wrijft u waarschijnlijk. Houd de spanbus schoon en vastgezet volgens specificatie, want een slippende frees kan net zo gemakkelijk breken als een doorbuigende.
Wanneer stoppen en een andere frees kiezen
Als u de uitsteeklengte hebt verkort, spanen hebt verwijderd en een verstandige spaandikte hebt ingesteld en de frees nog steeds breekt, dan is de gereedschapsgeometrie verkeerd voor de klus. Een 1/16'' frees met lang bereik is niet de juiste keuze voor diepe, snelle sneden in hard materiaal. Stap over op een grotere diameter, gebruik een compressiefrees voor schone boven- en onderranden op gelamineerd materiaal, of kies voor een neerwaarts snijdende frees wanneer de bovenoppervlakte-afwerking belangrijker is dan snelheid.
Breukdiagnose
- Gebroken bij de spanbus: Doorbuiging of een losse spanbus. De frees boog onder belasting en vermoeide op het zwakste punt. Verminder de uitsteeklengte, verlicht de snede en draai de spanbus opnieuw vast voordat u opnieuw draait.
- Gebroken midden in de spaanruimte met verkleuring: Warmte en spanenophoping. De spaanruimte kon geen spanen afvoeren, dus de snijkant wreef en verzachtte. Verhoog de spaandikte iets, verbeter de afzuiging en verminder de snijdiepte.
- Afgebrokkelde punt, intacte schacht: Te langzame voeding of een onderbroken snede. De snijkant wreef in plaats van schoof. Verhoog de voeding binnen de spaandikte-range of kies een geometrie die geschikt is voor het materiaal.
- Herhaalde breuken na opstellingscorrecties: Het gereedschap is verkeerd voor het bereik en de diameter. Een kleine frees met lang bereik heeft een harde limiet. Stap over op een grotere diameter, een compressiefrees voor gelamineerde randen, of een neerwaarts snijdende frees voor de bovenkant-afwerking.
Frezen die het breukrisico verminderen
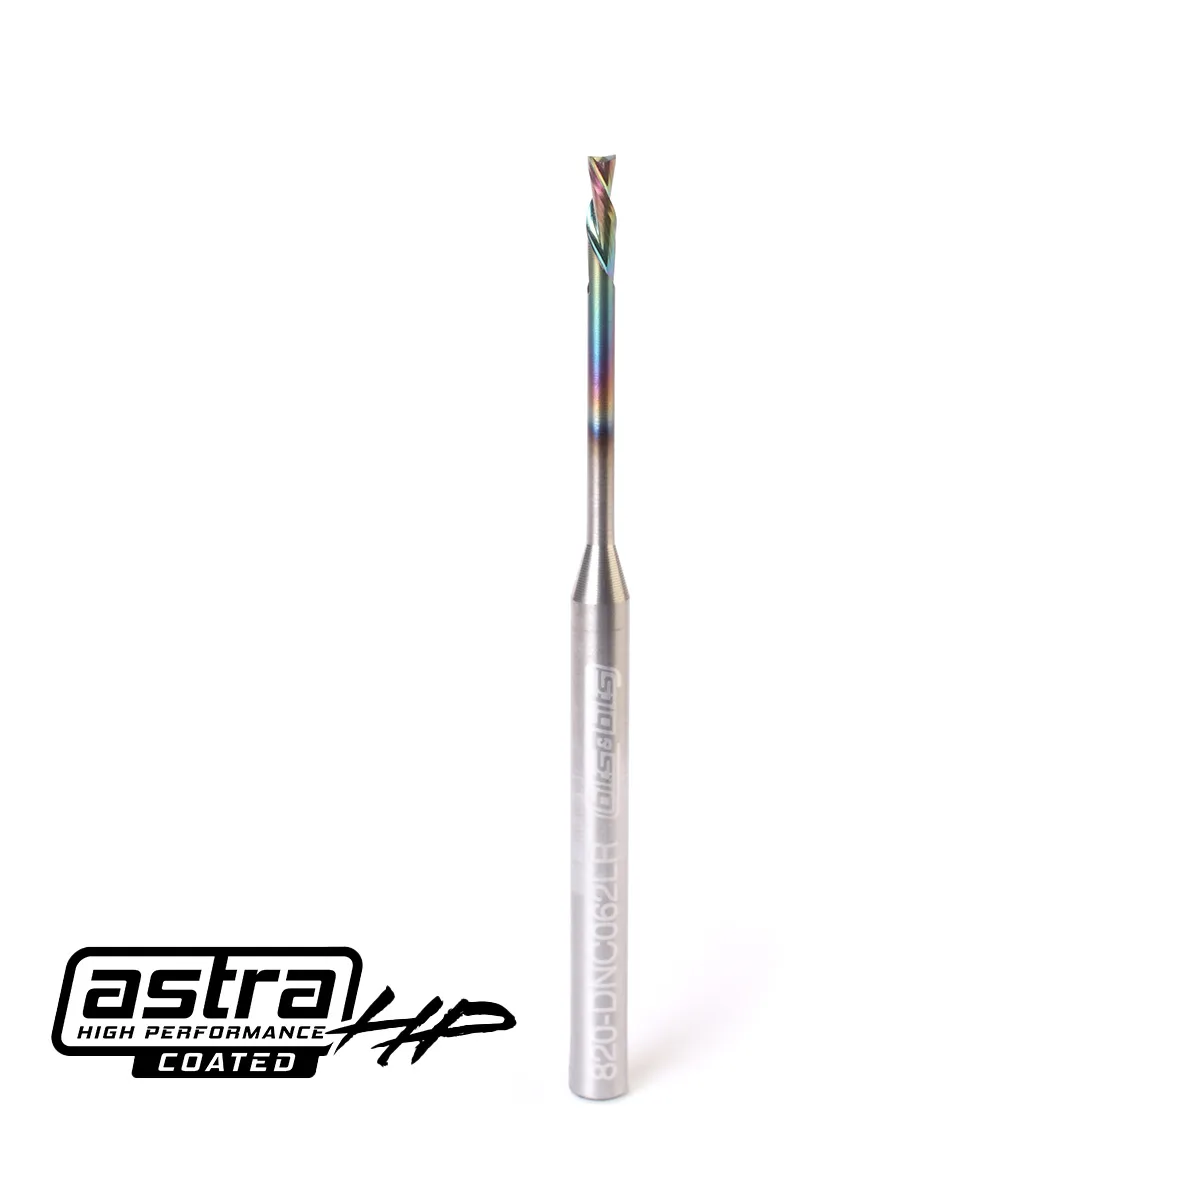
- 1/16″ Neerwaarts snijdende spiraalfrees met lang bereik – 1/8″ Schacht (AstraHP-gecoat): AstraHP-gecoat massief hardmetaal met een 1/16'' puntdiameter, 1/8'' schacht, 3/16'' snijlengte en 3/4'' bereiklengte. De korte 3/16'' snijlengte beperkt doorbuiging bij ondiep detailwerk, maar het 3/4'' bereik betekent dat u lichte sneden moet houden en de uitsteeklengte minimaal om breken te voorkomen.
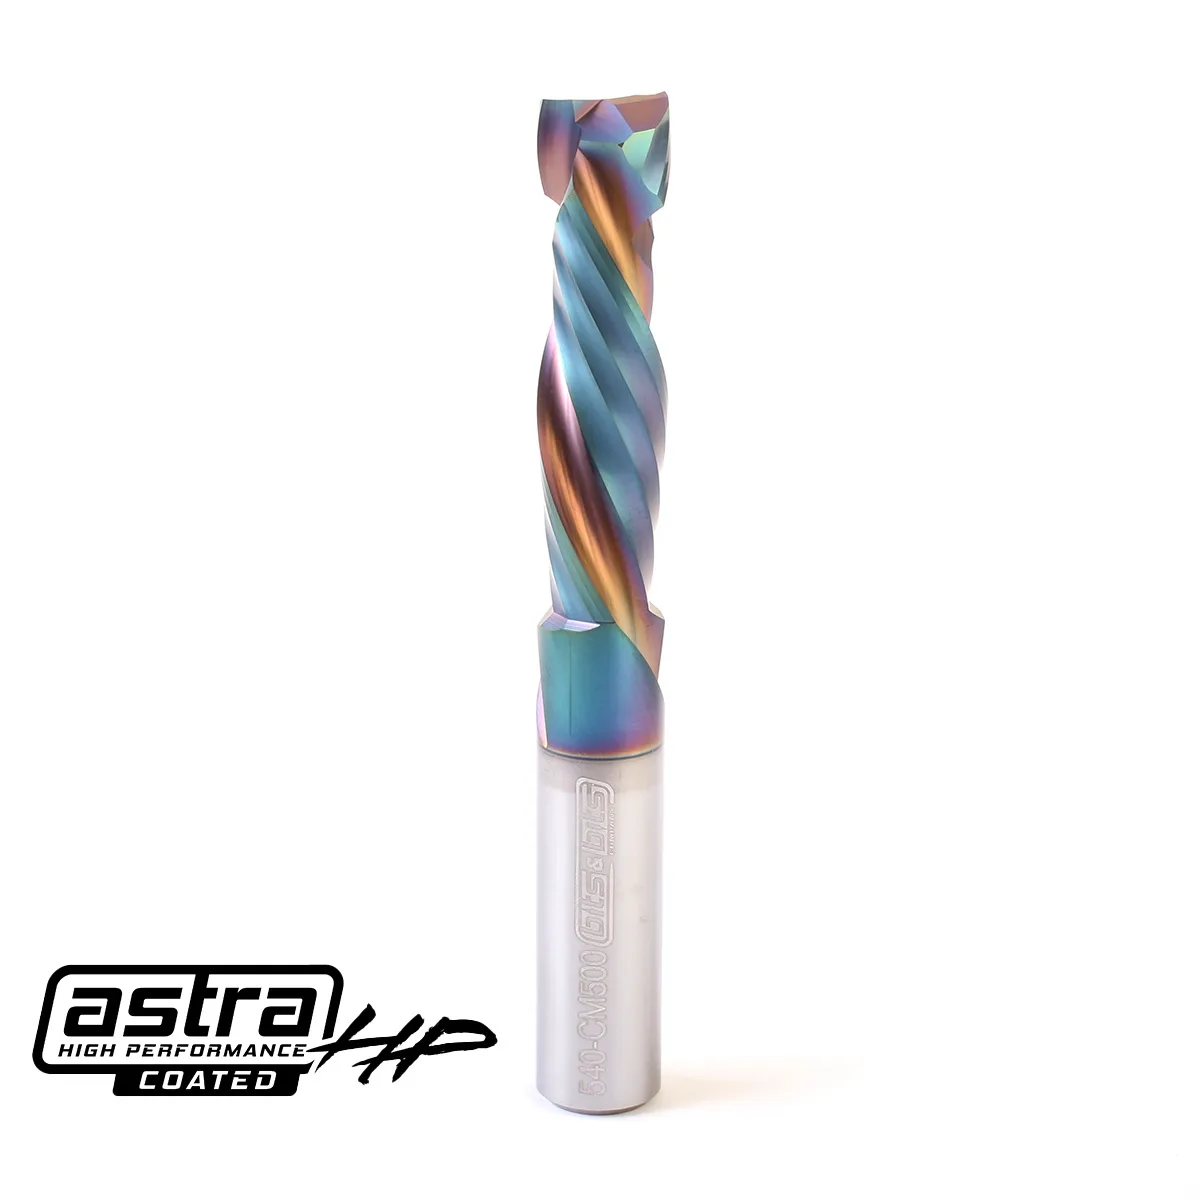
- 1/2″ Compressiespiraalfrees – 2″ Snede – Frees & CNC (AstraHP-gecoat): AstraHP-gecoate massief hardmetalen compressiefrees met een 1/2'' puntdiameter, 2'' snijlengte en 0.375'' spiraalwisseling. De grotere diameter en compressiegeometrie verwerken diepere sneden met minder doorbuiging en minimaliseren uitscheuren op beide vlakken, wat de belasting vermindert die breuk veroorzaakt.
- 5 Stuks graveer-/diamantsleepgereedschapsset voor metalen en acryl: Vijfdelige set met een diamantsleepgraveerfrees, 1/4'' en 1/16'' opwaarts snijdende spiralen, een 3-groef aluminium vingerfrees en een 45-graden V-frees. Het juiste gereedschap voor elke bewerking voorkomt dat u één spiraalfrees overbelast, wat een veelvoorkomende reden is dat frezen breken bij klussen met gemengde materialen.