Resposta rápida
Para a maioria dos trabalhos em torno de bancada, uma knurl diamantada grossa com 14 linhas por polegada proporciona uma boa aderência sem dominar peças pequenas. Ajuste as knurls ao diâmetro de trabalho, use bastante óleo de corte e avance cerca de 0.010–0.020 polegada por revolução.
Porque é que as knurls diamantadas são a escolha preferida
As knurls diamantadas criam um padrão xadrez que proporciona uma aderência segura em ambas as direções, sendo ideais para pegas, botões e parafusos de orelhas. Os padrões diamantados grossos (como 14 linhas por polegada) são agressivos e melhores para diâmetros maiores ou peças que necessitam de tração extra. Os padrões finos são melhores para diâmetros pequenos ou quando se pretende um acabamento mais suave.
O tamanho do rolo de knurl é importante: uma knurl com diâmetro de 3/4" e um furo de veio de 1/4" encaixa na maioria das ferramentas de knurling para torno de bancada. Combine sempre o tamanho da knurl com a capacidade do seu suporte de ferramenta.
Compromissos: knurls grossas vs. finas
As knurls grossas deslocam mais material, por isso requerem mais potência do fuso e podem causar deflexão em peças finas. Também deixam um padrão mais profundo que pode necessitar de rebarbagem. As knurls finas são mais suaves para a máquina e produzem uma textura mais refinada, mas podem não fornecer aderência suficiente para aplicações pesadas.
Se estiver a knurling materiais macios como alumínio ou latão, as knurls diamantadas grossas funcionam bem. Para aço temperado, considere um padrão mais fino para reduzir a tensão na ferramenta.
Configuração e uso passo a passo do knurling
- Monte as knurls: Instale as knurls diamantadas grossas no suporte da ferramenta de knurling, certificando-se de que estão centradas e alinhadas com a peça de trabalho. Aperte o suporte firmemente. Verifique se as knurls rodam livremente e não estão a prender.
- Defina o diâmetro de trabalho: Meça o diâmetro da peça de trabalho e ajuste a velocidade do torno para uma definição lenta (cerca de 200-400 RPM para aço, mais baixo para diâmetros maiores). Use um centro vivo se necessário. Uma velocidade de fuso demasiado rápida causa vibração e má definição da knurl.
- Engate as knurls: Aproxime as knurls da peça de trabalho e aplique pressão firme. Mova o carro ao longo da superfície de trabalho a uma taxa de avanço de cerca de 0.010-0.020 polegadas por revolução. Use óleo de corte para reduzir a fricção e evitar o endurecimento por trabalho.
- Verifique a profundidade do padrão: Após uma passagem, pare e inspecione o padrão da knurl. Deve ser nítido e uniforme. Se estiver demasiado raso, aumente ligeiramente a pressão; se demasiado profundo, reduza a pressão. Uma profundidade consistente é a chave para um acabamento profissional.
- Rebarbe os bordos: Após o knurling, use uma lima fina ou ferramenta de rebarbagem para remover quaisquer rebarbas levantadas nos bordos do padrão da knurl. A rebarbagem previne lesões e garante um encaixe limpo com peças de acoplamento.
Knurls que recomendamos
-
Knurls, Diamantadas Grossas: Estas são um par de knurls diamantadas grossas em aço de alta velocidade, diâmetro 3/4", largura 3/8", com um furo de veio de 1/4", criando 14 linhas por polegada. O padrão de 14 linhas proporciona uma aderência forte para pegas e botões, e o tamanho 3/4" encaixa em ferramentas de knurling padrão para torno de bancada.
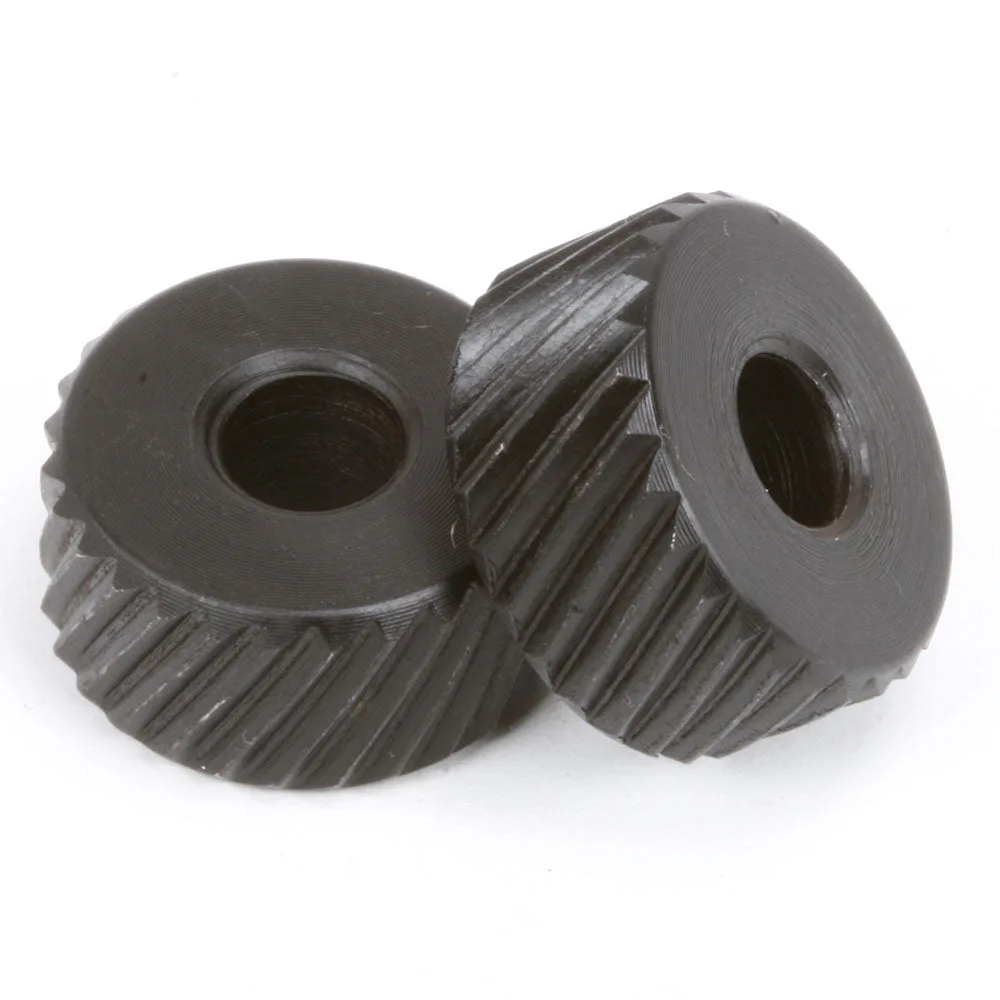
Knurls, Diamantadas Grossas