Resposta Rápida
Uma ponta que não estanha é quase sempre oxidada, não gasta. Limpe-a com lã de latão, aqueça até à temperatura de trabalho normal e pressione solda nova contra a ponta enquanto está quente. Se a solda ainda formar bolhas e escorrer após duas ou três tentativas, o revestimento falhou e a ponta precisa de ser substituída.
Aspecto Real de uma Ponta que Não Estanha
Uma ponta saudável tem um revestimento fino e prateado de solda na superfície de trabalho. Quando esse revestimento se quebra, a ponta fica cinzenta opaca, preta ou azul escura. A solda pode formar bolhas e escorrer em vez de molhar a superfície, ou pode recusar-se a derreter porque a camada de óxido isola a ponta da junta.
O sintoma é fácil de confundir com baixa temperatura ou uma junta má. Antes de culpar a ponta, confirme que o ferro está realmente a atingir a temperatura. Se a estação tiver um visor, ajuste para 350°C e aguarde até a leitura estabilizar. Se a ponta ainda não aceitar solda a essa temperatura, está a lidar com oxidação ou falha do revestimento, não com um ferro frio.
Porque é que as Pontas Oxidam
O revestimento de ferro reage com oxigénio sempre que está quente. A camada protetora de solda é o que mantém o oxigénio afastado. Sempre que deixar o ferro a trabalhar sem solda na ponta, o limpar a seco e continuar a trabalhar, ou o utilizar demasiado quente durante muito tempo, essa camada queima e o óxido toma o seu lugar.
Os gatilhos comuns incluem deixar o ferro ligado entre juntas sem re-estanhar, usar uma esponja seca ou almofada abrasiva que risca o revestimento, trabalhar acima de 400°C por períodos prolongados e usar fluxos agressivos que deixam resíduos corrosivos. Pontas armazenadas sem uma camada de solda também oxidam lentamente na gaveta.
Como Re-Estanhar uma Ponta de Ferro de Soldar Passo a Passo
Ajuste a estação para a temperatura de trabalho normal, geralmente 320–350°C para solda com chumbo e 350–380°C para solda sem chumbo. Deixe estabilizar. Limpe a ponta com lã de latão em vez de uma esponja molhada; a lã de latão remove o óxido sem choque térmico. Se a ponta estiver muito enegrecida, mergulhe-a em estanhador de pontas ou num bloco de fluxo de resina por dois ou três segundos e limpe novamente.
Imediatamente, pressione solda nova na ponta. Quer um revestimento prateado brilhante e uniforme na face de trabalho. Se a solda formar bolhas, repita o ciclo de limpeza e estanhagem. Não lime, lixe ou raspe a ponta; isso remove o revestimento de ferro e danifica-a permanentemente. Assim que a ponta estiver estanhada, deixe uma pequena gota de solda antes de pousar o ferro e re-estanhe a cada poucas juntas durante uma sessão.
Quando Parar de Tentar e Substituir a Ponta
Se a ponta foi limpa e estanhada três vezes à temperatura correta e a solda ainda recusa molhar a superfície, o revestimento de ferro gastou-se. Nenhuma quantidade de fluxo ou estanhador a trará de volta. Continuar a usar uma ponta com falha dar-lhe-á juntas frias, má transferência de calor e frustração.
Substitua a ponta e mude um hábito que causou a falha. Se trabalha regularmente acima de 400°C, baixe para 350°C. Se deixa o ferro a trabalhar, crie o hábito de re-estanhar antes de o pousar. Uma ponta bem cuidada pode durar meses; uma que é usada seca e quente pode falhar numa semana.
Ferramentas que Facilitam o Cuidado da Ponta
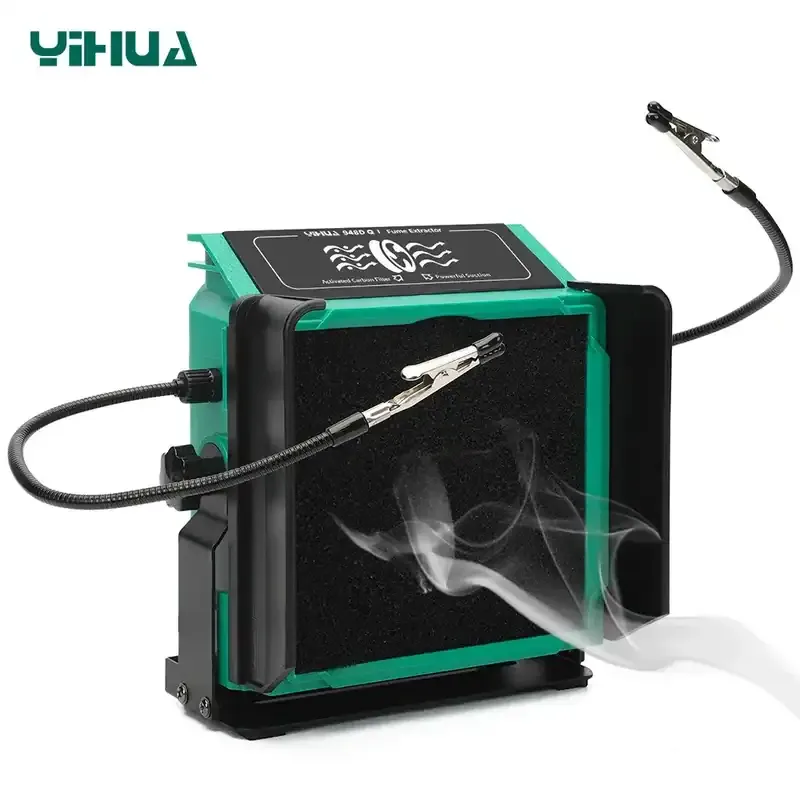
Não precisa de um laboratório para manter as pontas vivas, mas alguns itens baratos ajudam. A lã de latão é mais suave que uma esponja molhada e não arrefece a ponta. O estanhador de pontas restaura uma camada de óxido leve em segundos. Um extrator de fumos mantém os fumos de fluxo longe do seu rosto enquanto trabalha, o que é mais importante em sessões longas de re-estanhagem do que numa única junta.
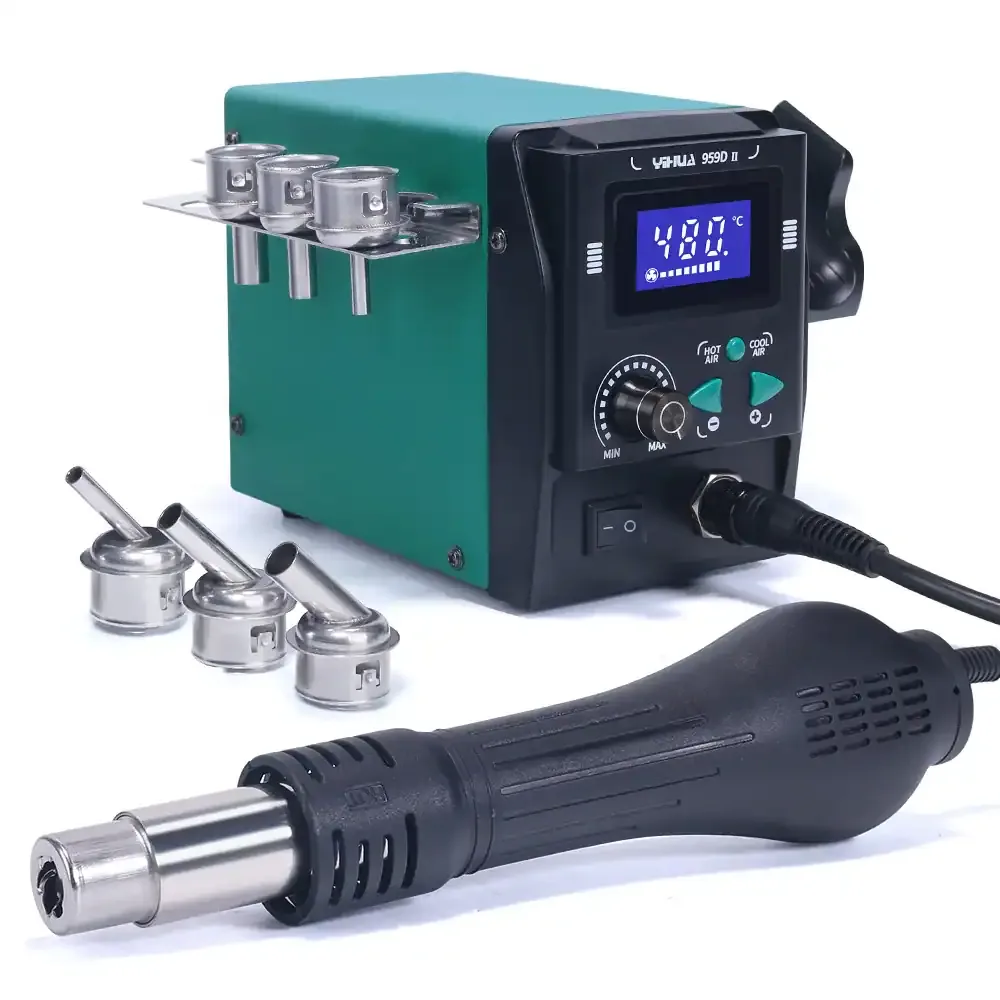
Se faz trabalho SMD, o retrabalho com ar quente muda a equação. Ainda precisa de uma ponta limpa e estanhada para retoques, mas a maior parte do calor vem do bocal de ar. Manter ambas as ferramentas configuradas significa que passa menos tempo com um ferro seco a trabalhar entre passos.
Diagnóstico da Ponta: Corresponder o Sintoma à Solução
- A solda forma bolhas e escorre da ponta: A ponta está oxidada. Limpe com lã de latão, mergulhe em estanhador de pontas ou fluxo e aplique solda nova a 350°C. Se ainda escorrer após três tentativas, o revestimento acabou.
- A ponta parece preta ou azul escura: Oxidação pesada por funcionar seca ou demasiado quente. Tente primeiro o estanhador de pontas. Se a cor não desaparecer, o revestimento de ferro queimou. Substitua a ponta e baixe a temperatura de trabalho em 30–50°C.
- A solda derrete mas as juntas parecem opacas e granulosas: A ponta pode estar estanhada mas não a transferir calor bem. Verifique se a ponta está apertada no cabo e se a estação está calibrada. Se a ponta está apertada e a temperatura está correta, substitua a ponta.
- A ponta estava bem ontem, morta hoje: Sinal clássico de deixar o ferro ligado durante a noite ou de o limpar a seco e ir embora. A ponta oxidou enquanto estava quente. Re-estanhe antes de cada pausa. Se não recuperar, substitua a ponta e mude o hábito.
Produtos que Ajudam no Cuidado da Ponta
- YIHUA 948DQ-I Extrator de Fumos com Filtro de Carvão Ativado + Mãos Amigas: YIHUA 948DQ-I extrator de fumos de solda, 5W com um filtro de carvão ativado de 9mm, guarda-lamas laterais e mãos amigas incorporadas. Apenas extrator, sem ferro de soldar. Os fumos de fluxo fazem parte de qualquer sessão de re-estanhagem. Um extrator compacto com mãos amigas incorporadas mantém a sua área de trabalho limpa e os seus pulmões mais felizes sem ocupar espaço na bancada.
- YIHUA-959D 650W Estação de Retrabalho com Ar Quente | Soldagem SMD | Visor LED: Estação de retrabalho com ar quente de 650W com gama de 100–450°C, visor LED, ventoinha sem escovas e calibração PID. Inclui 3 bocais e extrator de IC para tarefas de soldagem SMD e IC. Se trabalha em placas SMD, o ar quente reduz o tempo que a ponta do seu ferro passa seca e parada. O visor LED e a calibração PID ajudam a manter uma temperatura estável, que é uma das principais defesas contra a oxidação.