Resposta rápida
Use uma broca de fresagem de carboneto sólido com ponta de mergulho, como a Whiteside SC91V, para cortar fibra de vidro de forma limpa. Regule a velocidade da fresadora para 10,000–12,000 RPM e faça passagens rasas para evitar acumulação de calor e lascamento.
Por que uma ponta de mergulho é importante para fibra de vidro
A fibra de vidro gera pó abrasivo que embota rapidamente as brocas padrão. Uma broca de fresagem de carboneto sólido resiste ao desgaste por muito mais tempo do que o aço rápido. A ponta de mergulho permite iniciar um corte no meio de um painel sem um furo piloto, reduzindo o risco de desfiar o material.
Compromissos entre velocidade da fresadora e profundidade de passagem
A fibra de vidro é frágil e sensível ao calor. Operar a fresadora acima de 14,000 RPM pode derreter o ligante de resina, fazendo com que as fibras se desfiem ou a broca fique obstruída. Passagens rasas (1/16″ a 1/8″ por passagem) mantêm o corte fresco e reduzem o lascamento. Passagens mais profundas poupam tempo, mas aumentam a probabilidade de rasgamento ao longo da linha de corte.
Passos de preparação
- Fixe a peça de trabalho e use EPI: Prenda firmemente o painel de fibra de vidro a uma superfície de trabalho estável. Use um respirador classificado para pó de compósito, óculos de segurança e mangas compridas. O pó de fibra de vidro irrita a pele e os pulmões. Não dispense o respirador – o pó de fibra de vidro é um irritante respiratório.
- Instale a broca de carboneto sólido: Insira a Whiteside SC91V no mandril até a haste tocar o fundo e, em seguida, recue 1/16″ para permitir a expansão. Aperte a porca do mandril firmemente. A haste de 1/4″ encaixa na maioria das fresadoras padrão. Deixar um pequeno espaço evita que a broca assente demasiado fundo e emperre durante os cortes de mergulho.
- Regule a velocidade da fresadora: Ajuste a velocidade da fresadora para 10,000–12,000 RPM. Se a sua fresadora não tiver um mostrador, use um tacómetro ou consulte o manual para a definição correta. Velocidades mais altas geram calor que derrete a resina. Operar a mais de 14,000 RPM pode fazer com que a broca fique obstruída e as fibras se desfiem.
- Faça o primeiro corte de mergulho: Posicione a fresadora sobre o ponto de início. Abaixe a broca lentamente no material – não force. Mergulhe a uma profundidade de 1/16″ a 1/8″ por passagem. Mova a fresadora a uma velocidade de avanço constante e moderada. Forçar o mergulho ou cortar demasiado fundo na primeira passagem causa lascamento e deflexão da broca.
- Limpe os detritos entre passagens: Após cada passagem, levante a broca e use um aspirador ou ar comprimido para remover o pó de fibra de vidro da linha de corte e das caneluras da broca. O pó acumulado reduz a qualidade do corte e aumenta o atrito. Deixar o pó acumular pode sobreaquecer a broca e deixar marcas de queimadura no painel.
- Finalize com um corte de subida leve (opcional): Para uma borda mais lisa na passagem final, mude para a direção de corte de subida (mova a fresadora na mesma direção da rotação da broca) a uma profundidade de 1/32″. Mantenha uma pega firme – os cortes de subida podem agarrar a peça de trabalho. Só tente cortes de subida em painéis bem fixados; caso contrário, mantenha-se no corte convencional.
Destaques do produto
-
Broca de Fresagem de Carboneto Sólido para Fibra de Vidro com Ponta de Mergulho Whiteside SC91V: Design de carboneto sólido com ponta de mergulho, diâmetro da ponta de 1/4″, haste de 1/4″, comprimento de corte de 1″ e comprimento total de 2-1/2″. A ponta de mergulho permite a entrada no meio do painel sem perfurar um furo de arranque, e o corpo de carboneto sólido resiste ao pó abrasivo da fibra de vidro por muito mais tempo do que as brocas padrão.
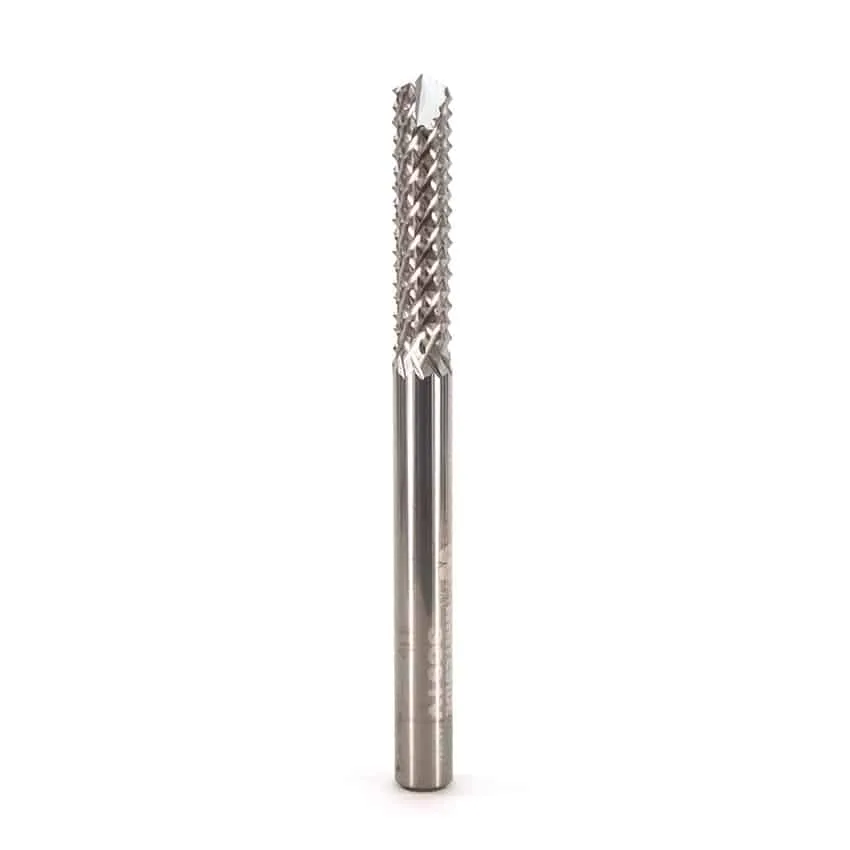
Broca de Fresagem de Carboneto Sólido para Fibra de Vidro com Ponta de Mergulho Whiteside SC91V