Resposta rápida
Uma moldura de vulcanização é o bloco metálico que mantém o borracha crua sob calor e pressão enquanto cura num molde reutilizável. Para a maioria dos componentes de joalharia pequenos e médios, uma moldura de alumínio de cavidade única com cerca de 5/8 polegadas de espessura fica entre as placas da sua vulcanizadora e mantém a borracha contida para que o calor se distribua uniformemente. Combine-a com um cadinho de grafite para fusões limpas e alicates de compressão para ajustes delicados.
O que uma moldura de vulcanização realmente faz
A moldura não é apenas um contentor. Ela define a espessura do seu bloco de borracha, o que por sua vez controla a quantidade de pressão que a vulcanizadora aplica ao seu modelo mestre. Se a moldura for demasiado fina, a borracha pode não preencher os detalhes finos. Se for demasiado espessa, pode precisar de tempos de cura mais longos ou de pressão mais alta do que a sua prensa consegue fornecer. Uma moldura de alumínio sólida com faces planas maquinadas transfere calor uniformemente e resiste à deformação, mantendo o molde dimensionalmente estável através de ciclos repetidos.
Preparar o seu modelo mestre e a borracha
Limpe o seu modelo mestre com uma escova macia e desengordurante. Qualquer resíduo, óleo de impressão digital ou composto de polimento será transferido para a borracha e aparecerá como defeitos de superfície nas suas injeções de cera. Para uma moldura de cavidade única, precisa de borracha não curada suficiente para preencher a cavidade da moldura mais um pequeno excesso que sairá sob pressão. Corte a borracha em pedaços que se ajustem frouxamente ao redor do modelo; não a embale apertada. A borracha precisa de espaço para fluir antes de curar.
Carregar a moldura e fechar a prensa
Coloque a metade inferior da moldura na placa inferior. Centre o seu modelo mestre com o canal de injeção voltado para a direção em que deseja que a cera flua. Preencha ao redor e sobre o modelo com borracha e, em seguida, coloque a metade superior da moldura. Feche a prensa lentamente. Se a fechar de repente, a borracha pode deslocar o seu modelo do centro. Aproxime as placas até tocarem a moldura e aplique a pressão recomendada pelo fabricante da sua borracha. A maioria das borrachas de joalharia cura entre 150°C e 160°C, mas siga sempre a ficha técnica que acompanha a sua borracha.
Curar, arrefecer e abrir o molde
Mantenha a temperatura e a pressão durante todo o tempo de cura. Não abra a prensa cedo para verificar o progresso; borracha parcialmente curada rasga ao separar a moldura. Após a cura, desligue o calor e deixe a moldura arrefecer sob pressão até ficar morna ao toque, não quente. Abrir uma moldura quente pode distorcer a cavidade do molde. Depois de fria, separe as metades da moldura suavemente. A borracha deve soltar-se do alumínio com uma leve persuasão. Se colar, uma espátula fina na costura ajuda, mas nunca faça alavanca contra a face da cavidade.
Cortar o canal de injeção e testar o molde
Com o bloco de borracha removido, corte um canal de injeção limpo da cavidade do molde até à borda do bloco. Um bisturi afiado e uma mão firme dão o melhor resultado. O canal deve ser largo o suficiente para a cera fluir, mas não tão largo que enfraqueça o molde. Teste o molde injetando cera à temperatura e pressão recomendadas para a sua cera. Se a cera não preencher completamente, o canal pode ser demasiado estreito ou o molde demasiado frio. Se vir rebarbas, a sua pressão de injeção é demasiado alta ou as metades do molde não estão a fechar uniformemente.
Configuração passo a passo do molde de borracha
- Limpe o modelo mestre: Remova toda a gordura, resíduo de polimento e pó com uma escova macia e desengordurante. Deixe secar completamente. Qualquer contaminação será transferida para a borracha e aparecerá em cada injeção de cera.
- Carregue a borracha e o modelo na moldura: Centre o modelo, preencha ao redor com pedaços de borracha não curada e coloque a metade superior da moldura. Não embale a borracha apertada. A borracha precisa de espaço para fluir antes de curar; embalar apertado causa vazios.
- Feche a prensa lentamente e aplique calor: Aproxime as placas até tocarem a moldura e aplique a pressão recomendada. Aqueça até à temperatura de cura do fabricante da borracha. Fechar a prensa de repente pode deslocar o seu modelo do centro. Siga a ficha técnica da borracha, não suposições.
- Cure completamente e depois arrefeça sob pressão: Mantenha a temperatura e a pressão durante todo o tempo de cura. Desligue o calor e deixe a moldura arrefecer até ficar morna, não quente, antes de abrir. Abrir cedo rasga a borracha; abrir quente distorce a cavidade.
- Corte o canal de injeção e teste: Remova o bloco de borracha, corte um canal de injeção limpo com um bisturi afiado e injete cera à temperatura e pressão recomendadas. Injeções incompletas significam canal estreito ou molde frio; rebarbas significam pressão de injeção demasiado alta ou fecho irregular.
Ferramentas que suportam este processo
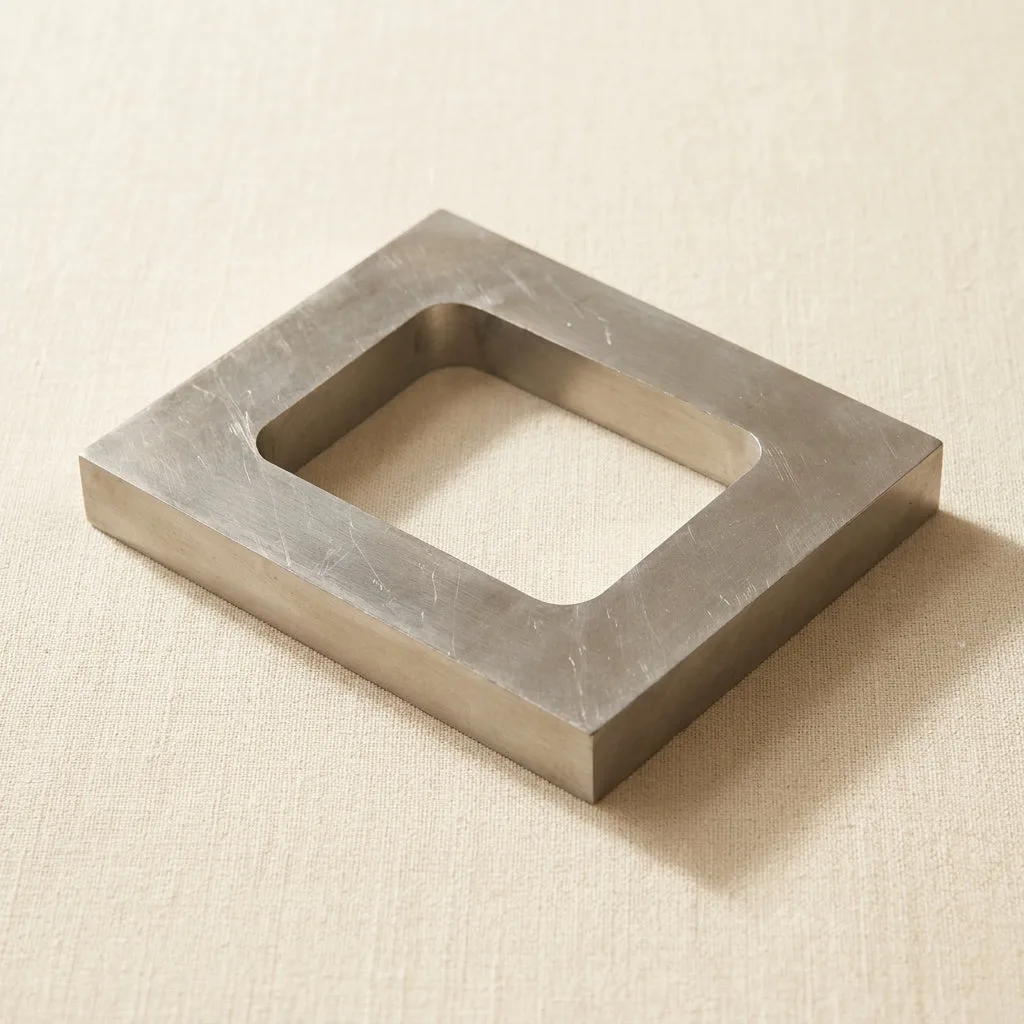
- Moldura de Vulcanização, Cavidade Única — Alumínio, 4 × 4-7/8 Polegadas, 5/8 Polegadas de Espessura: Moldura de alumínio de cavidade única, 4 × 4-7/8 polegadas, 5/8 polegadas de espessura, com faces planas maquinadas. A espessura de 5/8 polegadas é adequada para componentes fundidos pequenos e médios, e as faces planas ajudam a transferência de calor uniforme através do bloco de borracha.
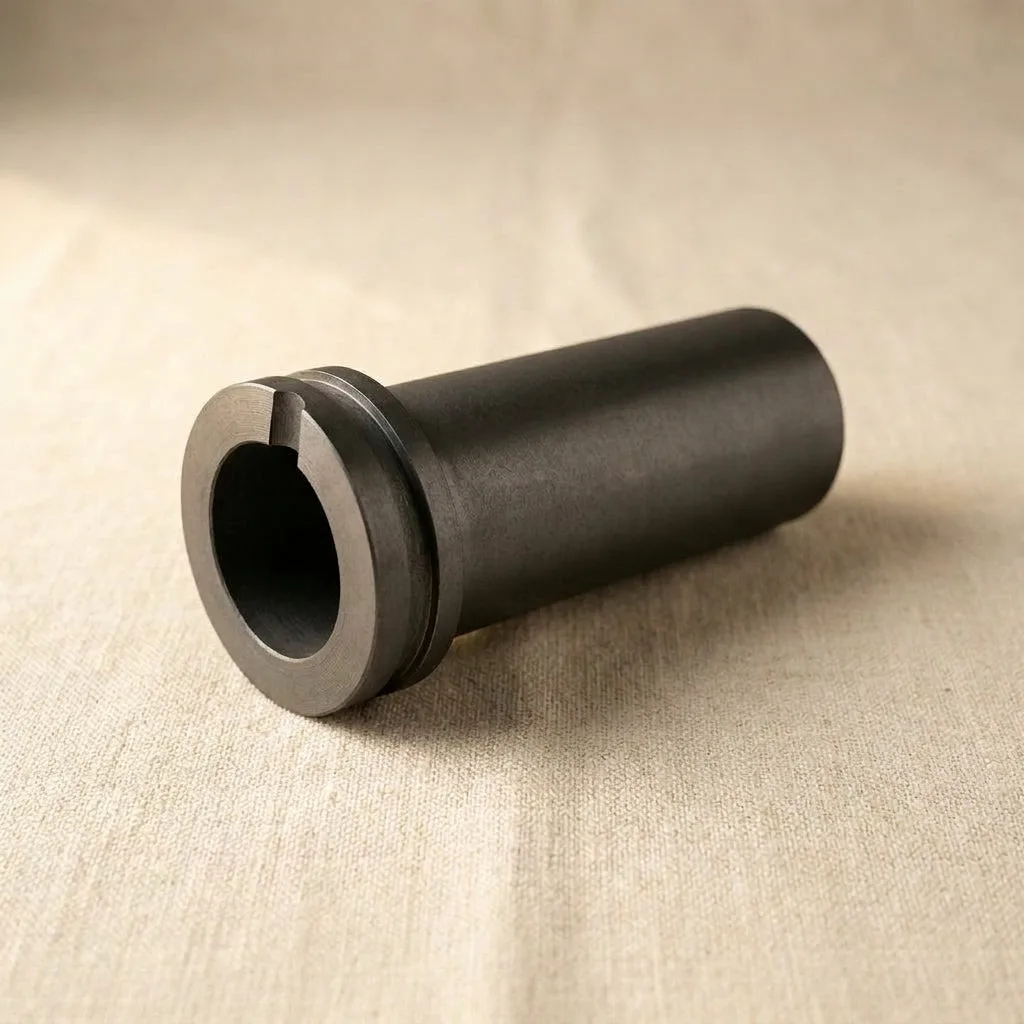
- Cadinho de Fusão, 1 kg Grafite — Fundição de Ouro, Prata & Cobre, Preto: Cadinho de grafite de 1 kg com colar canelado e bico integrado para ouro, prata e cobre. Uma fusão limpa é essencial antes de fundir os seus padrões de cera; o colar canelado dá uma pega segura às pinças e o bico controla o vazamento.
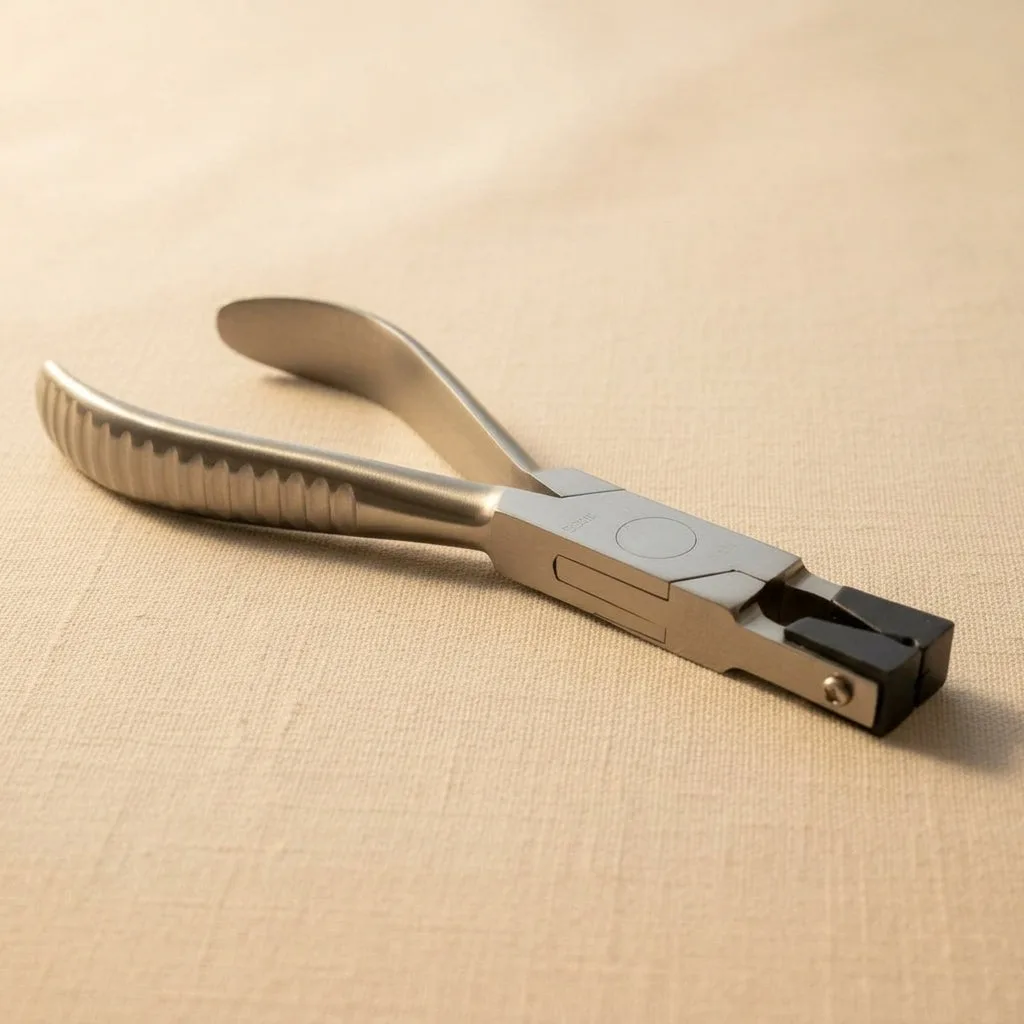
- Alicates de Compressão Sem Aro — 5.5 Polegadas Aço Inoxidável, Óptica, Joalharia & Trabalho de Modelos: Alicates de compressão de 5.5 polegadas em aço inoxidável com insertos de mandíbula que não riscam e construção de articulação de caixa. Úteis para colocar óculos sem aro ou ajustes delicados de joalharia onde a pressão controlada no ponto de perfuração evita rachaduras.