Resposta rápida
O lascamento com fresa de painel elevado ocorre quando a ferramenta encontra veios de madeira sem suporte ou funciona à velocidade e avanço errados. Resolva-o abrandando o avanço, ajustando as RPM ao diâmetro da fresa e adicionando uma placa de suporte. Se o lascamento persistir, a fresa pode estar gasta ou o material inadequado.
Sintoma: Felpa ou pedaços ao longo do perfil
O lascamento numa porta de painel elevado geralmente aparece como veios felpudos ou pedaços em falta ao longo do perfil curvo. Aparece frequentemente em topo ou onde a fresa sai da madeira. Isto indica que as fibras da madeira estão a ser levantadas em vez de cortadas limpas.
Causa provável: avanço demasiado rápido ou demasiado lento
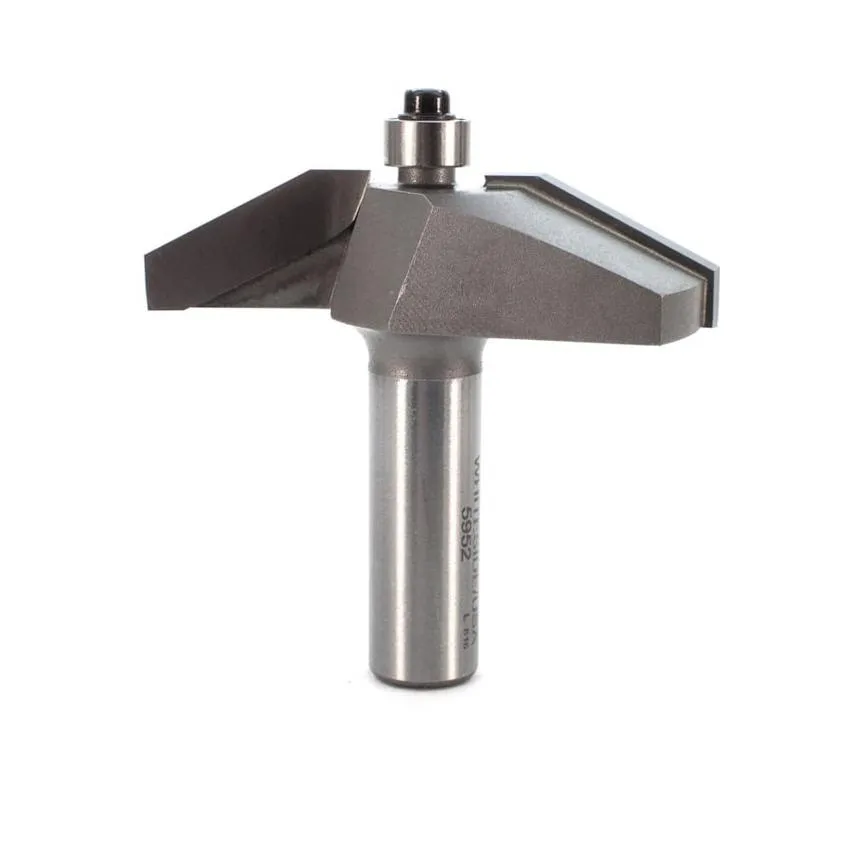
Empurrar o painel demasiado rápido faz com que a fresa corte aos solavancos em vez de cisalhar, enquanto um avanço demasiado lento faz com que a fresa esfregue e aqueça, gastando o gume. Para uma fresa de painel elevado de 27 graus como a Whiteside 5952, as RPM recomendadas são 10,000–12,000. A essa velocidade, um avanço constante e moderado que mantenha a fresa a cortar—não a queimar—geralmente dá os resultados mais limpos. Ouça o corte: um zumbido constante significa bom avanço; um guincho agudo significa demasiado lento.
Ação corretiva: suporte o corte e ajuste a velocidade
Adicione uma placa de suporte atrás da peça de trabalho para apoiar as fibras quando a fresa sair. Para painéis elevados, use uma peça sacrificial do mesmo material. Verifique também a velocidade da sua fresadora. Se a sua fresadora gira a 24,000 RPM, deve reduzi-la para a gama recomendada da fresa. Para a Whiteside 5952, defina 10,000–12,000 RPM. Se a sua fresadora não tiver velocidade variável, use um controlador de velocidade ou escolha uma fresa de diâmetro menor.
Quando parar e escolher outra opção
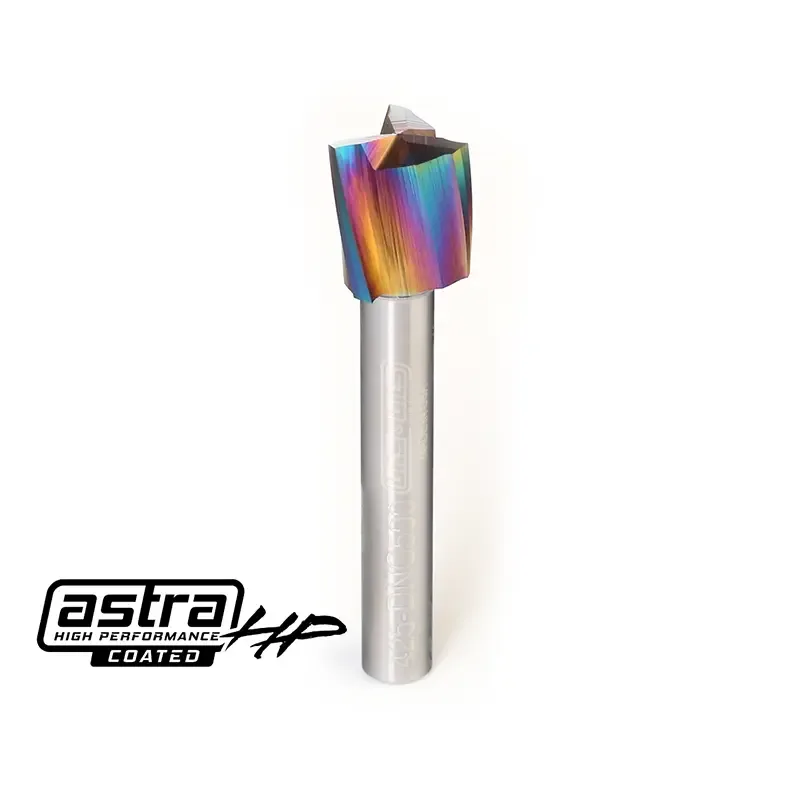
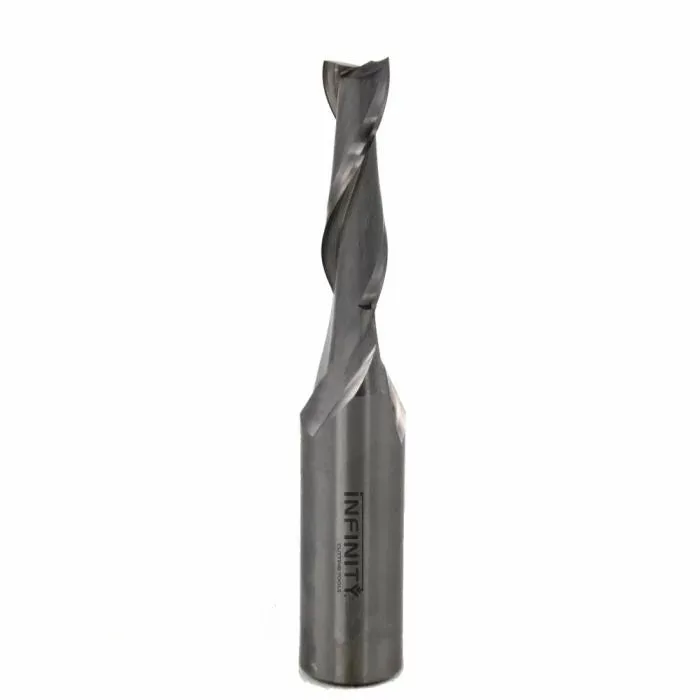
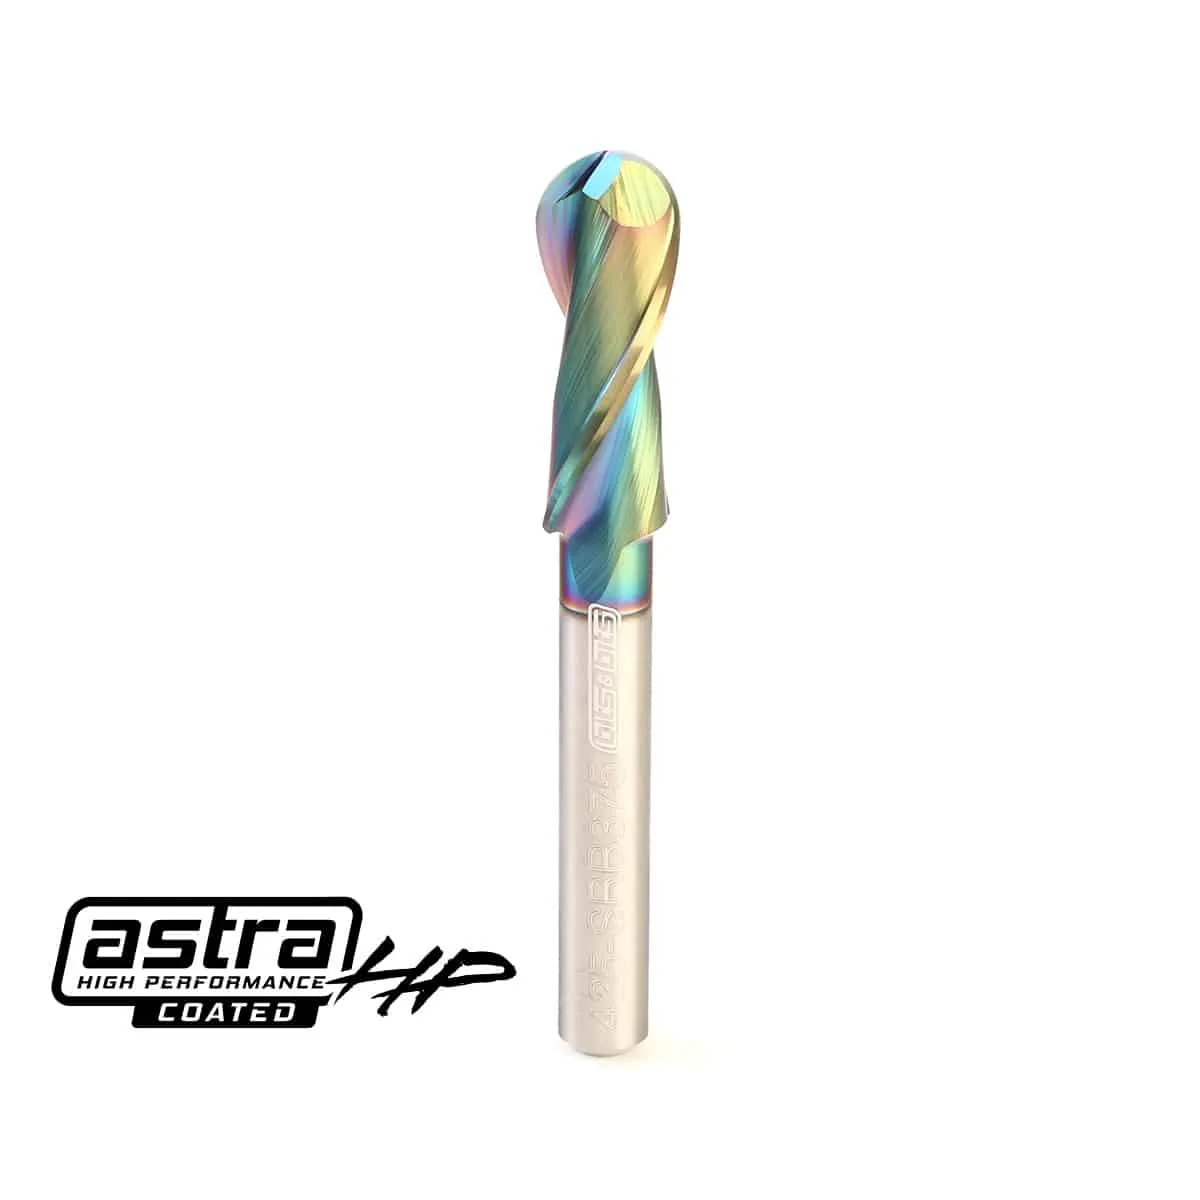
Se ajustou o avanço, a velocidade e o suporte mas ainda obtém lascamento, a fresa está provavelmente gasta ou a madeira é demasiado figurada. Pare antes de queimar o painel. Mude para uma fresa helicoidal de corte descendente para limpeza de bordas, ou use um método de construção de porta diferente. Para utilizadores de CNC, uma fresa de corte descendente como a 1/2′′ Triple Flute Down-Cut Spiral Bit (AstraHP Coated) pode eliminar o lascamento em contraplacado e melamina, mas não é para painéis elevados. Para ranhuras, certifique-se de que o eixo e a fresa correspondem.
Guia de diagnóstico
- Veios felpudos no topo: Avanço demasiado lento ou fresa gasta. Aumente ligeiramente o avanço e verifique a afiação da fresa. Se aumentar o avanço não ajudar, substitua ou afie a fresa.
- Pedaços em falta na saída: Falta de suporte. Adicione uma placa de suporte sacrificial. Se o lascamento persistir, reduza a profundidade de corte e faça várias passagens.
- Queimadura e lascamento juntos: RPM demasiado altas. Reduza para a gama recomendada (por exemplo, 10,000–12,000 para Whiteside 5952). Se a fresadora não tiver velocidade variável, use um controlador de velocidade externo.
- Lascamento em contraplacado ou melamina: A fresa de painel elevado padrão não é ideal. Mude para espiral de corte descendente para bordas superiores limpas. Para CNC, use fresa de corte descendente; para mesa de fresar, considere uma fresa de compressão.
Factos do produto
- Fresa de painel elevado médio angulada – Whiteside 5952: Fresa de painel elevado médio de 27 graus corta um padrão de 1” de largura para painéis elevados e outros perfis de borda. Haste de 1/2′′ Diâmetro grande de 2-1/2′′ Comprimento de corte de 5/8′′ 2 lâminas Não revestida Fabricada nos EUA RPM recomendadas: 10,000-12,000 O diâmetro grande requer RPM mais baixas para evitar queimadura e lascamento; siga a gama de velocidade recomendada.
- 1/2″ Fresa espiral de corte descendente de três lâminas – Haste de 1/4″ (AstraHP Coated): Uma fresa de corte descendente de grande diâmetro concebida para CNCs de fuso pequeno que precisam de mais largura de corte sem passar para uma haste de 1/2′′. Esta fresa CNC de corte descendente com diâmetro de corte de 1/2′′ e haste de 1/4′′ permite que máquinas CNC de hobby e produção ligeira com Makita ou Dewalt removam mais material por passagem. O corte descendente mantém as bordas superiores limpas em contraplacado, melamina e materiais laminados. A geometria de corte descendente evita lascamento nas bordas superiores, mas é para acabamento de bordas em CNC, não para perfis de painel elevado.
- .25″ 1/4″ Fresa de ranhuras x 4 Lâminas – Whiteside 6710B: .25′′ 1/4′′ Fresa de ranhuras x 4 Lâminas – Whiteside 6710B. A fresa faz uma pequena ranhura na sua peça de trabalho para uma grande variedade de aplicações. Requer eixo (vendido separadamente) Ponta de carboneto 4 Lâmina Corte fracionário: 1/4′′ Corte decimal: .25′′ Furo: 5/16′′ Diâmetro grande: 1-7/8′′ RPM recomendadas: 13,000 Se estiver a cortar ranhuras para chavetas ou T-molding, esta fresa requer um eixo e RPM específicas; velocidade incompatível pode causar lascamento.