快速解答
使用 1x42 不織布表面調理砂帶進行去毛邊、清潔與金屬拋光,同時不改變工件幾何形狀。粗粒度適合重度清潔,中粒度適合過渡混合,細粒度適合最終拋光。
為什麼選擇不織布而非研磨砂帶?
不織布砂帶採用浸漬研磨顆粒的合成纖維開放網結構。其切削力比結合式研磨砂帶溫和,因此能去除表面污染物與毛邊,而不會刮傷底層金屬。這使其非常適合不鏽鋼、鋁材及其他柔軟或薄型材料,在這些材料上保持尺寸精度至關重要。
代價是材料去除速度較慢。若需快速成形或大量研磨厚重焊道,傳統陶瓷或氧化鋯砂帶速度更快。不織布砂帶的優勢在於追求一致緞面效果且對表面破壞最小的場合。
如何使用 1x42 不織布表面調理砂帶
- 選擇正確粒度: 粗粒度(80-100)適用於重度氧化、去除塗料或去除尖銳邊緣毛邊。中粒度(120-180)適用於過渡刮痕與清潔焊道。細粒度(240+)適用於最終拋光與創造均勻緞面光澤。常見錯誤是在去除深刮痕前就跳到細粒度——務必依序逐級處理。
- 將砂帶安裝到砂光機上: 確保砂帶置中且張力適合您的 1x42 砂光機。短暫運轉砂光機以檢查追蹤。常見錯誤是張力過大,可能拉伸不織布網結構並導致提早失效。
- 使用輕柔且一致的下壓力: 讓砂帶自行發揮作用。施加剛好足以保持接觸的壓力即可。移動過快或用力按壓會產生熱量並可能使砂帶釉化。常見錯誤是用力下壓以加快工作速度——這會堵塞砂帶並縮短其使用壽命。 若發現砂帶堵塞,請停止並用橡膠擦塊清潔,或將其對著一塊硬橡膠運轉。
- 以乾淨的一道收尾: 在最後一道粒度後,以全速輕跑一道砂帶以去除任何鬆散纖維。這可防止棉絮黏附到工件上。常見錯誤是省略此步驟,之後還需重新清潔表面。
產品資訊
-
1 X 42 Inch Non Woven Surface Conditioning Sanding Belts: 樹脂結合氧化鋁顆粒均勻分佈於不織布網上。開放網結構在處理鋁等黏性金屬時能抵抗堵塞,因此砂帶能持續切削更長時間而不阻塞。
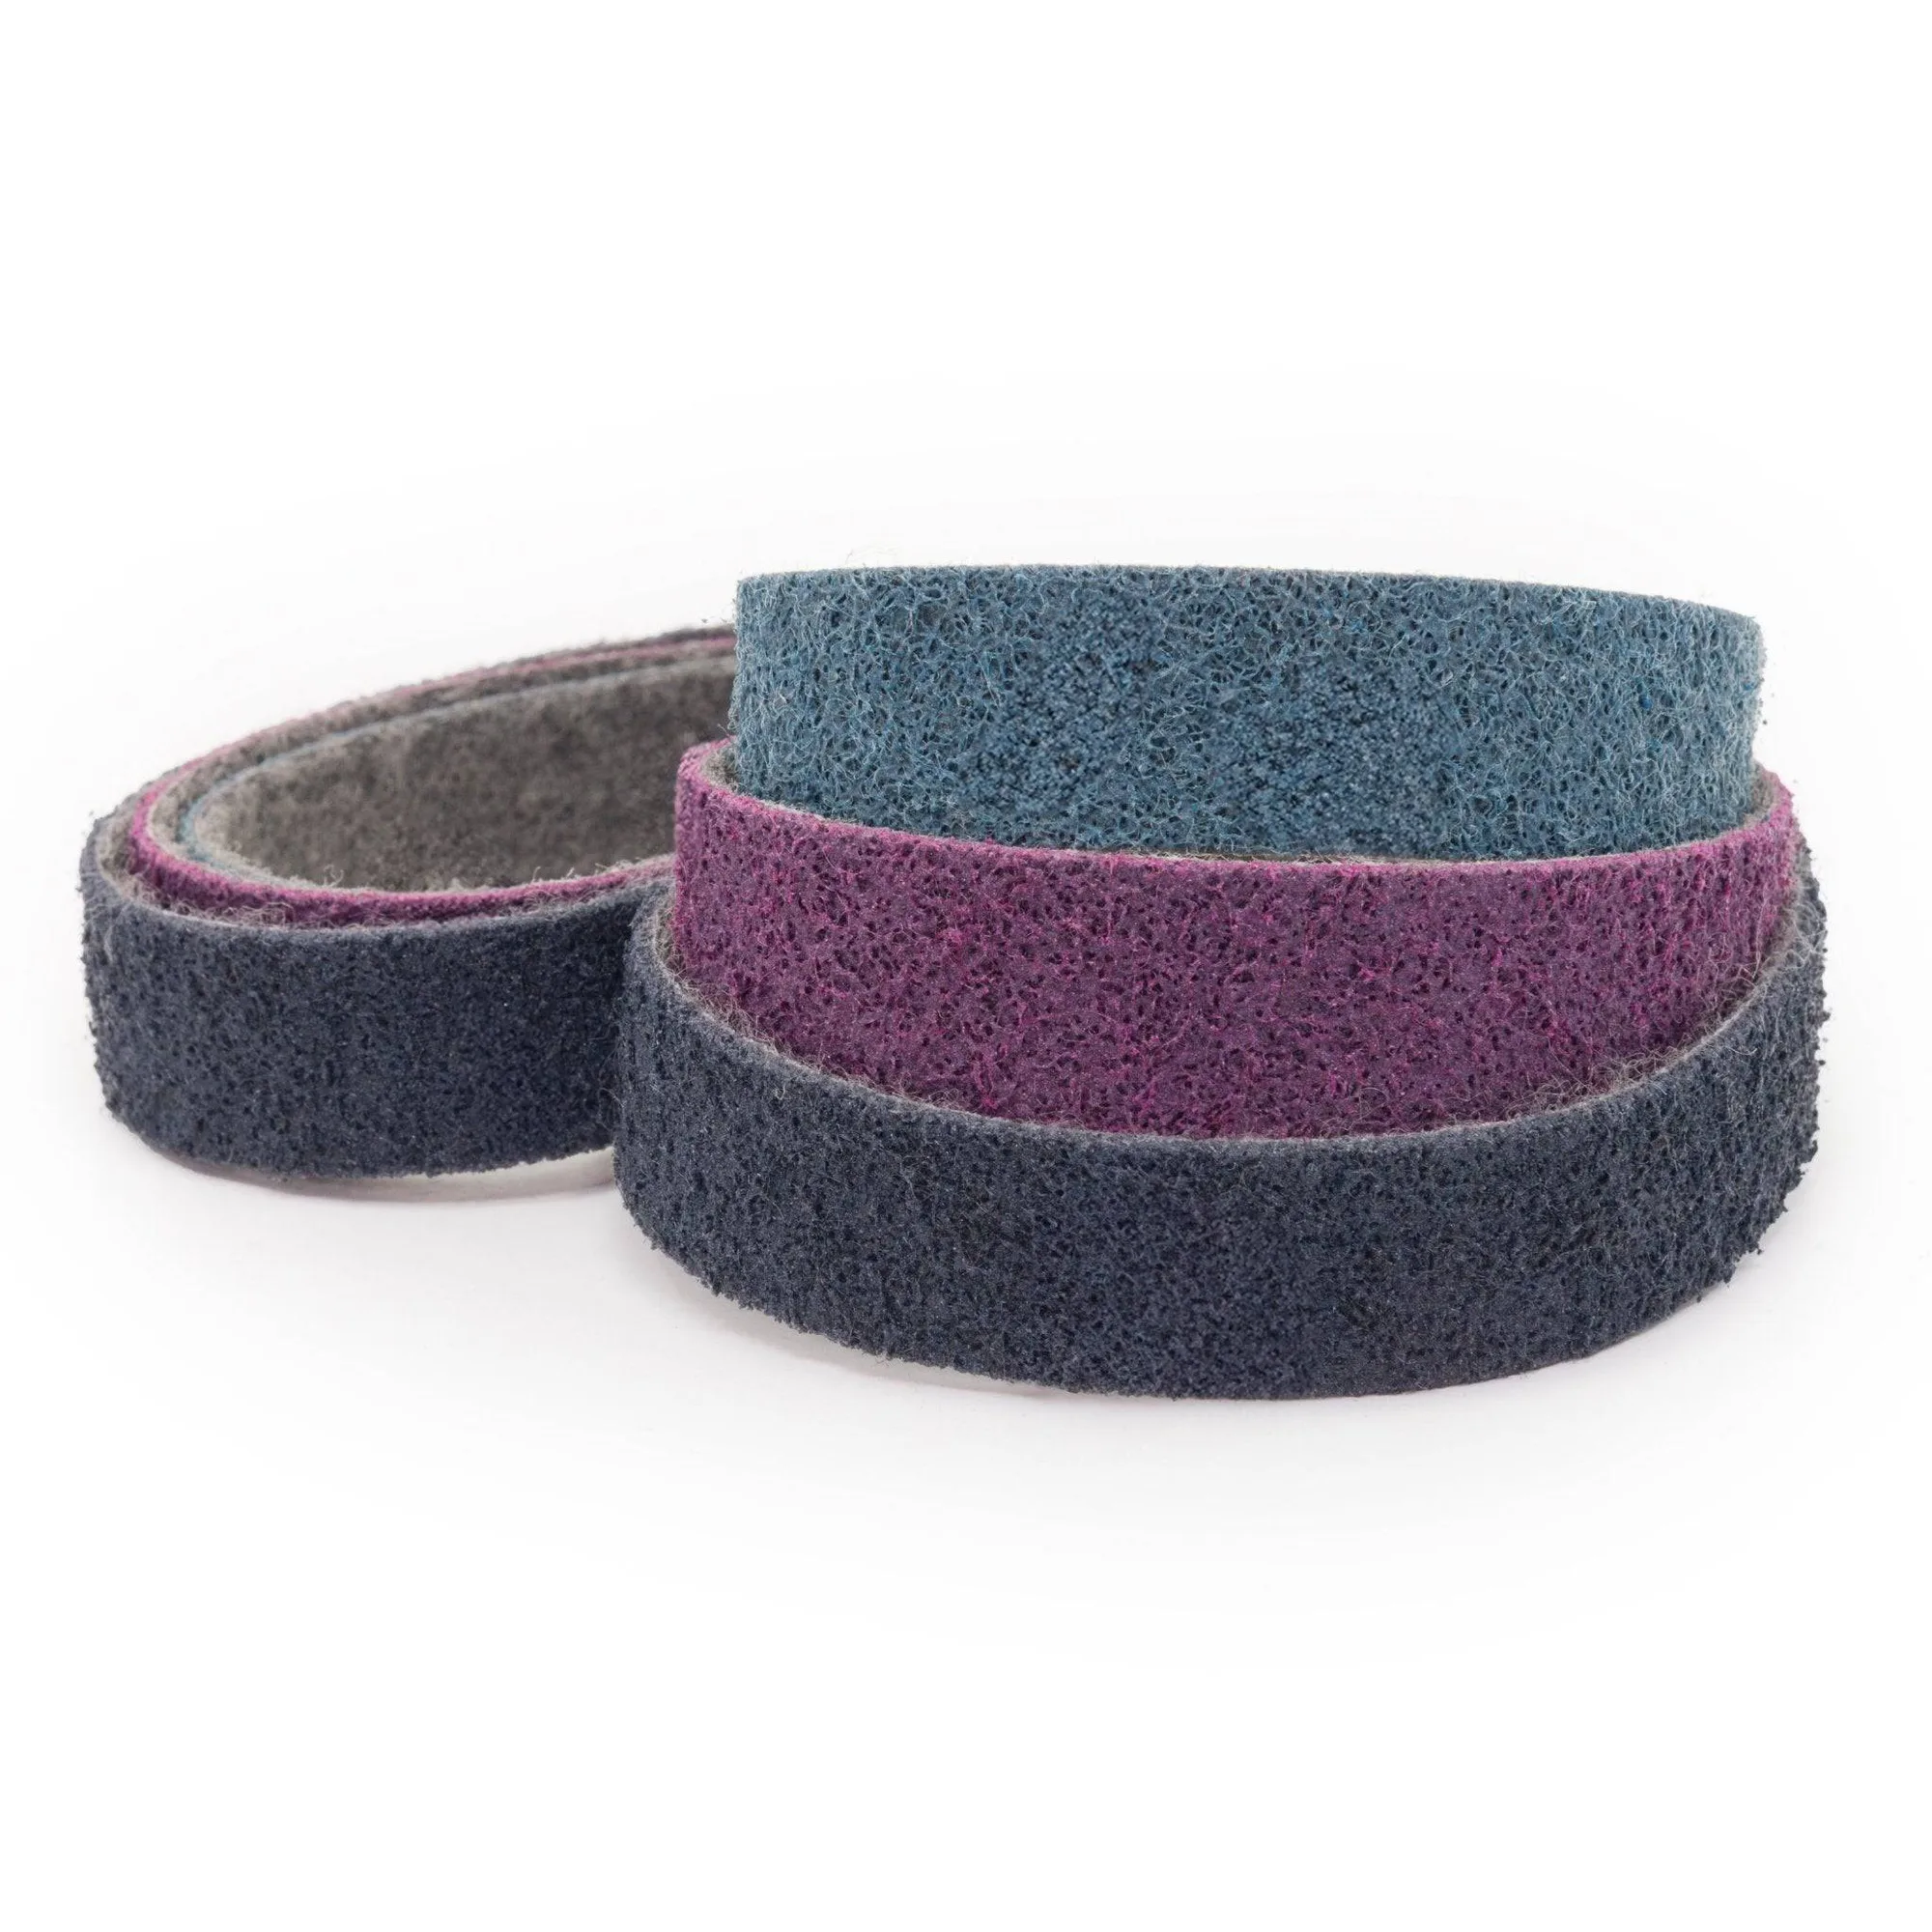
1 X 42 Inch Non Woven Surface Conditioning Sanding Belts