快速解答
在進行任何黏合前,先將四片尾翼乾式安裝在 38mm 的馬達管上,確認每片 1/4" 的插槽完全密合,然後在環氧樹脂仍可塑形時,將它們成對黏合並對齊。LOC Precision 5.5" V2 尾翼組正是為此順序設計。
為何插槽與管身的密合度決定整個組裝成敗
此尾翼組的 1/4" 厚插槽設計用於 38mm 的馬達管。如果插槽過早觸底或鬆動,外部填角無法修正尾翼角度。在混合環氧樹脂前,檢查插槽深度與槽寬;目標是緊密但可拆卸的密合度。
當乾式安裝不足時
如果您的推進器有特殊切割槽或修補過的馬達座,工作台上的乾式安裝可能通過,但安裝後的尾翼仍可能突出。此時,請將馬達管暫時放入機身進行測試安裝,並在黏合前標記任何高點。
尾翼安裝步驟
- 檢查並去除插槽毛邊: 輕輕打磨插槽邊緣,去除任何成型毛邊。需避免的錯誤:將插槽打磨至薄於 1/4",這會使插槽在槽中鬆動。 保持插槽厚度不變;僅清潔邊緣。
- 將每片尾翼乾式安裝到馬達管上: 將每片尾翼插槽滑入 38mm 馬達管,確認根部完全接觸。檢查點:所有四片尾翼應在同一深度,無晃動。 如果一片尾翼較高,請在黏合前找出障礙物。
- 標記對齊參考點: 使用尾翼對齊導具或在管上標記 90 度間隔。需避免的錯誤:在 5.5" 機身上僅靠目測對齊,微小誤差會被放大。 在管身和尾翼根部都做標記,以便在環氧樹脂後重新檢查。
- 成對黏合: 先固定一片尾翼,再固定其對面的一片,在環氧樹脂凝固前用直尺檢查垂直度。檢查點:從鼻錐端沿機身目視,及早發現傾斜的尾翼。 成對黏合讓您可以根據一片尾翼修正另一片。
- 如可操作,添加內部填角: 如果馬達座可觸及,在插槽與管身接合處塗抹環氧樹脂填角。需避免的錯誤:為高功率負載跳過內部填角,僅依賴外部填角。 內部填角比外部美觀填角承受更多負載。
- 固化前的最終對齊檢查: 在環氧樹脂仍軟時,重新檢查所有四片尾翼的垂直度和尖端高度是否一致。檢查點:從管上固定點測量到每片尾翼尖端;差異應最小。 在環氧樹脂鎖定尾翼前的最後調整機會。
產品資訊
-
5.5" V2 尾翼組: 一組四片尾翼,帶有 1/4" 厚插槽,專為 38mm 馬達管設計。厚插槽提供耐用的根部接合,但也要求乾淨的槽準備,使尾翼無需強行安裝即可就位。
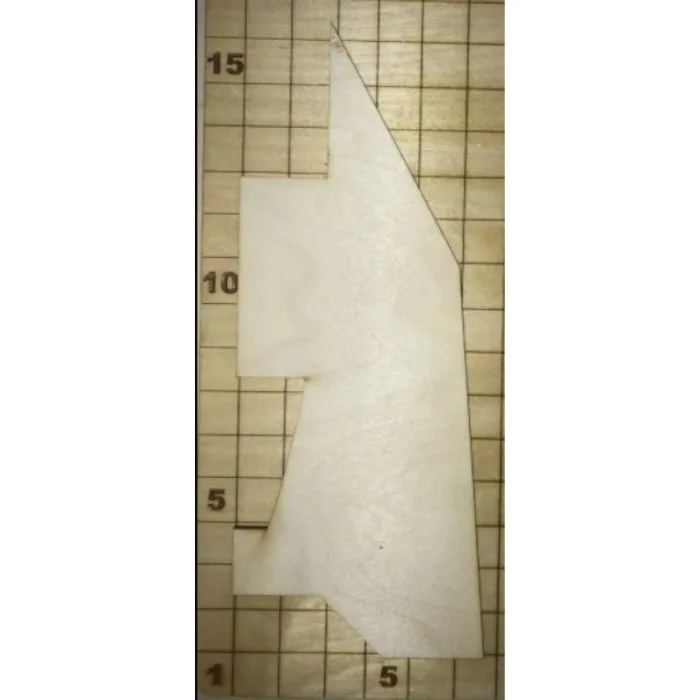
5.5" V2 尾翼組