快速解答
安裝 Adaptive Cutting System 48 齒鋸片時,請配合心軸尺寸、正確朝向齒尖,並鎖緊至建議扭力。首次切割時,將鋸片高度設定在略高於材料的位置,並穩定進料。
了解 48 齒鋸片設計
48 齒配置在實木、合板及板材上平衡了縱切與橫切性能。2.2 mm 的切縫比標準全切縫鋸片移除更少材料,減少廢料與馬達負擔。雷射切割鋼體上的抗振槽使切割過程安靜平穩,尤其在長距離縱切時。
何時選擇其他鋸片
對於厚硬木的重度縱切,較低的齒數(24–30)能更快排出切屑。對於超精細橫切或美耐板,60 或 80 齒鋸片可減少崩邊。48 齒是全能型鋸片,並非專為極端用途設計。
逐步設定與首次切割
- 1. 檢查心軸與鋸片相容性: 確認您的鋸台具有 20 mm 心軸孔。ACS 鋸片若無轉接環,將無法安裝在 5/8" 或 1" 心軸上。常見錯誤:強行將鋸片裝入錯誤尺寸的心軸,可能損壞心軸或鋸片中心。 在打開鋸片包裝前,先測量您的心軸。
- 2. 以正確的齒尖方向安裝鋸片: 將鋸片放在心軸上,使鋸齒在鋸台前方(朝向操作者)朝下。鋸片上的旋轉箭頭應與鋸台方向一致。常見錯誤:反向安裝鋸片會導致危險的反彈及不良切割品質。 在鎖緊心軸螺帽前,再次確認旋轉箭頭。
- 3. 將心軸螺帽鎖緊至規格: 使用隨附的心軸扳手並確實鎖緊,但切勿過度鎖緊。大多數鋸台需要 15–25 英尺-磅的扭力。常見錯誤:過度鎖緊可能導致鋸片變形或心軸螺紋損壞。 緊密無晃動的安裝比最大扭力更安全。
- 4. 根據材料設定鋸片高度: 將鋸片升起,使頂部齒尖高出工件頂面約 1/8" 至 1/4"。對於薄合板,使用較低端;對於 2x 木材,使用較高端。常見錯誤:鋸片設定過高會增加暴露面積與撕裂。 降低鋸片高度可減少風險並提升切割品質。
- 5. 以穩定的進料速度進行首次切割: 開啟鋸台並讓其達到全速。以一致的速度進料——不要太慢以免鋸片燒焦木材,也不要太快以免馬達負載過重。48 齒鋸片能平穩地切割合板與實木,無需強行施力。常見錯誤:在切割中途猶豫會造成邊緣燒焦。 如果看到燒焦痕跡,請稍微加快進料速度或檢查鋸片是否鈍化。
產品詳細資訊
-
Adaptive Cutting System 48 齒鋸片: 6 1/2"(165 mm)直徑,20 mm 心軸孔,2.2 mm 寬切縫,48 個碳化鎢刀頭齒,抗振槽。20 mm 心軸適用於大多數輕便型與軌道鋸;薄切縫減少廢料與馬達負載,而抗振槽使切割過程安靜穩定。
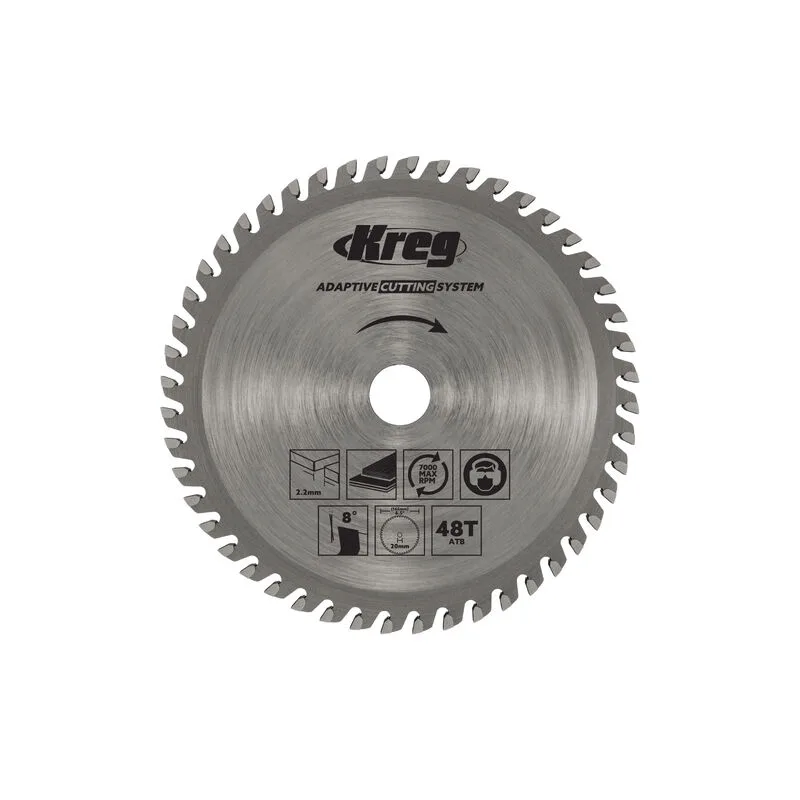
Adaptive Cutting System 48 齒鋸片