快速解答
組裝AN管線末端時,請將管線垂直切斷,將套筒推至編織層底部,潤滑管線接頭,並將其旋入直到管線座金屬對金屬密合。扭力是一種感覺,而非數字:當接合處停止轉動且間隙閉合時停止。每個接合處都需用扳桿支撐,完成的組裝在接觸燃料前應進行壓力測試。
大多數 AN 接頭的洩漏並非由不良零件造成。它們來自於未垂直切斷的管線、未完全安裝的插座,或是憑猜測而非手感鎖緊的接頭。本 AN 接頭安裝指南將引導您完成從裸管到能承受壓力的無洩漏 AN 接頭的完整擴管接頭組裝過程。
無論您是安裝單一燃油管線接頭,還是組裝具有多個彎曲的完整AN軟體組件,程序都是相同的。保持清潔作業,依序進行,並在進入下一步之前檢查每個連接點。以下步驟包含每個階段的檢查點和常見錯誤。
開始前需要準備的項目
準備好管線、該管線尺寸的正確管線端、鋒利的細齒切斷輪或管線切斷器、組裝潤滑劑、兩把扳手和一條乾淨的布料。AN 尺寸必須從頭到尾一致:6AN 管線端僅能鎖入 6AN 管線和 6AN 連接埠。混合尺寸是破壞管線接頭的最快方式。
請在作業檯上工作,而非在引擎上方。金屬編織會脫落細微的絲線,這些絲線很容易消失於進氣埠和燃油軌道中。請依照安裝順序排列所有 fittings,以免在管線已切斷後,還需要尋找 45 度的端點。
- 在進行任何裁切之前,請確認管線尺寸與接頭尺寸相符
- 請隨手準備磁鐵或膠帶,以捕捉鬆散的不鏽鋼編織絲線。
如何切割與準備管線
測量兩次並用膠帶標記切割線。將膠帶緊緊纏繞在標記處的管子上,以防止不鏽鋼編織在切割時磨損。使用模具研磨機上的細齒磨輪可獲得最乾淨的邊緣;粗鋸會撕裂編織並留下可能日後阻塞燃油噴射器的鬆散絲線。
直接切穿膠帶,然後緩慢移除膠帶。切割面應為圓形而非橢圓形,且內襯應可見但未被壓碎。若切割角度傾斜,插座將無法正確對齊,無論您如何用力鎖緊,接合處仍會洩漏。
- 方形切割比快速切割更重要
- 組裝前請使用過濾空氣吹出軟管
將插座安裝在管子上
將插座推入管線,直到編織層在插座內完全觸底。對於大多數 CPE 和不鏽鋼編織管線,插座應以穩固的手部壓力安裝,並確實停止。如果插座持續滑動,表示管線尺寸過小或插座不正確。如果插座無法開始安裝,表示編織層已磨損,需要修剪並重新纏繞 tape。
這是大多數人會倉促進行的步驟。插座只安裝一半時,留給接頭的螺紋咬合太少,在壓力下接合處會滲漏。用油漆標記筆標示插座位置,以便在最終鎖緊時觀察是否移動。
- 插座應停止,而非滑動
- 如果辮子纏結,請拉出插座,重新貼上膠帶,然後重新開始
潤滑與鎖入奶嘴
在接頭螺紋和管線內襯內部塗上一層薄薄的組裝潤滑劑或清潔的引擎油。這能讓接頭切入內襯而非撕裂它。用手將接頭旋入插座直到接觸管線,然後繼續用手盡可能旋緊。
用手預先鎖上可立即判斷接頭是否已錯位。若在最初幾圈內感到卡住,請退出、清潔螺紋後重新開始。強行鎖上錯位的接頭會同時損壞接頭與插座,且任何密封劑都無法修復。
- 請潤滑接頭,而非插座外部
- 手動穿線直到停止,再拿起扳工具
鎖緊以固定喇叭端
用一支扳鉗固定住管端,再用另一支扳鉗轉動接頭。接頭會將管線拉入插座中,同時喇叭口會貼合到配對面上。請鎖緊直到接頭停止轉動,且接頭六角頭與插座之間的間隙閉合。這個金屬對金屬的接觸即為密封;密封是由喇叭口完成的,而非螺紋扭力。
這就是AN接頭扭力問題出現的地方。由於軟管尺寸、潤滑劑和螺紋狀況都會改變手感,因此沒有通用的英尺磅數值。可靠的檢查點是機械性的:接頭停止移動且間隙消失。如果超過該點繼續鎖緊,將會拉伸螺紋並使插座破裂。
- 當乳頭停止且間隙閉合時停止
- 切勿在 AN 管線末端使用作弊桿
安裝組件並檢查是否有洩漏
在將組件穿入連接埠或軌道之前,請確認配對的喇叭端是乾淨且無損壞的。喇叭端上即使只有一道刮痕或舊的螺紋密封劑殘留,也會導致洩漏,即使是在完美的軟體末端也是如此。用手將配件旋入,然後在固定對側的同時用扳將它鎖緊。
對系統加壓,並使用乾布或紙巾檢查每個接合處。無漏的 AN fittings 在喇叭口或軟體與插座接合處不會顯示任何滲漏。如果接合處滲漏,請不要只是更用力鎖緊。請拆開它,檢查喇叭口和軟體的切面,然後重建該端。
- 使用第二支扳手支撐配對接頭
- 在第一次加熱循環後,重新檢查所有接合處
AN 管線組裝步驟一覽
- 比對尺寸並配置零件: 確認管線與管線末端具有相同的AN尺寸,且每個配件在路徑中都有其用途。 檢查點:工作台上沒有混合尺寸。
- 用膠帶固定並將管線切齊成直角: 在標記處纏繞膠帶,使用細齒輪切斷,然後緩慢移除膠帶,以保持辮狀結構完整。 應避免的錯誤:斜角切割導致插座無法正確安裝。
- 將插座推至底部定位: 將插座完全插入,使編織線停止在插座內部,然後標記位置。 檢查點:插座會確實停止,而非滑動。
- 潤滑並用手鎖上接頭: 塗覆接頭和內襯,然後用手旋入,直到接觸軟管為止。 應避免的錯誤:強行鎖入交叉螺紋的接頭。
- 鎖緊直到喇叭端面完全貼合: 使用扳手轉動螺帽,直到停止且與插座之間的間隙關閉。 檢查點:金屬對金屬座,不使用作弊桿。
- 安裝並檢查漏洩: 用手將螺紋插入連接埠,使用備用扳桿鎖緊,加壓並檢查每個接合處。 在第一次熱循環後重新檢查。
符合此程序的配件
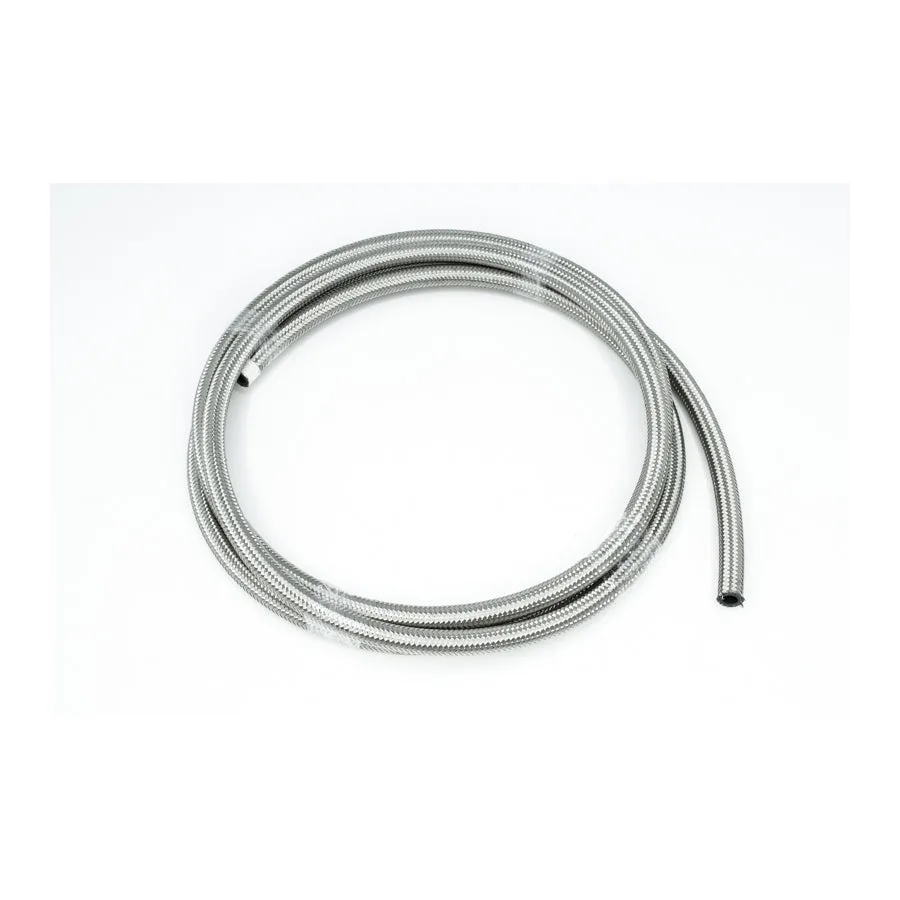
- 10 英尺,6AN 不鏽鋼編織 CPE 管: 6不鏽鋼雙層編織CPE管,10英尺CPE管與本指南中的CPE管端相容,因此按照上述步驟操作時,襯管和座部可預期地穩固安裝。
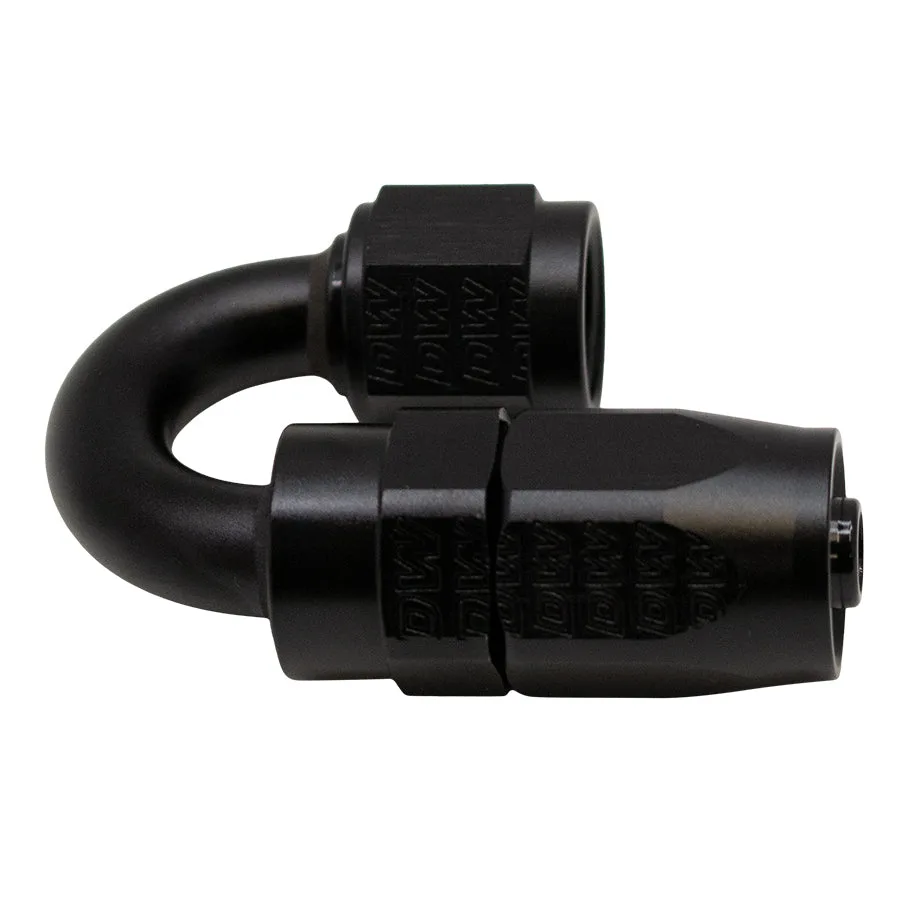
- https://deatschwerksevz.com/products/6-02-0804-b-71c744343e61a3411e63c347-2678163180-度。 6AN 旋轉式CPE管線末端: 6母端旋轉管尾,具 180 度彎曲,陽極處理霧面黑色,相容 CPE 管。旋轉設計讓您在鎖緊管尾後仍可調整彎曲方向,這在狹小空間中配置回歸管線時非常重要。
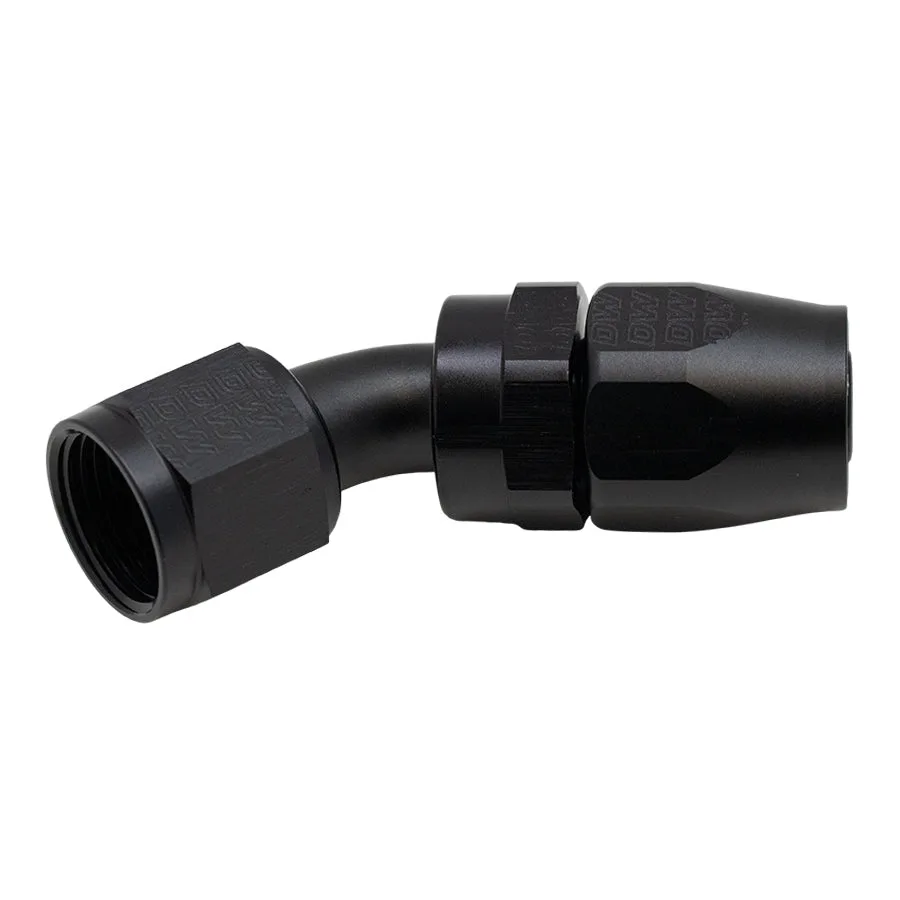
- https://deatschwerksevz.com/products/6-02-0810-b-a53d504f1bc53d52285d0331-267814545度。10AN 旋轉 CPE 管端: 10母端旋轉連接器,具 45 度彎曲,陽極處理霧面黑色,相容 CPE 管線。45 度末端可減輕連接埠處管線的負擔,並使線路遠離高溫或移動部件。
- 3/8" 內螺紋NPT焊接接頭 不鏽鋼: 3/8" 不鏽鋼 NPT 母焊接接頭。用於在油箱或硬管上增加永久連接埠,然後在該點轉接為 AN,避免將編織管線連接到脆弱的連接處。
無漏油的AN接頭來自於平整的切割、完全定位的套件,以及鎖緊至定位而非鎖緊至感覺緊的擴口。請依序執行步驟,在繼續前檢查每個接合處,並對完成組裝進行壓力測試。若接合處有滲漏,請重建該端而非增加扭力。