快速解答
最常見的拼布錯誤通常可追溯到三個根源之一:鈍掉或不合適的切割工具、偏移的縫份,或在疏縫時移位的布料。先修正工具或設定,因為在不良設備上,技巧修正很少能持久。如果兩次專注的嘗試仍無法解決問題,請改變你的方法,而不是強迫使用相同的方式。
每位拼布者最終都會遇到同樣的瓶頸:區塊對不齊、縫線起皺,或輪刀開始咬布而不是切布。這些問題感覺很個人,但幾乎總是機械性的。布料、刀片、尺或縫份導引正在告訴你一些事情。
本指南將每個錯誤分為四個部分:你看到的症狀、可能的原因、矯正動作,以及你應該停下來並選擇不同選項的時機。在拆掉任何一針之前先完成診斷,因為在錯誤的假設下拆縫線只會讓專案多花好幾個小時。
錯誤 1:搖晃的切割與粗糙的布邊
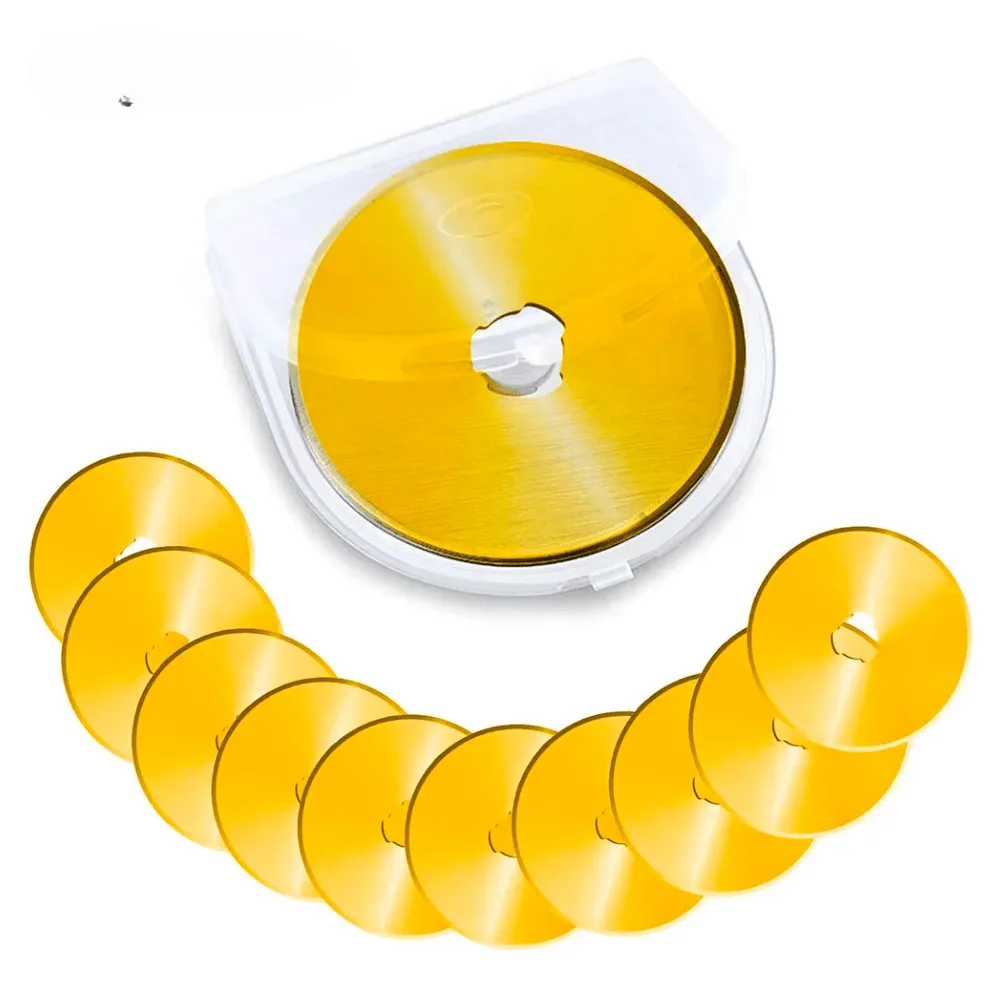
症狀:你的布條中間彎曲、尺在切割中途滑動,或布邊看起來磨損而不是乾淨。可能原因:刀片變鈍、刀片不再順暢旋轉,或對切割器施加過多向下壓力。矯正動作:先更換刀片,然後檢查你是否在自癒墊上切割,且布料平放而非拉伸。在乾淨的切割器外殼中裝上全新的 60mm 刀片,可在不到一分鐘內解決大多數這類情況。
如果更換刀片後切割仍然偏移,問題通常是你的站姿和手部位置,而不是工具。直接站在切割線上方,保持切割器垂直,並用肩膀而不是手腕引導它。如果布料持續移位,請停下來並改用較小的尺或不同的切割方法,因為在滑溜的布料上強行進行長切割很少有好結果。
- 在出現跳切或磨損的第一個跡象時就更換刀片,而不是等到它完全切不動。
- 在難處理的布料上一次最多切割兩到三層。
- 如果切割出錯,將那塊布放到一旁用於碎布專案,而不是試圖將它修剪成方形。
錯誤 2:偏離四分之一英寸的縫份
症狀:你完成的區塊尺寸偏小或偏大,且拼接行時尖角對不上。可能原因:針位、壓腳邊緣或布料送布將縫線拉離四分之一英寸標記。矯正動作:在碎布上縫一條測試縫線,測量它,並調整你的針位或導引,直到測量值一致。一個 磁性縫份導引 或標記的針板可給你一個實體參考,這樣你就不必用眼睛估計邊緣。
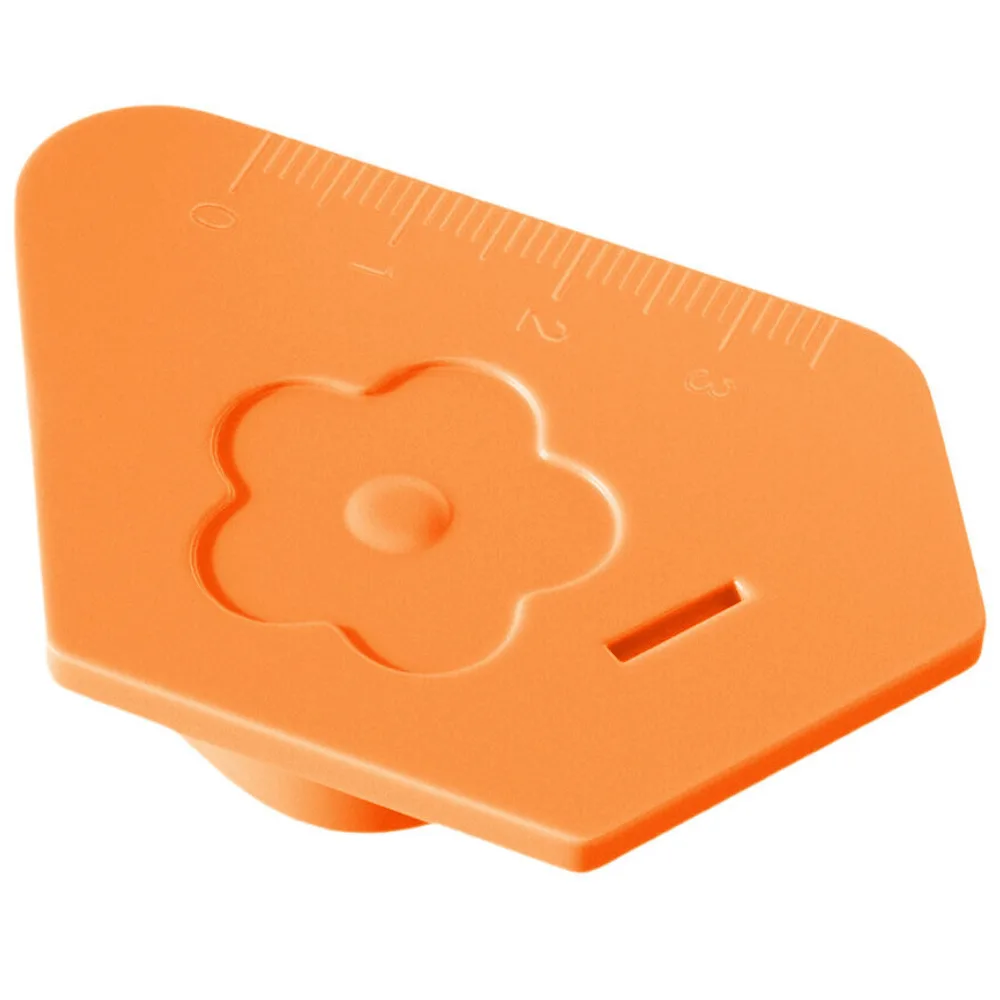
磁性縫份導引
也要檢查你的熨燙。用重手將縫份燙開會拉伸斜布紋,即使縫線完美也會使區塊尺寸失準。熨燙時讓熨斗抬起和放下,而不是滑動。如果你的機器沒有可調針位也沒有導引,請停止與它對抗,用膠帶在針板上標記四分之一英寸線,然後在縫下一個區塊之前重新測試。
- 每次更換線、針或布料重量時,都要縫一條測試縫線。
- 測量縫份,而不是區塊,因為區塊誤差會在一條拼被中累積。
- 如果連續三條測試縫線測量結果都不同,機器或你的技巧需要先處理,然後再繼續。
錯誤 3:起皺的壓線與張力問題
症狀:拼被表布在縫線周圍起皺,或你在下方看到線圈。可能原因:上線與底線張力不匹配、針對線來說太小的針,或未均勻疏縫的拼被三明治。矯正動作:在壓腳抬起的情況下重新穿線,在碎布三明治上測試,並以小幅度調整上線張力。如果下方出現線圈,上線張力通常太鬆,而不是底線。
針的尺寸比大多數拼布者預期的更重要。針對線來說太細的針會將線磨碎,並在底線區域產生棉絮。如果張力調整和新針都無法解決起皺,鋪棉或疏縫方法很可能是元兇。停止調整機器,並用更多別針或噴膠重新疏縫該部分,因為沒有張力設定能補償鬆散的三明治。
- 務必在由與拼被相同層次製成的碎布三明治上測試張力。
- 在每個大型專案開始時更換針,而不是等到它斷掉。
- 如果起皺沿著拼被圖案而不是布料出現,問題是你的移動或送布,而不是張力。
錯誤 4:對不齊的六邊形與角度
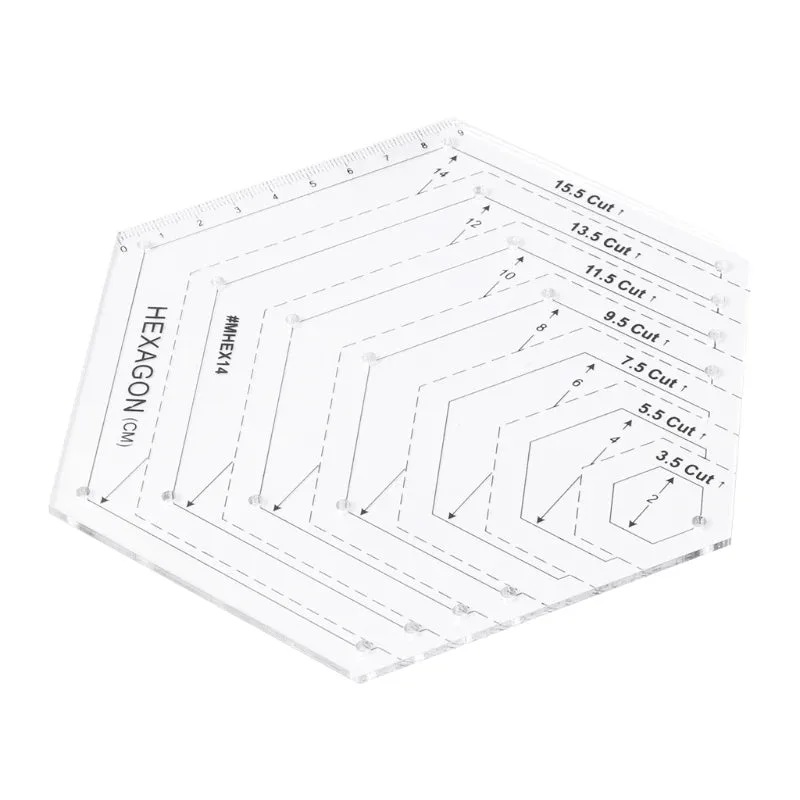
症狀:你的六邊形行差了幾毫米,或拼接時尖角重疊。可能原因:從會移位的模板切割形狀,或標記縫線不一致。矯正動作:使用內建刻度的透明尺,這樣你可以同時對齊布邊和尺標記。切割一個測試六邊形,測量它,並在切割整組之前與下一個比較。
如果形狀準確但組裝仍然偏移,問題是你的拼接順序,而不是切割。以一致的分組縫合,並在每次添加後熨燙,而不是在最後才熨燙。如果你正在處理小六邊形,而機器方法持續產生不匹配的尖角,請停下來並改用英文紙片拼布,因為手工方法能容忍機器縫線無法容忍的小切割變化。
- 在切割整組之前,先切割一個測試形狀並測量它。
- 保持尺平放且布料靜止;在同一布條上切割之間不要抬起尺。
- 如果你的六邊形 consistently 偏差相同量,在責怪你的技巧之前先檢查尺的刻度。
錯誤 5:未加蓋且積灰塵的機器
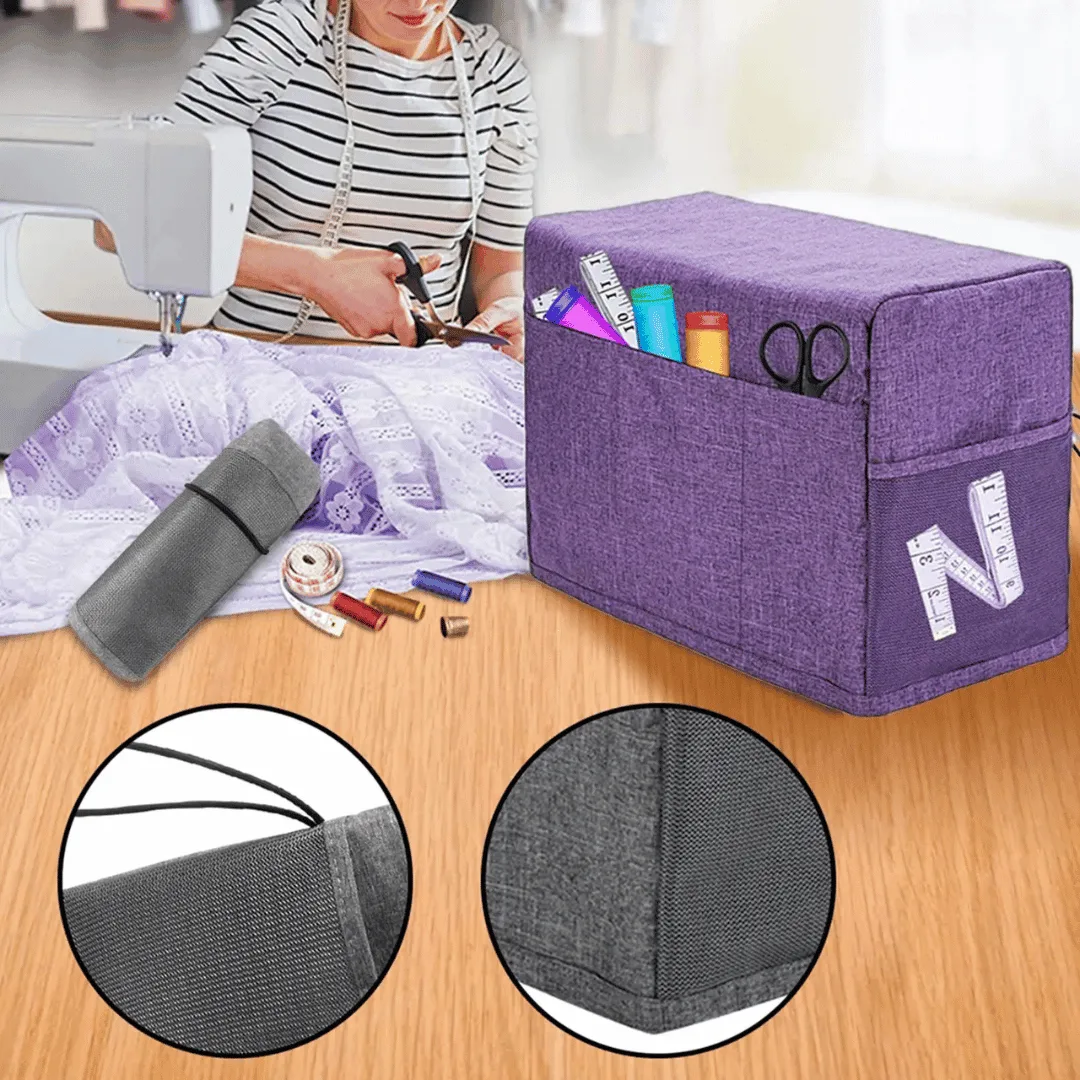
症狀:機器運轉比平常更僵硬,或即使在清潔後你仍注意到底線區域周圍有棉絮和灰塵。可能原因:機器在兩次使用之間未加蓋存放,因此灰塵落入機械結構中。矯正動作:不使用時蓋住機器,並在每個專案之前用刷子清潔底線區域。防塵罩是便宜的預防措施,可減少你需要保養機器的頻率。
如果清潔和加蓋後機器仍然感覺僵硬,問題很可能是內部的,需要技術人員而不是在家修理。停止嘗試自己潤滑或調整內部零件,除非你的手冊明確允許。對大多數拼布者來說,實際的界線是:蓋住它、清潔它,並讓專業人員處理任何需要打開外殼的事情。
- 每次完成縫紉時都蓋住機器,即使是短暫休息。
- 在棉絮堆積成氈狀層之前,清潔底線區域的棉絮。
- 如果清潔後機器聲音不同,請停下來並送檢,而不是繼續縫紉。
診斷清單:症狀、原因、修正、停止點
- 搖晃或磨損的切割: 症狀:布條彎曲或邊緣磨損。可能原因:刀片變鈍或壓力過大。修正:更換刀片並減少切割層數。停止點:如果全新刀片和平整的墊子無法解決,改用較小的尺或不同的切割方法。 在改變你的技巧之前先更換刀片。
- 區塊尺寸錯誤: 症狀:完成的區塊 consistently 偏小或偏大。可能原因:縫份因針位或熨燙而偏移。修正:縫一條測試縫線,測量它,並調整導引。停止點:如果三條測試縫線仍然不同,在縫更多區塊之前先處理機器設定。 測量縫份,而不是區塊。
- 起皺和線圈: 症狀:表布起皺或下方出現線圈。可能原因:張力不匹配、針尺寸錯誤,或疏縫不均勻。修正:重新穿線,在碎布三明治上測試,並以小幅度調整張力。停止點:如果張力和新針都失敗,重新疏縫該部分,而不是進一步調整。 沒有張力設定能修正鬆散的拼被三明治。
- 六邊形對不齊: 症狀:尖角重疊或行差了幾毫米。可能原因:模板移位或標記不一致。修正:使用有刻度的透明尺,並先切割一個測試形狀。停止點:如果機器組裝在小六邊形上持續偏移,改用英文紙片拼布。 在切割整組之前先測試一個形狀。
- 機器運轉僵硬或積灰塵: 症狀:僵硬或底線周圍可見棉絮。可能原因:兩次使用之間未加蓋存放。修正:在每個專案之前蓋住機器並清潔底線區域。停止點:如果清潔後仍然感覺僵硬,請送修,而不是自己打開外殼。 蓋住並清潔;讓技術人員處理內部。
解決這些錯誤的工具
- 60mm 鈦塗層輪刀刀片 10片: 這些 60mm 鈦塗層輪刀刀片專為精準切割和耐用性而設計,套裝包含 10 片刀片。在切割器中保持全新刀片是解決搖晃切割和磨損邊緣最快的方法,而 10 片裝意味著你不會受到誘惑而將鈍刀片推過另一個專案。
- 六邊形拼布尺: 透明塑膠尺具有內建公制刻度,可精準對齊,且專為業餘和專業拼布者設計。帶有印刷刻度的透明尺讓你同時對齊布邊和測量值,這消除了導致六邊形行不匹配的猜測。
- 通用 縫紉機防塵罩: 此罩由聚酯纖維製成,旨在保護機器免受灰塵、污垢、液體和刮傷。在兩次使用之間蓋住機器可防止灰塵進入底線區域,從而減少使張力問題更難診斷的僵硬和棉絮堆積。
- 39 件拼布套組:非常適合初學者 BF(Images): 此套組被描述為一套精密製作的工具,適合初學者和經驗豐富的拼布者,目標是更順暢、更愉快的拼布體驗。如果你同時排除多個錯誤,從完整的工具組開始可消除缺少或不合適設備的變數,然後再責怪你的技巧。
在拆掉任何東西之前先完成診斷。在大多數情況下,全新刀片、測量過的測試縫線或妥善加蓋的機器,比重新加工拼被更快解決問題。先修正工具或設定,給矯正兩次誠實的嘗試,然後如果錯誤持續存在,就改變你的方法。