快速解答
選擇 4 刃碳化物端銑刀用於完成鋼鐵及更硬材料的加工;對於較軟材料或粗加工,使用較少刃數。
刃數取捨
較多刃數意味著每轉有更多切削邊緣,可在鋼鐵等材料上實現更高的進給率和更平滑的 finish。然而,較少刃數會形成更大的排屑空間,因此在鋁或塑膠等軟黏材料中能更好地清除 debris。2 刃端銑刀常用於鋁;4 刃端銑刀則偏好用於鋼鐵加工。
碳化物與其他材料
碳化物端銑刀比高速鋼 (HSS) 更能保持刃緣,尤其在磨蝕性或高溫切削中。高級次微米級碳化物,如 4 刃端銑刀所使用的材料,提供更高的韌性和耐磨性。代價是成本——碳化物比 HSS 更昂貴——但對於鋼鐵上的一致結果,這項投資是值得的。
端銑刀選擇決策規則
- 切削材料: 對於鋼鐵、不鏽鋼或鑄鐵,選擇 4 刃碳化物端銑刀。對於鋁、 brass 或塑膠,使用 2 或 3 刃端銑刀以防止堵塞。
- 操作類型: 對於粗加工或大量材料移除,使用較少刃數(2 或 3)以獲得更好的排屑效果。對於加工或輕切削,使用較多刃數(4 或更多)以獲得 smoother 表面。
- 機器具體度: 如果您的桌上型銑刀有 spindle runout 或不是極其 rigid,4 刃端銑刀可產生更好的 finish,因為每刃每次切削移除較少材料,減少 vibration。 在選擇 4 刃端銑刀進行精細加工前,請檢查您的銑刀 runout 規格。
產品資訊
-
端銑刀,4 刃,碳化物,個別尺寸: 單端 4 刃中心切削端銑刀,由高級次微米級碳化物製成。設計用於提高排屑率。公差:切削直徑 +.000/-.002,run-out 公差最大 .0005。緊密公差和次微米碳化物確保在鋼鐵上進行一致的加工切削,runout 最小化,減少重工需求。
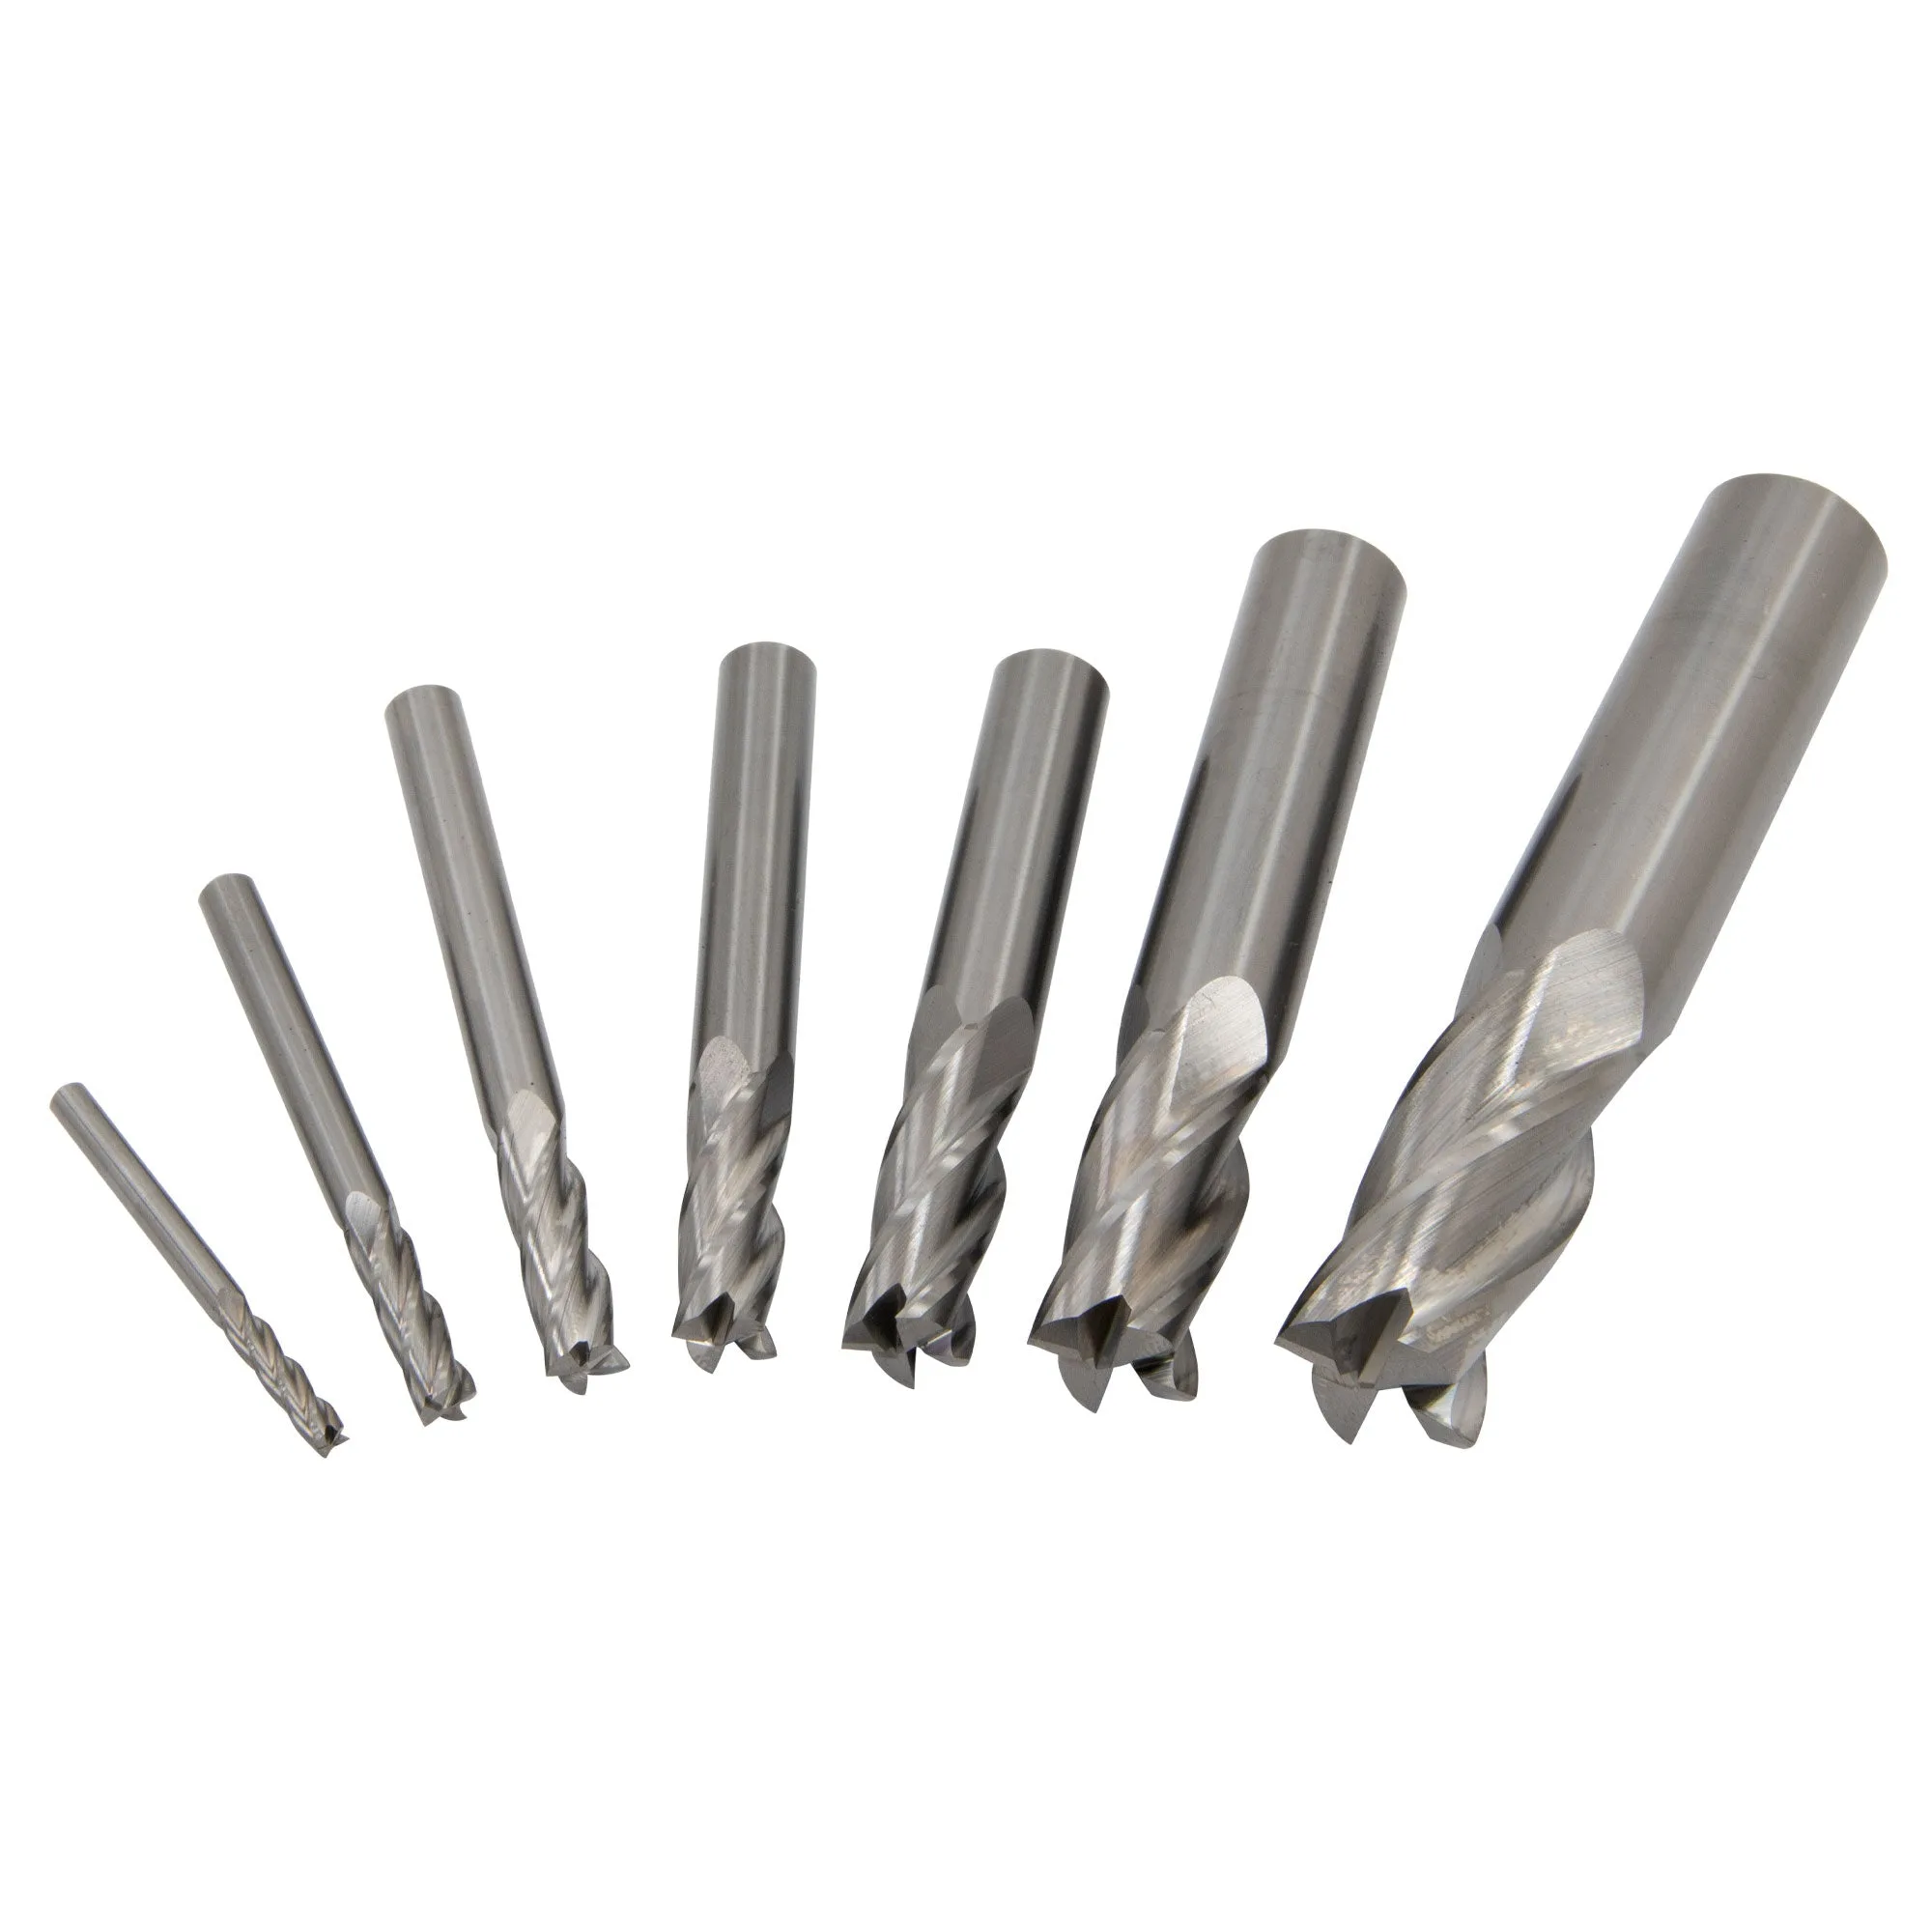
端銑刀,4 刃,碳化物,個別尺寸
誰應該使用 4 刃碳化物端銑刀?
最佳適用於
- 在桌上型銑刀上加工鋼鐵或硬化材料的機械師
- 希望獲得平滑表面 finish 且最少二次操作的用戶
不適用於
- 在軟金屬如鋁中進行粗加工或大量材料移除
- 高速粗切削中排屑至關重要的情況