快速解答
將膠合接頭銑刀設定為在每塊板材上切割一半的接頭,然後將兩半接合,形成一個堅固且自動對齊的邊緣接頭。
為何選擇膠合接頭銑刀
膠合接頭銑刀在一次走刀中同時切割公母輪廓,形成一個自行對齊且抗扭曲的接頭。這非常適合將板材拼接成面板或桌面。
Whiteside 3354 適用於厚度從 1/2 到 1-1/4 英吋的工件,使其適用於櫥櫃、家具和層架。其 AstraHP 塗層可減少熱量並延長銑刀壽命。
逐步設定與使用
- 1. 設定路由器轉速: 將您的路由器調整至 12,000 RPM,如 Whiteside 3354 所建議。轉速過高可能會燒焦銑刀或木材。 請查閱路由器的說明書,確認其能否在 12,000 RPM 下運作;許多變速路由器可以調至更低轉速。
- 2. 安裝銑刀: 將 1/2 柄插入夾頭,至少保留 1/4 的柄在夾頭內。牢固鎖緊。銑刀總長為 2-3/4,因此設定深度時應使刀具完全嚙合,但軸承沿邊緣滾動。 銑刀鬆動會導致震動或切割不均;務必再次檢查鎖緊程度。
- 3. 設定切割深度: 將銑刀定位,使軸承沿板材邊緣滾動。刀具應在一次走刀中切割完整輪廓。對於厚度小於 1/2 的工件,銑刀可能無法正確切割——請遵守 1/2 的最小厚度建議。 一次走刀切割過深可能會使路由器過載;如有需要,可進行兩次輕切。
- 4. 銑削第一塊板材: 逆著銑刀旋轉方向進給板材,保持穩定且適中的速度。保持邊緣平貼靠板,軸承保持接觸。銑刀將在一側切割出母槽。 進給過快可能導致撕裂;過慢則可能燒焦木材。
- 5. 銑削第二塊板材: 將第二塊板材以相同設定進行銑削。銑刀將切割出對應的公榫。兩次切割均使用同一把銑刀,因此它們能完美配合。 確保兩塊板材厚度相同,以獲得平整的接頭。
- 6. 測試配合度: 將兩塊板材乾式接合。接頭應能用手輕壓滑入。如果過緊,可稍微打磨榫頭;如果過鬆,則調整靠板或銑刀高度。 完美的配合不需要夾緊力即可閉合;僅靠膠水即可固定接頭。
- 7. 塗膠並夾緊: 將膠水均勻塗抹在兩個輪廓上,然後壓合。使用夾具將板材保持平整,而非強行閉合接頭。在膠水乾燥前擦去多餘膠水。 過度夾緊可能會擠出過多膠水,削弱接頭強度。
產品資訊
-
膠合接頭銑刀 1/2″ 柄 – Whiteside 3354(AstraHP 塗層): 一把銑刀即可完成兩種切割;建議用於厚度從 1/2 到 1-1/4 英吋的材料。您無需為公母輪廓分別準備銑刀,節省設定時間並確保完美配合。
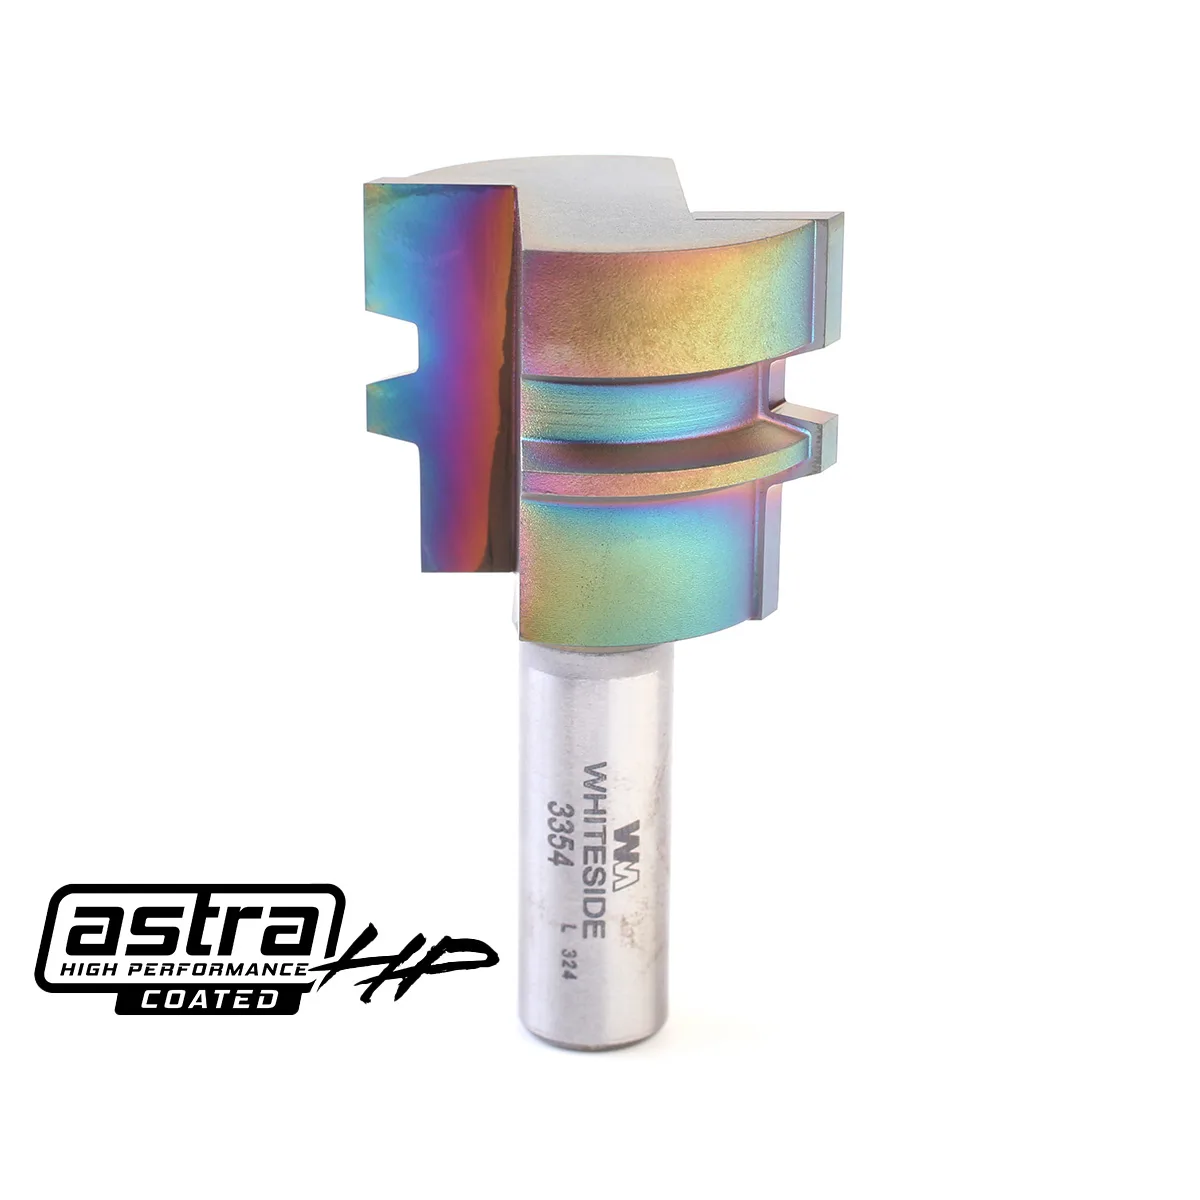
膠合接頭銑刀 1/2″ 柄 – Whiteside 3354(AstraHP 塗層)
-
膠合接頭銑刀 1/2″ 柄 – Whiteside 3354(AstraHP 塗層): AstraHP 塗層,1/2 柄,大直徑 1-1/2,總長 2-3/4,建議轉速 12,000 RPM。塗層可減少摩擦和積垢,而大直徑則創造出深層膠合面,形成堅固的接頭。