快速解答
安裝 M6-1 x 85mm 平頭內六角螺栓時,先鑽出與頭部角度相符的精確沉頭孔,再使用六角起子鎖緊至 12.9 級合金鋼的建議扭力值。
為何沉頭孔深度很重要
唯有沉頭孔與頭部角度相符時,平頭螺栓才能與表面齊平。沉頭孔過淺會使頭部凸出;過深則會削弱材料。對於 M6 平頭內六角螺栓,頭部角度通常為 82° 或 100°——鑽孔前請先確認。
12.9 級合金鋼比標準 10.9 或 18-8 不鏽鋼更硬。請使用鋒利的碳化鎢沉頭鑽頭。鈍的鑽頭可能會震動或使孔徑過大,破壞配合。
12.9 合金鋼的扭力限制
12.9 級為高強度(抗拉強度約 1700 MPa),但也比 10.9 更脆。過度鎖緊可能導致頭部斷裂或螺紋滑牙。對於 M6-1 x 85mm 平頭螺栓,在鋼材中的安全工作扭力範圍為 8–12 Nm(6–9 ft-lb),在鋁材中則為 6–9 Nm(4.5–6.5 ft-lb)。請務必使用經校準的扭力扳手或起子。
安裝步驟
- 1. 鑽導孔: 在兩種材料上鑽出直徑 5.0 mm 的導孔。沉頭時,請使用與螺栓頭部角度相符的鑽頭(82° 或 100°)。鎖緊後,平頭應位於表面下方 0.1–0.2 mm。 常見錯誤:使用標準鑽頭進行沉頭——它不會與頭部角度相符,並會留下間隙。
- 2. 檢查螺紋嚙合: M6-1 x 85mm 螺栓為部分螺紋。請確保螺紋部分(通常約 40–50 mm)完全嚙合下方材料。若無螺紋的桿部位於螺孔中,接頭將會鬆動。 對於較厚的材料,您可能需要全螺紋螺栓或更長的長度。
- 3. 塗抹潤滑劑(選用但建議): 在螺紋上滴一滴輕質機油或防卡劑可減少合金鋼的磨損,並使扭力讀數更一致。請勿使用重油脂——它可能會積聚碎屑。 在鍍鋅螺栓上省略潤滑劑可能會導致震動和扭力不準確。
- 4. 分階段鎖緊: 使用六角扳手或起子頭。先鎖緊至最終扭力的 50%,然後再鎖緊至 8–12 Nm。對於多個螺栓,請採用星形模式以均勻分佈負載。 過度鎖緊是 12.9 平頭螺栓頭部失效的首要原因。
- 5. 確認齊平貼合: 最終鎖緊後,將直尺橫跨螺栓頭部。若頭部高於表面,請拆下並加深沉頭孔。若低於表面超過 0.3 mm,則沉頭孔過深——請加裝墊圈或使用更長的螺栓。 凸出的頭部可能會勾住或造成間隙問題;凹陷的頭部則會降低夾緊力。
產品資訊
-
M6-1 X 85mm 內六角螺栓 | 平頭內六角驅動 | 部分螺紋 | 12.9 級合金鋼鍍鋅(100 / 包): M6-1 x 85mm 內六角螺栓,採用 12.9 級合金鋼製成,鍍鋅、平頭、內六角驅動、部分螺紋。鍍鋅層為機械和夾具提供耐腐蝕性,而 12.9 等級則提供高夾緊力——但需要謹慎控制扭力以避免脆化。
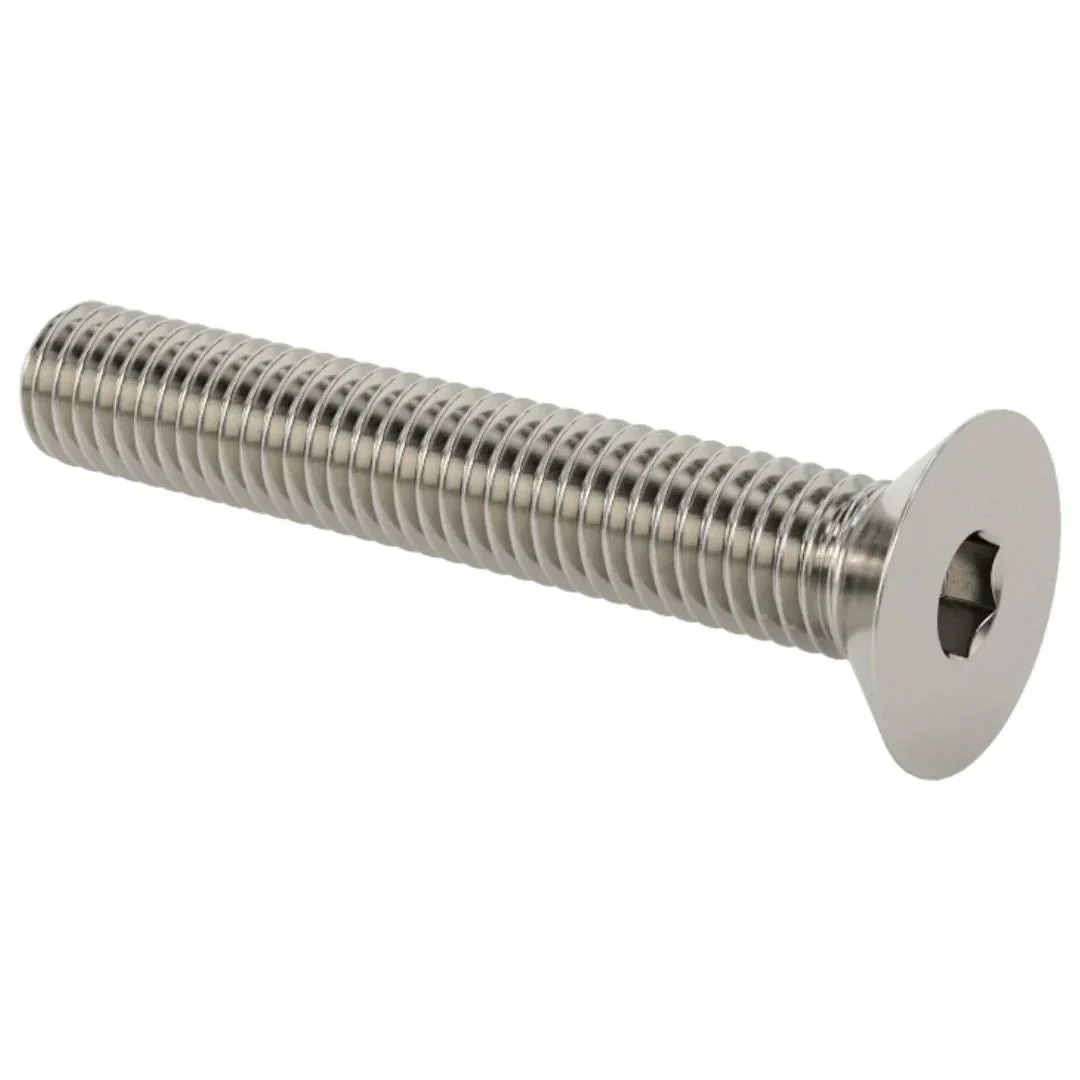
M6-1 X 85mm 內六角螺栓 | 平頭內六角驅動 | 部分螺紋 | 12.9 級合金鋼鍍鋅(100 / 包)