快速解答
選擇切削長度符合您的範本加上素材厚度的樣板銑刀,且刀柄需與您的路由器夾頭相符:1/2 吋刀柄適合較大切削時的穩定性,1/4 吋刀柄則適合小型路由器上的較輕作業。對大多數樣板銑削作業而言,切削長度 1 吋的 1/2 吋樣板銑刀是實用的預設選擇。
為何切削深度比直徑更重要
樣板刀上的軸承會貼著您的樣板運行,因此切削長度必須在一次走刀中涵蓋您要修整之材料的完整厚度。若刀具太短,您將需要翻轉工件或進行第二次裝夾,這容易造成對位不準。若刀具比所需長度長很多,額外外露的切削刃會增加偏擺與燒焦的風險。
切削直徑會影響圓角半徑與每次走刀的材料移除量,但切削深度決定刀具究竟能否完成樣板銑削作業。請先一起量測樣板厚度與素材厚度,然後選擇能涵蓋該合計高度的切削長度。
刀柄尺寸:穩定性與路由器相容性的取捨
1/2 英吋刀柄提供更高的剛性,是進行更深切削與處理更硬材料時更安全的選擇。1/4 英吋刀柄適用於小型路由器與修邊路由器,但在負載下彎曲較大,因此適合較淺的切削與較輕的走刀。兩種刀柄並非哪一種絕對更好;正確的選擇取決於您的路由器夾頭以及所需的切削深度。
如果您的路由器同時支援兩種尺寸,當切削深度超過約 1/2 英吋或材料較為密實時,請使用 1/2 英吋刀柄的刀頭進行模板銑削。1/4 英吋刀柄的刀頭則保留給小型模板、薄料,或路由器本身即為限制因素的情況。
當更長的切削長度並非正確答案時
若銑刀的切削長度比您的範本與材料所需更長,軸承下方會露出更多碳化鎢。這段多出的長度可能產生撓曲並留下震紋,尤其是在 1/4 英吋刀柄的銑刀上。如果您經常處理薄範本與薄材料,較短的樣板銑刀會比只用到一部分的長銑刀產生更乾淨的結果。
也要考慮軸承的位置:在樣板銑刀上,軸承依設計位於切削刀的上方或下方。請確認軸承會在整個切削深度範圍內接觸您的範本,而不只是在一開始。
選擇切削深度與刀柄的判斷準則
- 讓切削長度符合範本加上材料: 測量範本與工件的合計厚度。選擇切削長度等於或略大於此測量值的刀頭,讓軸承在整個切削過程中都能貼靠範本。 若沒有相符的標準切削長度,請選擇下一個較長的尺寸,而不要用短刀頭分兩次切削。
- 切削深度超過 1/2 英吋時,請選擇 1/2 英吋刀柄: 切削深度超過約 1/2 英吋,或加工緻密硬木時,請使用 1/2 英吋刀柄的樣板刀頭,以減少偏擺與震動。 購買前請確認您的路由器夾頭可接受 1/2 英吋刀柄。
- 精巧型路由器與淺切削請選擇 1/4 英吋刀柄: 如果您的路由器僅接受 1/4 英吋刀柄,或您正使用小型模板修整薄料,則適合使用 1/4 英吋刀柄的樣板刀。請保持適度的切削深度,並以淺切削分次進行。 避免強行讓 1/4 英吋刀柄的刀具在硬質材料上進行深切削。
- 對照您的範本檢查軸承位置: 確認軸承在整個切削深度中都會貼合範本邊緣。若軸承在切削途中失去接觸,會導致刀頭偏移。 在切削最終工件之前,先以廢料測試設定。
兩款 Whiteside 樣板刀比較
-
1/2′′ 樣板路達刀 – 1′′ 切削 – Whiteside 3004: 1/4 吋刀柄、1/2 吋切削直徑、1 吋切削長度、2-1/2 吋總長度,建議轉速 16,000 RPM。這是一款精巧型樣板刀,適用於修邊機與淺層樣板作業,且僅能使用 1/4 吋夾頭的情況。
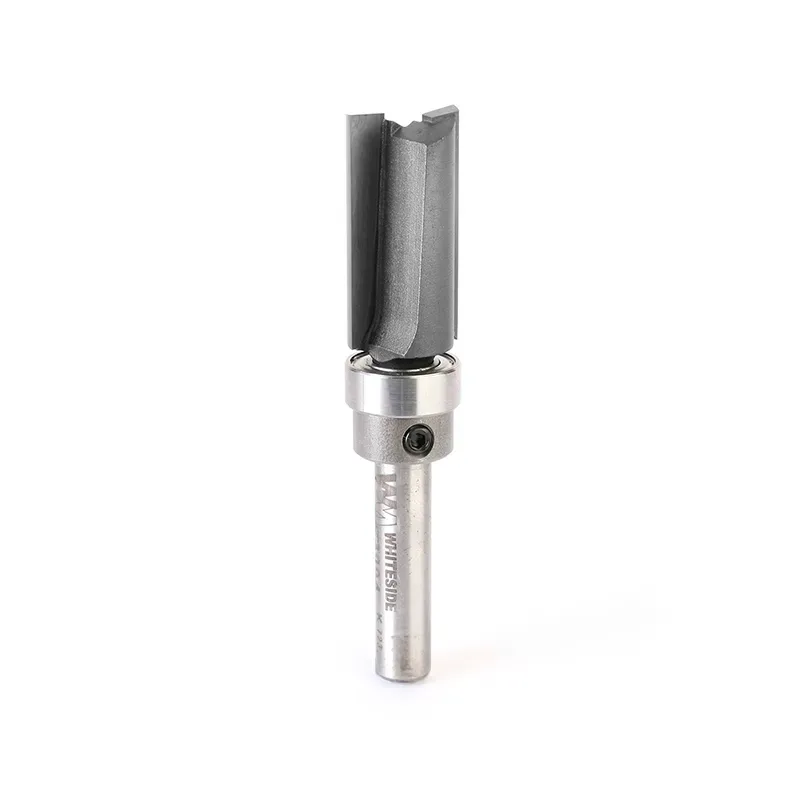
1/2′′ 樣板路達刀 – 1′′ 切削 – Whiteside 3004
-
3/4′′ 樣板路達刀 – 1.5′′ 切削 – 1/2′′ 刀柄 – Whiteside 3022: 1/2 吋刀柄、3/4 吋切削直徑、1-1/2 吋切削長度、3-1/4 吋總長度,建議轉速 16,000 RPM。較大的刀柄與較長的切削長度適合在較厚材料中進行較深的樣板銑削,穩定性更為重要。
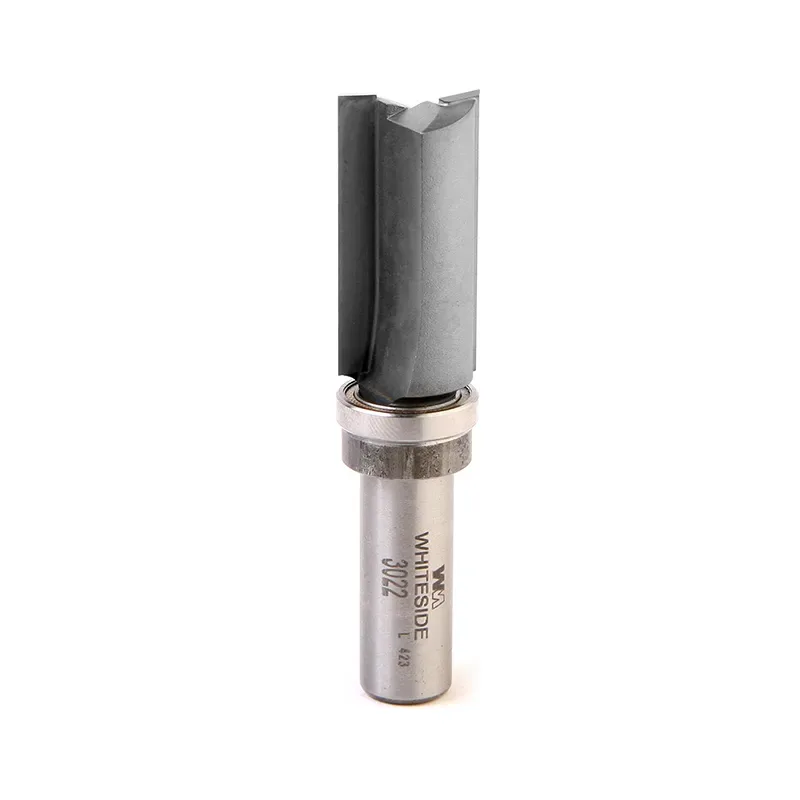
3/4′′ 樣板路達刀 – 1.5′′ 切削 – 1/2′′ 刀柄 – Whiteside 3022
誰該選擇哪一款
最適合
- 使用修邊機或 1/4 吋夾頭進行淺層樣板銑削的木工
- 使用薄樣板與材料,且小型銑刀能提升操控性的專案
不適用於
- 在厚硬木中進行深度模板切割,需要 1/2 英吋刀柄以確保穩定性
- 僅接受 1/2 英吋夾頭的雕刻機