快速解答
當您需要在工件中間開始切削時,例如製作平底溝槽或中止邊緣,請使用 plunge roundover bit。Whiteside 2056 可讓您垂直下插,然後橫向銑削,形成乾淨且一致的輪廓。
為何選擇 Plunge Roundover Bit
標準的 roundover bit 只能從工件邊緣開始切削。而 plunge roundover bit(例如 Whiteside 2056)的切削端可直接插入材料中,讓您能從任何位置開始切削。這對於製作中止圓角、內部挖空或帶有圓角的溝槽至關重要。
Whiteside 2056 的平底切削能力意味著您可以下插到設定深度,然後橫向移動來塑形邊緣或溝槽。這對於桌面、層板或裝飾面板的邊緣處理特別有用,因為您希望獲得圓角輪廓,且該輪廓不會延伸到末端。
了解下插深度與銑刀幾何
Whiteside 2056 的半徑為 1/4 英寸,這決定了圓角的大小。關鍵在於「大直徑」3/4 英寸和「小直徑」1/4 英寸:大直徑是軸承導向部分,小直徑是進行下插的切削尖端。3/8 英寸的 pattern length 告訴您該銑刀一次切削可達到的深度。
設定下插深度時,請記住圓角輪廓取決於銑刀進入材料的深度。要獲得完整的 1/4 英寸半徑圓角,您需要下插到與半徑匹配的深度,但也可以設定較淺的深度來製作部分圓角。請務必檢查銑刀的規格,以避免使路達過載。
逐步操作:使用 Roundover Bit 進行下插切削
- 設定路達與銑刀: 將 Whiteside 2056 plunge roundover bit 安裝到您的路達中,確保刀柄完全插入且筒夾已鎖緊。將路達的下插深度設定為所需的圓角深度(例如,完整半徑為 1/4 英寸)。 檢查銑刀是否未在筒夾內觸底;請留出一個小間隙以策安全。
- 標記您的切削線: 使用鉛筆或劃線刀清楚標示您希望圓角開始和結束的位置。對於中止切削,請在工件上標記確切的點。 再次確認您的標記;此處出錯後續難以修正。
- 定位路達: 將路達底座放在工件上,使銑刀直接位於起始點上方。用雙手牢牢握住路達,並確保底座平貼於表面。 調整銑刀或深度時,請確保路達已拔掉電源插頭。
- 下插至深度: 開啟路達並讓它達到全速。使用下插桿緩慢地將銑刀降入材料中,施加穩定的向下壓力,直到銑刀達到預設深度。 請勿強行下插;讓銑刀以自己的節奏切削,以避免燒焦或顫動。
- 銑削邊緣: 達到深度後,以平穩一致的動作沿著邊緣或溝槽移動路達。保持底座平穩並維持穩定的進給速率,以獲得乾淨均勻的圓角。 對於中止切削,請在接近終點標記時減速,以避免超出。
- 釋放並檢查: 到達切削終點時,鬆開下插桿以將銑刀從材料中提起,然後關閉路達。檢查切削處是否有燒焦痕跡或不均勻。 如果切削表面粗糙,請檢查銑刀的鋒利度和路達的速度設定。
關鍵產品:Whiteside 2056 Plunge Roundover Bit
-
1/4″ Plunge Roundover Bit x 1/2″ 刀柄 – AstraHP 塗層 – Whiteside (2056): AstraHP 塗層 1/2″ 刀柄 1/4″ 半徑 3/4″ 大直徑 1/4″ 小直徑 3/8″ 圖案長度 1/2 英寸刀柄為下插切削提供穩定性,而 1/4 英寸半徑則提供經典的圓角輪廓。AstraHP 塗層有助於減少摩擦和熱量,延長銑刀使用壽命。
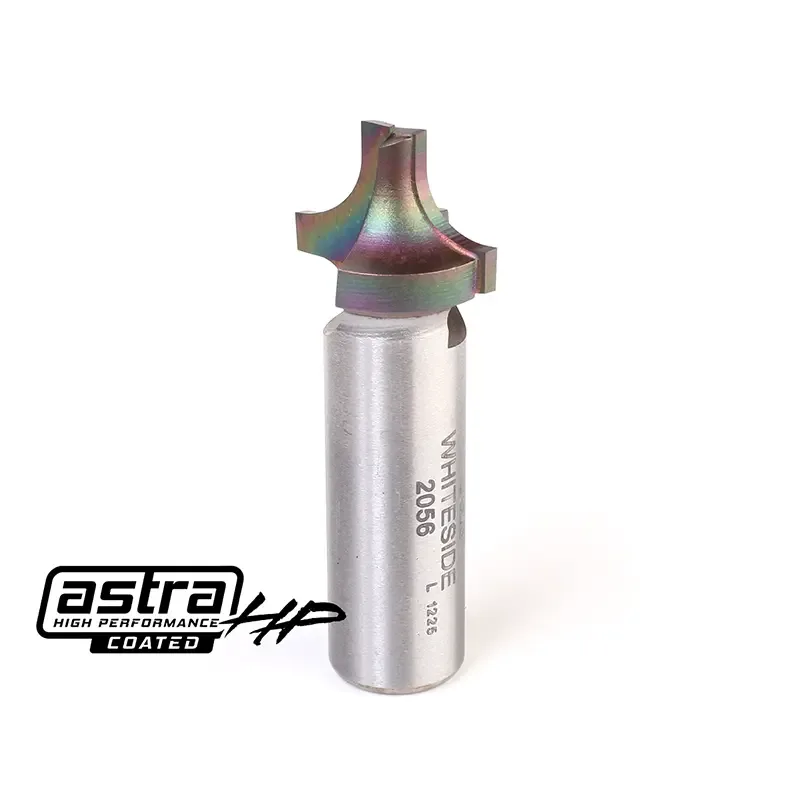
1/4″ Plunge Roundover Bit x 1/2″ 刀柄 – AstraHP 塗層 – Whiteside (2056)