從主軸開始,而不是從套件開始
R8 筒夾套件僅在您的銑床主軸錐度為 R8 時才能使用。LittleMachineShop 的 R8 圓形筒夾七件套專為 R8 錐度的主軸設計,拉桿螺紋為 7/16"-20。訂購前請檢查您銑床的主軸和拉桿螺紋,因為一個適合錐度但不適合拉桿的筒夾仍然是錯誤的筒夾。
如果您的銑床使用不同的錐度,例如 Morse 或 3MT,則此套件不適合您。目錄中未列出此產品的替代錐度,因此請先將 R8 規格與您的機器匹配。
七個筒夾涵蓋的範圍
-
筒夾組,R8,7件組:尺寸從 1/8" 到 3/4",以 8 為增量,再加上 3/16"(1/8"、3/16"、1/4"、3/8"、1/2"、5/8"、3/4")。這些是常見端銑刀所需的尺寸,因此一組即可涵蓋大多數桌上型銑床的工作,無需尋找個別筒夾。
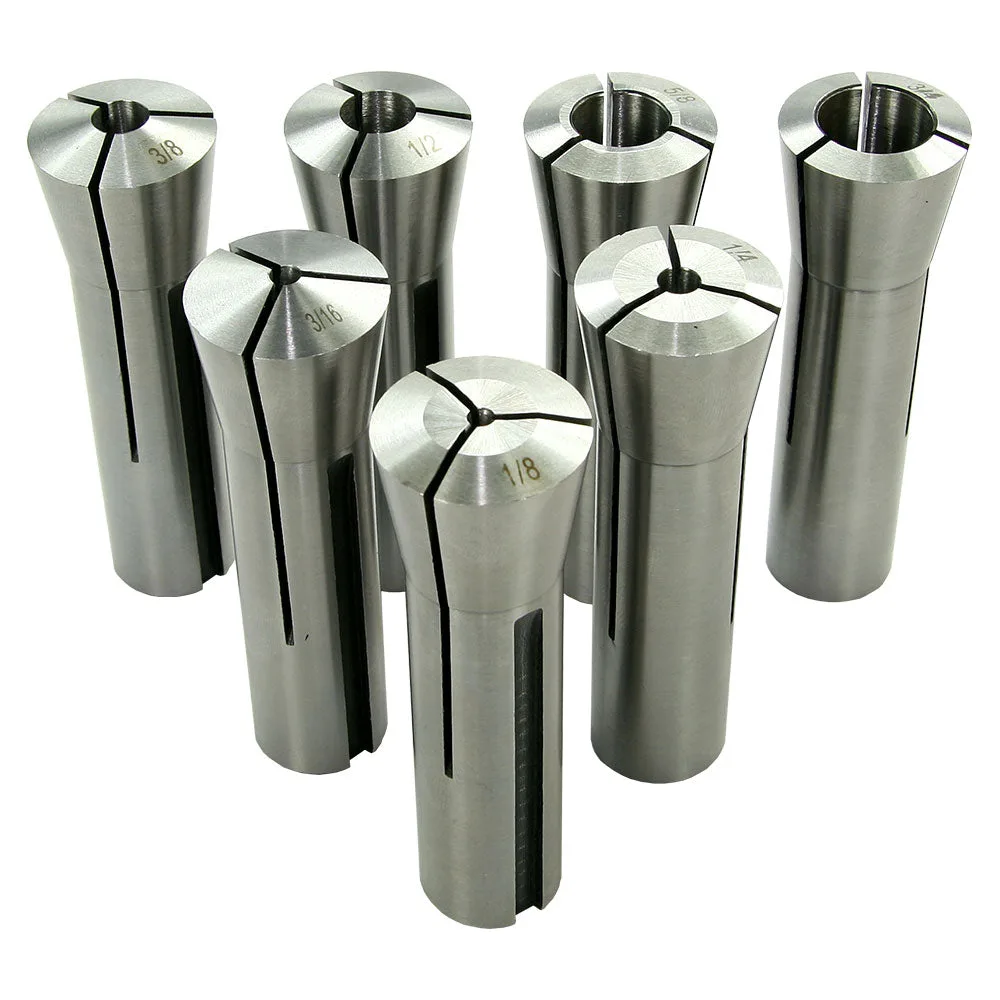
筒夾組,R8,7件組
-
筒夾組,R8,7件組:此組包含一般端銑刀所需的全部尺寸。如果您的端銑刀柄落在這個範圍內,您可以跳過購買單件,並在架上保留一組整齊的套組。
-
筒夾組,R8,7件組筒夾採用高品質工具鋼製造,經過精密研磨和硬化處理。工具鋼和硬化是牢固夾持刀具的基礎;精密研磨對於偏擺精度至關重要。
R8 筒夾尺寸說明
此套組涵蓋 1/8"、3/16"、1/4"、3/8"、1/2"、5/8" 和 3/4" 尺寸。此範圍涵蓋常見的端銑刀柄徑,因此您可以使用 1/8" 刀具進行精細加工,並在無需更換刀柄系統的情況下,升級至 3/4" 進行較重的切削。
請注意從 1/4" 跳到 3/8":此套組中沒有 5/16" 筒夾。如果您的作業依賴 5/16" 刀柄工具,您需要另外添加該尺寸。目錄中未列出此套組中的 5/16" 筒夾,因此請根據實際包含的尺寸進行規劃。
安裝 R8 筒夾:安全順序
提供的產品資訊不包含製造商的安裝程序。以下步驟是 R8 筒夾的一般車間實務,不能取代您的銑床手冊。請務必遵循機器製造商的說明。
- 清潔錐度和筒夾: 擦拭主軸錐度和筒夾的錐形表面,清除碎片和油汙。任何微小的殘留物都可能導致偏轉。
- 將筒夾安裝到主軸中: 將筒夾插入 R8 主軸錐度中。筒夾上的槽口應與主軸鍵嚙合,以防止筒夾旋轉。
- 旋入拉桿: 從主軸頂部將 7/16"-20 拉桿旋入筒夾。先用手鎖緊,確保螺紋順暢嚙合。
- 插入刀具: 將端銑刀柄滑入筒夾,直到完全嚙合。如果筒夾有內部肩部,請避免刀具觸底。
- 鎖緊拉桿: 使用正確的扳手鎖緊拉桿。過度鎖緊可能會導致筒夾變形並損壞主軸;請使用您的銑床手冊指定的扭力。
- 反向拆卸: 將拉桿鬆開一到兩圈,必要時輕敲拉桿頂部以鬆開筒夾。切勿使用可能損壞錐度的工具撬出筒夾。
筒夾偏擺技巧 R8
目錄列出此套組的最大偏擺量為 0.0007 英吋(0.018 公釐)。這是筒夾本身的規格,並非成品切削的保證。刀具尖端的偏擺量也取決於主軸、拉桿張力以及配合面的清潔程度。
為控制偏擺,請在每次安裝前清潔錐度和筒夾,將筒夾完全就位,並一致地鎖緊拉桿。若發現無法接受的偏擺,請先檢查筒夾是否有碎屑或毛邊,並確認主軸錐度清潔,再歸咎於筒夾。提供的資訊不包含偏擺量測程序,因此請使用您的銑床手冊或量表指示器說明書提供的方法。
偏擺規格一覽
- 筒夾組,R8,7件組:最大偏擺為 "0.0007(0.018 公釐)。這是筒夾的標示極限,可作為您使用量表檢查自身設定時的基準。
當此 R8 筒夾組適用於您的桌上型銑床
- 您的主軸為 R8: 此組件專為 R8 錐度主軸設計。訂購前請確認錐度。
- 您的拉桿是 7/16"-20: 筒夾具有 7/16"-20 拉桿螺紋。不同的拉桿螺紋表示這些筒夾無法旋入。
- 您的刀具使用常見的柄徑: 此套組涵蓋所列級距中 1/8" 至 3/4"。如果您主要使用 5/16" 柄,請另外加入該尺寸。
- 您想要一個有組織的套裝: 七個筒夾組成的套裝將常用尺寸放在一起,減少拿錯夾頭的機會。
型錄的極限
提供的資訊不包含此套裝的製造商安裝指南、扭力值或偏擺檢查程序。它也並未列出 5/16" 筒夾。請將這些缺口視為向您的銑床手冊或商店技術支援提出的問題,而不是假設規格。
對於大多數使用 R8 主軸和 7/16"-20 拉桿的桌上型銑床使用者而言,七件組涵蓋了日常的端銑刀尺寸。請先檢查錐度和螺紋,保持筒夾清潔,並一致地鎖緊,以充分發揮此套組的效能。