快速解答
使用帶有 plunge point 的實心碳化鎢銑刀,例如 Whiteside SC91V,即可乾淨地切割玻璃纖維。將銑機轉速設定在 10,000–12,000 RPM,並進行淺層切削以避免積熱和碎裂。
為什麼 plunge point 對玻璃纖維很重要
玻璃纖維會產生磨蝕性粉塵,使標準銑刀迅速變鈍。實心碳化鎢銑刀的耐磨性遠高於高速鋼。Plunge point 讓您無需預鑽導孔即可在板材中央開始切削,降低材料毛邊的風險。
銑機轉速與切削深度的取捨
玻璃纖維既脆又對熱敏感。將銑機轉速提高到 14,000 RPM 以上會熔化樹脂黏合劑,導致纖維毛邊或銑刀積垢。淺層切削(每次 1/16″ 至 1/8″)可保持切削冷卻並減少碎裂。較深的切削可節省時間,但會增加沿切削線撕裂的風險。
設定步驟
- 固定工件並穿戴個人防護裝備: 將玻璃纖維板材牢固地夾在穩定的工作檯面上。佩戴適用於複合材料粉塵的呼吸器、安全眼鏡和長袖衣物。玻璃纖維粉塵會刺激皮膚和肺部。 切勿省略呼吸器 – 玻璃纖維粉塵是呼吸道刺激物。
- 安裝實心碳化鎢銑刀: 將 Whiteside SC91V 插入夾頭,直到刀柄觸底,然後退回 1/16″ 以預留膨脹空間。確實鎖緊夾頭螺母。1/4″ 刀柄適用於大多數標準銑機。 預留小間隙可防止銑刀安裝過深,在 plunge 切削時卡住。
- 設定銑機轉速: 將銑機轉速調整至 10,000–12,000 RPM。如果您的銑機沒有轉速旋鈕,請使用轉速計或參閱手冊以取得正確設定。轉速過高會產生熱量,熔化樹脂。 轉速超過 14,000 RPM 會導致銑刀積垢和纖維毛邊。
- 進行第一次 plunge 切削: 將銑機定位在起點上方。緩慢地將銑刀降入材料 – 請勿強行施力。每次 plunge 深度為 1/16″ 至 1/8″。以穩定、適中的進給速度移動銑機。 強行 plunge 或第一次切削過深會導致碎裂和銑刀偏擺。
- 在每次切削之間清除碎屑: 每次切削後,將銑刀提起,使用吸塵器或壓縮空氣清除切削線和銑刀排屑槽中的玻璃纖維粉塵。積聚的粉塵會降低切削品質並增加摩擦。 讓粉塵堆積會導致銑刀過熱,並在板材上留下燒痕。
- 以輕度 climb cut 完成(可選): 為了在最後一次切削時獲得較平滑的邊緣,請切換至 climb cut 方向(沿銑刀旋轉方向移動銑機),切削深度為 1/32″。請握緊 – climb cut 可能會抓住工件。 僅在夾緊良好的板材上嘗試 climb cut;否則請堅持使用 conventional 切削。
產品亮點
-
Whiteside SC91V 實心碳化鎢玻璃纖維銑刀(附 Plunge Point): 實心碳化鎢設計,帶有 plunge point,刀尖直徑 1/4″,刀柄 1/4″,切削長度 1″,總長度 2-1/2″。Plunge point 允許在板材中間切入,無需預鑽起始孔,實心碳化鎢刀身比標準銑刀更能抵抗磨蝕性玻璃纖維粉塵。
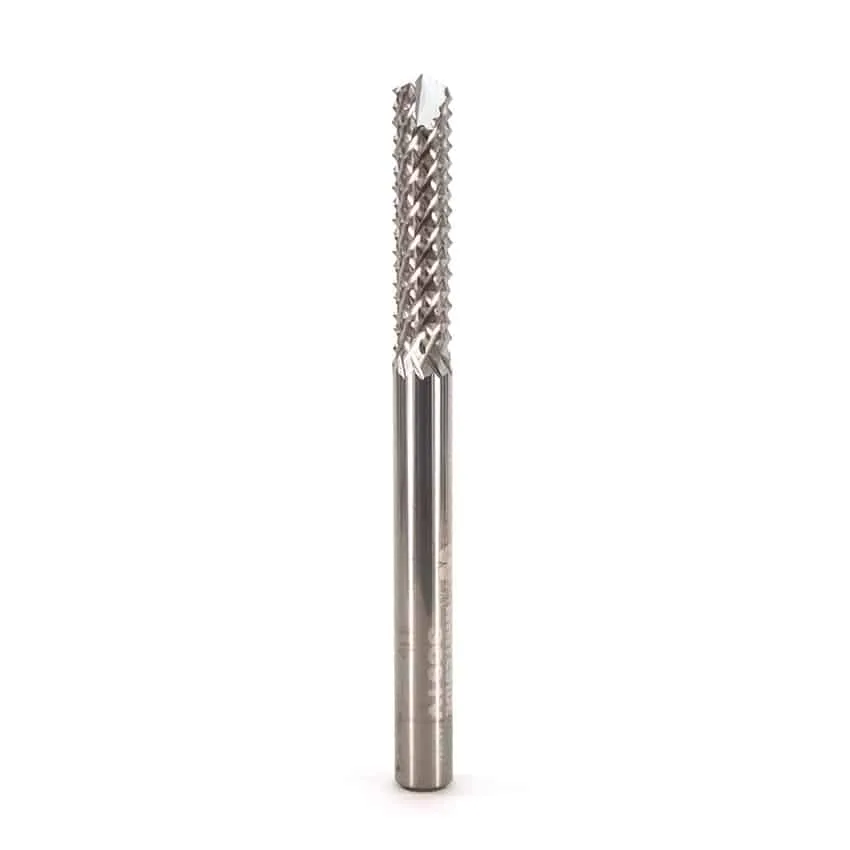
Whiteside SC91V 實心碳化鎢玻璃纖維銑刀(附 Plunge Point)